BGA 是一种整个焊点位于本体下方的元件,无法用肉眼看到,也无法用探针检查。因此,每次对 BGA 的评估都必须经过两道门:X 射线定位,切片确认结构。
本文提供了有关选择要切割的一排球、读取 BGA 球切片、正确测量空洞、识别枕状效应以及在结论时必须说明的限制的说明。
1. 为什么 BGA 比常规焊点更难评估?
- 不可见:焊点完全位于部件主体下方。
- 无法检查每个连接:球的数量很大,不可能检测到每个点。
- 缺陷通常存在于接口处:最难观察的是经常发生错误的地方。
- 昂贵的维修:拆卸并重新焊接 BGA 是一个高风险步骤,很容易损伤整个板。
2. 选择要切割的大理石行
| 切割位置 | 目的 | 注意事项 |
|---|---|---|
| 外排球(封装边缘) | 评估承受最大弯曲应力区域的焊点 | 通常是最先出现错误的地方 |
| 包装中心下方的一排球 | 评估热区和压缩区 | 该区域经常存在集中的空洞 |
| 高密度区域附近的一排弹珠 | 检查邻近和热冷凝器过程的影响 | 容易受到周围元件的影响 |
| 高阻力球排(如果已知) | 确认具体错误 | 与电测数据比较 |
有效方法:垂直于一排球进行切割,使切割面穿过最多球的中心。倾斜切割会扭曲图像,任何测量的数字不再代表球的真实直径。
3. BGA 球切片的四种读取特性
| 特点 | 正常体征 | 需要注意的标志 |
|---|---|---|
| 焊接后形状为球形 | 两端均匀压扁,鼓身对称 | 球被拉错位、压扁不均匀、球体扭曲 |
| 链接到焊盘和封装 | 两端均无间隙 | 缝隙、清晰的边界、不渗透的迹象 |
| 球内空 | 空洞很小,分散 | 一侧有大空洞或轴承区域有空洞簇 |
| 焊球和焊膏之间的边界 | 无缝过渡 | 边界就像两种不同的材料一样清晰 — 头枕标志 |
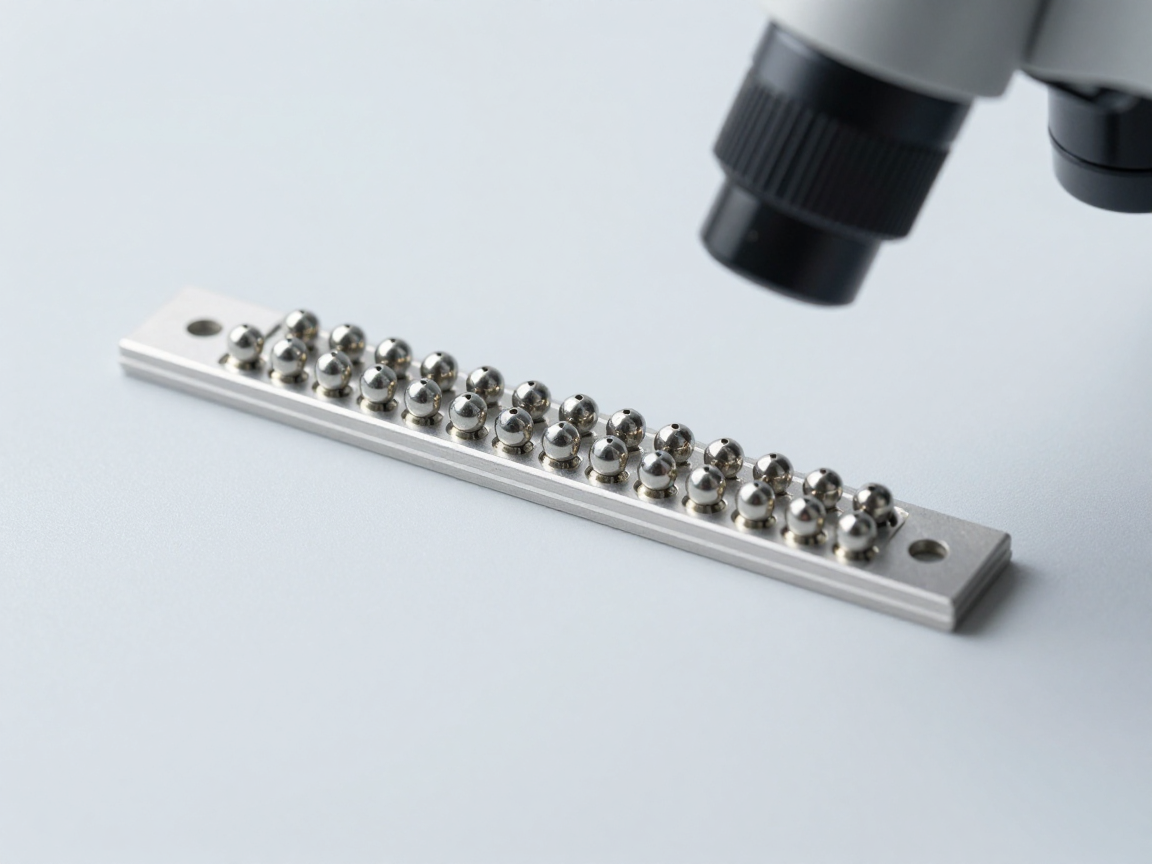
4. 测量 BGA 球中的空洞
需要记录三个参数,而不是只有一个:
- 空洞面积比球的总切片积。
- 最大空洞尺寸— 确定应力集中水平。
- 无效位置— 位于焊盘连接区域、球的中间或封装侧面。
| 方法 | 告诉我什么 | 什么也没说 |
|---|---|---|
| X 射线 | 整个球投影上的空洞率,可以检查多个球 | 深度空位;界面处的键态 |
| 切片 | 根据深度、连接条件、球形状确定的空洞位置 | 整排球的空洞率,仅适用于切球 |
由于这两种方法提供两种不同类型的信息,因此 X 射线报告的空洞率和切片报告的空洞率将不匹配 – 这并不意味着两者都是错误的。
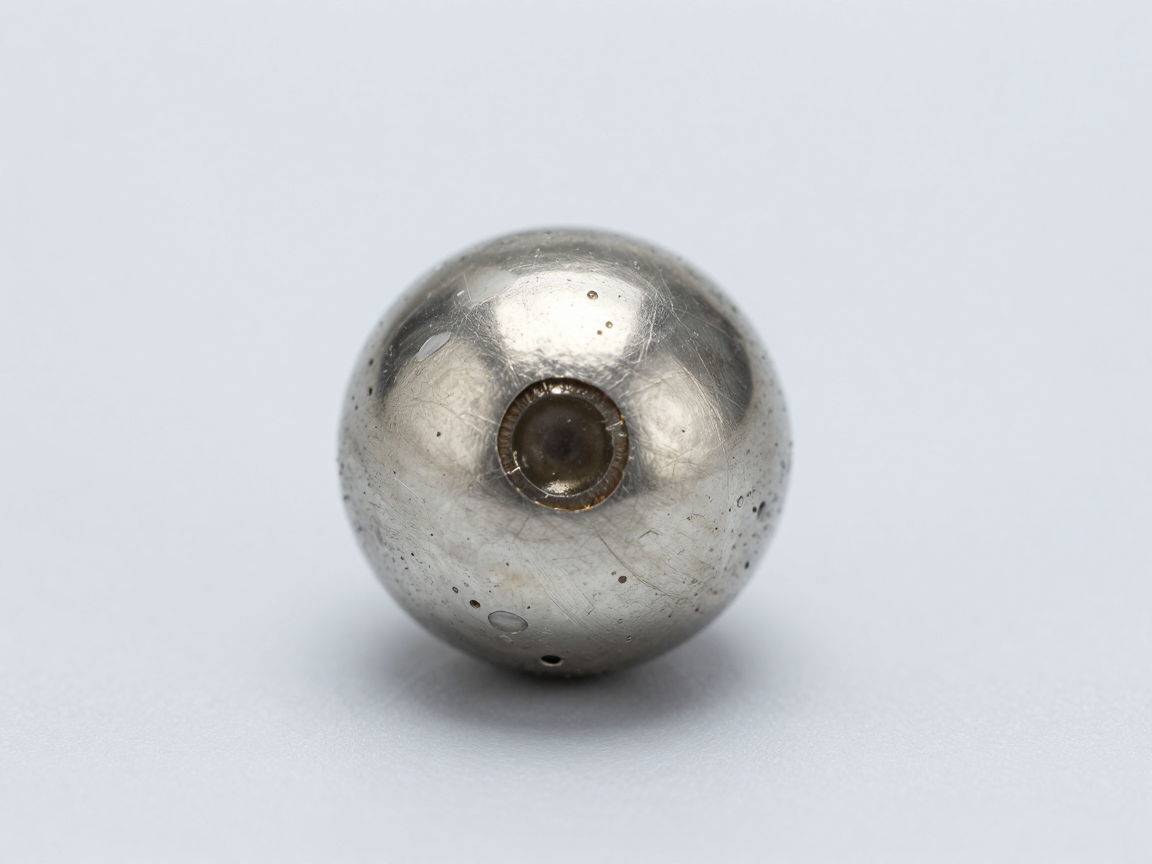
5. 头枕:识别标志
Head-in-pillow 是指焊球已经熔化但焊盘上的焊膏尚未完全熔化,导致两个零件进行机械接触而没有形成金属键合的情况。在切片上,可识别的特征包括:
- 球部分和焊膏部分之间有明显的界限,几乎是两个独立的块。
- 接触面根据球的原始形状均匀弯曲,而不是沿着焊盘变平。
- 在界面处没有看到金属间带。
- 两个部件之间可能存在微小间隙。
通常与枕头效应相关的因素有:封装或电路板的热变形导致焊点在熔化过程中分离、焊膏氧化或两个部件同时达到熔化状态的热分布不足。
6. BGA 切片上的其他四个常见错误
- 球向一侧压扁:表明压缩不均匀或垫未对准。
- 两个相邻球之间的锡桥:证实了 X 射线仅提示的锡桥。
- 缺少包侧链接:包装上的焊盘或包装涂层有问题的迹象。
- 球颈裂纹:通常与焊后机械应力有关。
7. BGA 投诉五步流程
- 收集 X 射线数据找出有缺陷的批次和样品,以定位可疑位置。
- 比较电气数据如果是:哪个引脚、哪个板有错误?
- 选择切割位置根据有疑问的位置,附有一排参考球。
- 切割并读取切片根据第 3 节中的四个特征。
- 根据每种可能性得出的结论:空洞、枕状缺陷、锡桥或机械缺陷 – 不被归为“焊接缺陷”。
8. 常见问题
X 光显示有很大的空洞,需要再切吗?
如果空洞位于轴承区域或需要查明原因,则应进行切割。 X 射线证实无效;切片显示了空洞所在的位置以及周围的连接是否良好。
多少弹珠足以得出结论?
没有固定的数字。边缘至少应有一排弹珠,中心应有一排弹珠,再加上一排控制弹珠。
X 光检查可以诊断出枕头病吗?
困难,因为焊点的外部形状仍然可以正常。即使是切片,也需要仔细观察界面才能识别。
所有的弹珠都应该被切割成一排吗?
取决于目标。如果评估行的均匀性,您应该沿着一行切开以查看该行中的所有弹珠并将它们相互比较。
多孔焊球是否被视为缺陷?
不是自动的。需要考虑尺寸、位置和适用的标准。小而分散的空洞通常是可以接受的;问题在于集中在轴承区域的大空洞。
9. 结论
BGA 评估需要 X 射线和切片:X 射线用于了解查看位置,切片用于了解实际情况。剖面提供 X 射线无法提供的深度信息,但仅适用于切割球的行。
要做四件事:垂直于大理石排切割;同时选择边缘行和中心行;在三个参数中写入 void,而不是一个标度;并根据每种具体的残疾类型得出单独的结论。
参考资料
- IPC-7095 — BGA 设计和组装,内容涉及空洞和焊接缺陷。
- IPC-A-610 — 电子装配验收标准。
- J-STD-001 — 电气焊接和电子组装的要求。
- IPC-TM-650 方法 2.1.1 — 显微切片。
相关文章
- 通孔壁装配后开裂:原因与验证
- 焊点切片:润湿角、根部润湿深度与金属间化合物层
- QFN/DFN 切片:散热焊盘与引脚下方的空洞
- IPC-7095:特定等级 BGA 的空洞判定标准
- 切片与 X 射线、AOI、超声扫描有何不同?何时必须破坏样品?
进一步交流
免责声明
本文为我们整理的解读内容;不是法律建议。企业在将相关文件/标准应用于具体产品之前,需要逐字比较。
查看更多:版权政策及免责声明由 ticforall.com 提供。