多层陶瓷电容器(MLCC)是一种结构由数百个陶瓷层和电极堆叠、压制和烘烤成块的元件。这种结构允许在小尺寸下实现大电容,但也使电容器变脆并且对电路板弯曲力非常敏感。
令人担心的是,电容器本体内部的裂纹从外部可能看不到。本文将指导您阅读 MLCC 电容器切片、识别由电路板弯曲引起的裂纹并将其与制造商的分层缺陷区分开来。
1. 为什么 MLCC 电容在地下会失效?
- 脆性陶瓷:抗压性能好,但抗拉、抗弯性能较差。
- 不可见的裂纹:电容器本体的裂纹仍能让电容器在初始阶段正常运行。
- 渐进失败:一段时间后,水分渗透到裂缝中,导致漏电并发展为短路。
- 靠近焊点的位置是薄弱点:这是传递到电容器本体的电路板弯曲力最集中的地方。
2. 切片的四个特征
| 特点 | 正常体征 | 需要注意的标志 |
|---|---|---|
| 电极层结构 | 层数均匀,间距均匀 | 层错位、间距不均匀、空白区域 |
| 身体出现裂痕 | 否 | 裂纹贯穿电极层 |
| 陶瓷层之间的分层 | 层与层之间没有间隙 | 沿界面的间隙或分层 |
| 双端焊点 | 圆角均匀,连接处无裂纹 | 裂纹源自焊点并扩散至电容器本体 |
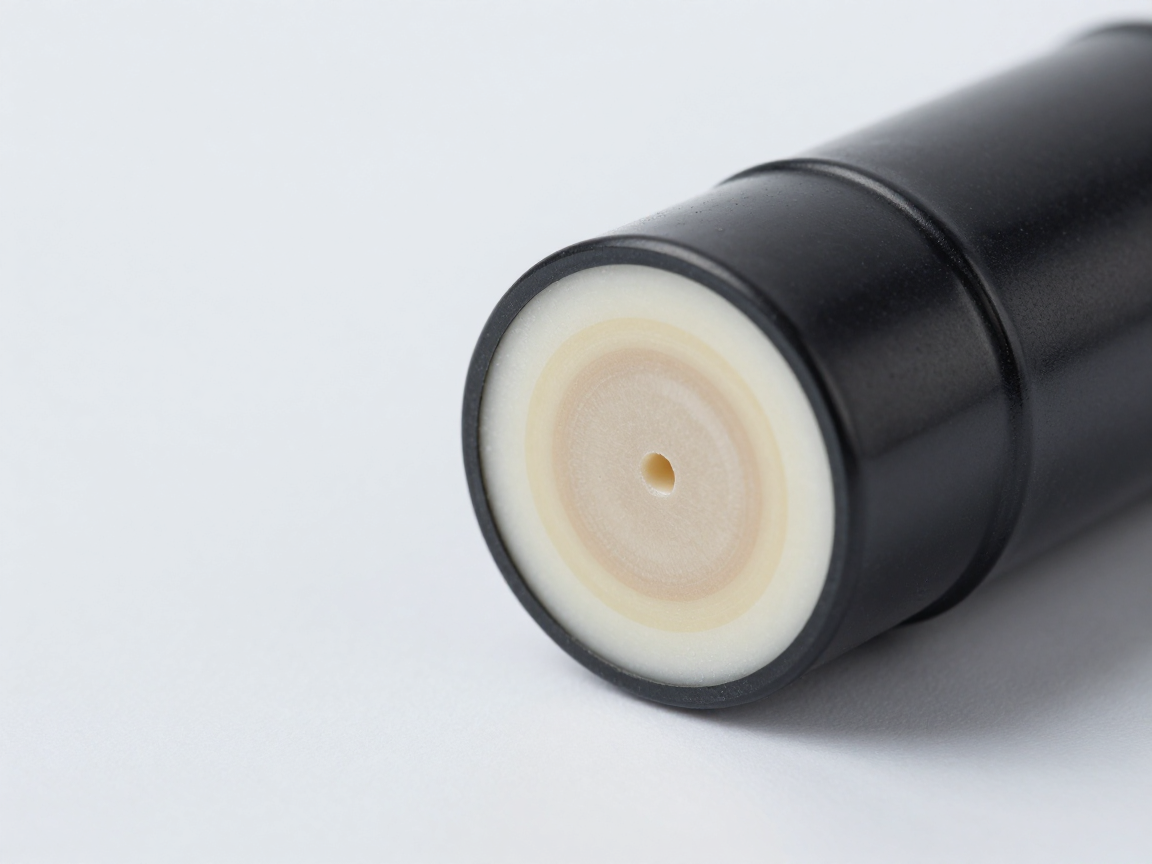
3. 电路板弯曲造成的裂纹
电路板弯曲引起的裂纹具有颇具特征性的形态,识别这种形态是确定起源的关键:
- 起点:通常在焊点附近的凝结角处 — 弯曲应力最集中的地方。
- 兰花方向:以倾斜方向进入冷凝器主体,与冷凝器轴线形成约 45 度的角度。
- 范围:可以切割多个电极层,在层之间建立桥梁。
- 次要标志:经常会看到电路板稍微弯曲,或者周围区域的焊点变形。
机理:当电路板弯曲时,硬陶瓷电容器无法相应变形,因此所有应力都集中在焊点附近的区域。裂缝从那里形成。
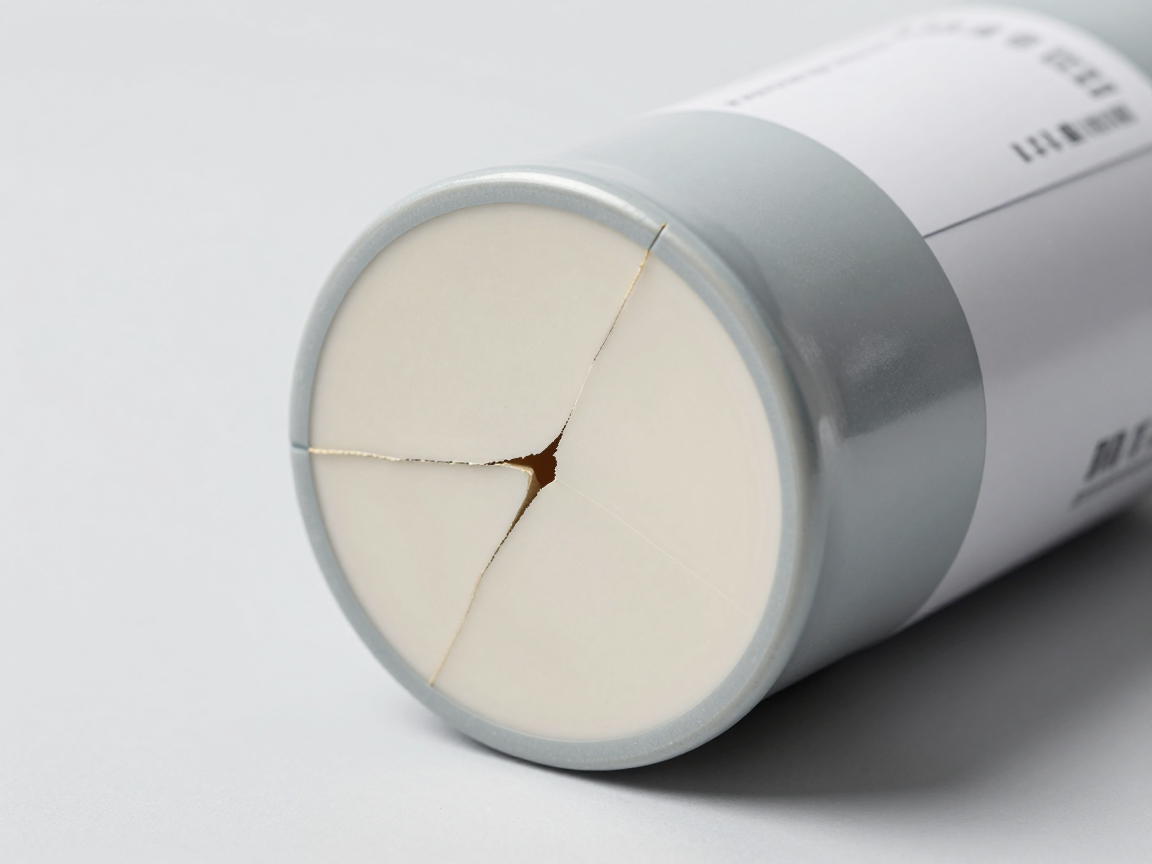
4. 区分厂家错误
| 标志 | 高可能性属于 | 需要进一步测试 |
|---|---|---|
| 斜裂纹起源于焊点附近的角部 | 装配或使用过程中的弯曲应力 | 测量阶段中的板弯曲度;比较如何夹板和分板 |
| 无论焊接位置如何,层分离都是沿着界面进行的 | 电容器制造过程的分类误差 | 检查批次,比较同批次的多个样品 |
| 类结构中的空白区域 | 烧结或电极印刷错误 | 多个样本的切片以确认系统性 |
| 垂直于电容器轴线的裂纹,边缘有烧痕 | 焊接时过热 | 比较实际的热量分布 |
| 裂纹仅出现在电路板上的元件中,没有单独的样品 | 装配过程中的压力 | 比较处理阶段之前和之后的电容器 |
原理:如果错误只出现在板上贴装的电容上,但同批次的单独电容型号没有问题,那么原因更有可能是在组装工艺上,而不是在元件上。
5. 应结合额外测试
- 选取弯曲电路板:根据适用标准的说明,评估电容器仍能承受的曲率阈值。
- 热冲击试验:检测随着热循环而发展的裂纹。
- 测量绝缘电阻和漏电流:检测尚未完全短路的裂纹。
- 查看分板过程:这是生产中产生最大弯曲应力的步骤。
六、生产中如何预防
- 控制每个阶段的弯曲力:从夹紧、焊接、分板到组装。
- 布置电容器以避免大的弯曲区域:请勿放置在靠近板边缘或靠近分隔板的位置。
- 合适的垫设计:避免焊点中锡过多。
- 为受力位置选择正确类型的电容器:有针对这些位置设计的更灵活的电容器。
- 按批次和地点检查:重点关注高压力位置,而不是随机检查。
7. 常见问题
MLCC 电容破裂一定是电路板弯曲造成的吗?
不会。也可能是由于热冲击、焊接时过热或制造商的分层缺陷造成的。裂纹的形态和位置是区分的主要依据。
不切割样品可以检测电容器裂纹吗?
超声波扫描或高分辨率 X 射线可用于提供建议,但可靠性有限。切片仍然是验证方法。
破裂的电容器一定会立即失效吗?
不会。在许多情况下,电容器仍能正常工作,只是在一段时间后湿气透过裂缝渗透后才会失效。这就是为什么这个错误很难在后期诊断出来。
切片可以确定裂纹何时形成吗?
不直接。但将切片图像与过程数据以及弯曲和热冲击试验结果相结合可以确定哪个阶段导致了裂纹。
每批应切割多少个电容器?
应根据电路板上的位置来选择:靠近边缘和分界线附近的电容器、电路板中间的电容器、大连线附近的电容器。金额取决于产品的风险级别。
八、结论
MLCC 电容器会累积失效:裂纹在一瞬间形成,但后果会在几个月后显现。切片是查看裂纹和区分根源(电路板弯曲、热冲击或分层缺陷)的主要工具。
要做的四件事:在得出结论之前阅读裂纹形貌;与同批次的单独电容器样品进行比较;检查产生弯曲力的阶段;并将弯曲测试与切片结合起来以获得二维证据。
参考资料
- IPC-A-610 — 电子组装、片式元件的验收标准。
- IPC-TM-650 方法 2.1.1 — 显微切片。
- J-STD-001 — 电气焊接和电子组装的要求。
- 制造商提供的有关多层陶瓷电容器的弯曲应力和机械强度的技术文档。
相关文章
进一步交流
免责声明
本文为我们整理的解读内容;不是法律建议。企业在将相关文件/标准应用于具体产品之前,需要逐字比较。
查看更多:版权政策及免责声明由 ticforall.com 提供。