连接器的电线连接不是焊接而是机械压缩。这意味着决定接头质量的一切都在管体内,任何外部测试都无法读取它。该剖面是查看零件的唯一工具。
本文教您如何读取压接端子部的切片,评估压缩、断线射线、间隙和四种常见的压接模具错误。
1. 为什么受压缝必须用切片进行评估?
- 链接位于挤压管内:从外部无法观察到。
- 外表可能具有欺骗性:看起来很坚固的压接可能仍然容纳比设计更少的线股。
- 压接模具错误仅在解剖样品时出现:模具磨损、尺寸错误或偏心无法用肉眼检测到。
- 迟到的后果:压合不良的接头会增加接触电阻,随着时间的推移会导致局部发热和腐蚀。
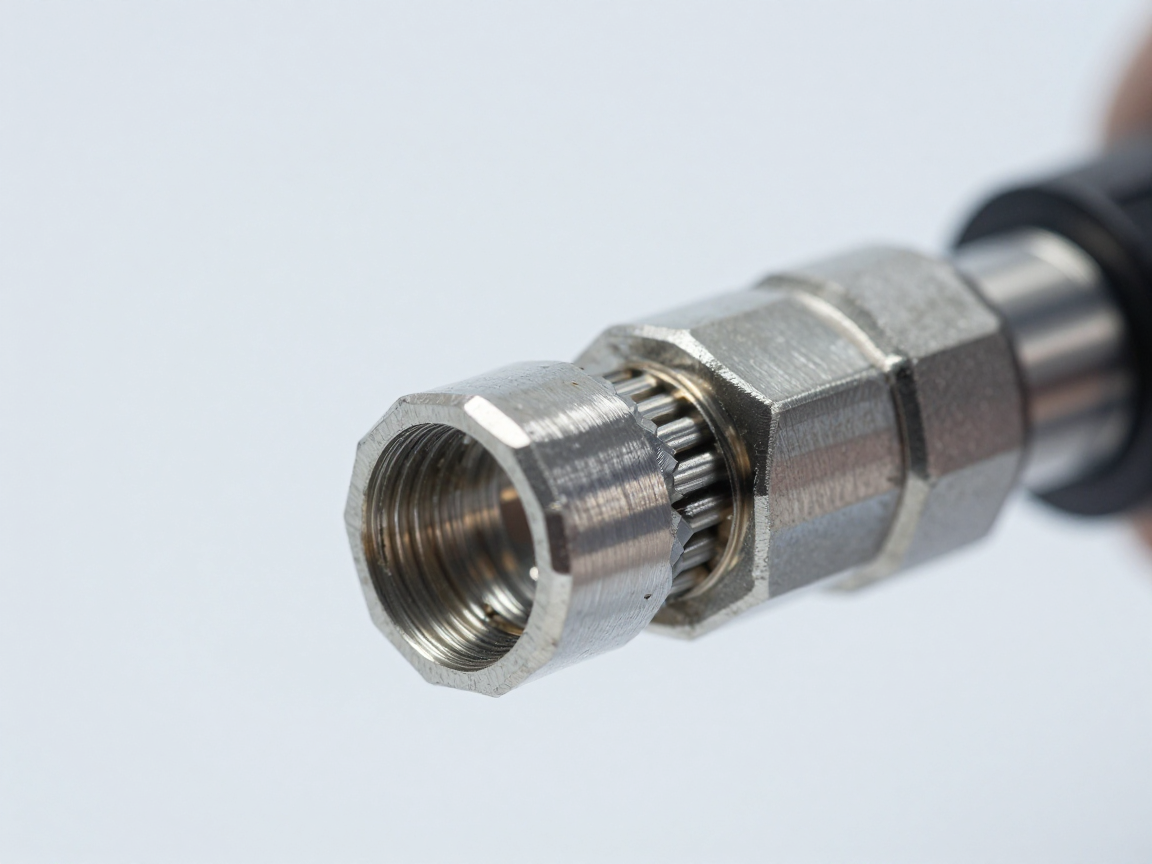
2. 结构需要分节阅读
| 成分 | 评价什么? | 需要注意的标志 |
|---|---|---|
| 压力管体 | 变形水平和对称性 | 按压一侧时,管子闭合不均匀 |
| 里面的电线 | 纤维之间的变形程度和均匀性 | 纤维被过度压缩而变平,或纤维未变形 |
| 管外过渡区 | 喇叭口形状和纤维连续性 | 管口切入电线 |
| 绝缘夹部分 | 相对于线护套的夹具位置 | 夹住线芯而不是夹住护套,或者不夹住护套 |
| 管内空间 | 管内电线的填充水平 | 一侧或中心间隙较大 |
3. 评估压缩
压缩率代表线材受模具挤压时变形的程度。如何评估切片:
- 失真度:琴弦是否被压平并压在一起,还是仍然保持其圆形形状完好无损?
- 均匀度:是所有绳子都变形了,还是只有部分绳子受力?
- 对称性:压缩水平均匀分布在管道圆周上或集中在一侧。
- 填充水平:管内的体积被绳子填充了多远?
| 状态 | 切片上的标记 | 寓意 |
|---|---|---|
| 足够压缩 | 线材均匀平整,完全填充管内,无大间隙 | 连接在机械和电气方面均令人满意 |
| 压缩不够 | 许多纤维仍然保持圆形并有空洞 | 接触电阻高,振动时易松动 |
| 过度压缩 | 线材被强力压扁,有断股,切片积减小 | 导电率和拉伸强度降低 |
| 偏差压缩 | 一侧被强烈压缩,另一侧仍有空间 | 模具偏离中心或压接端子未对准 |
4. 断丝和间隙
这是评估压力接头时两个最重要的标准:
- 断线梁:导线被模具切断,减少了实际的导电切片。允许的断股数取决于适用的标准、质量等级和电线的股数。
- 空间:管内未被电线覆盖的区域。这些空洞为湿气和杂质提供了渗透的途径,随着时间的推移,会导致电偶腐蚀和接触电阻增加。
正确的记录方法:统计每个位置的断裂纤维数量,清楚地说明钢丝中的纤维总数,并描述间隙的位置(在管口、中心、或压缩点的另一侧)。
5. 压接模具常见的四种错误
| 错误 | 切片上的标记 | 如何处理 |
|---|---|---|
| 使用错误的模具尺寸 | 同一线规的压缩过度或不足 | 根据线材尺寸和压接端子尺寸查看模具选型表 |
| 模具已磨损 | 压接处不闭合,两半模之间出现毛刺或间隙 | 重新测量模具尺寸并定期更换 |
| 偏心压制 | 一侧受到强烈压缩,另一侧未受压缩 | 检查模具对准和 cosse 头位置 |
| 绝缘夹位置错误 | 夹住线芯或不夹住线护套 | 按压前检查线在 cosse 头中的位置 |
需要记住的一点是:这四个误差都是肉眼看不见的,只能通过切片来确定。因此,定期切片检查是比依靠目视检查更有效的模具控制手段。
6. 应结合附加测试
- 拉力测试:测量使接头断裂或松动的力,并将其与标准进行比较。
- 测量接触电阻:检测导电切片不足的接头。
- 振动测试和热循环试验:评估工作条件下接头的稳定性。
- 盐雾腐蚀测试:评估抵抗水分和杂质通过间隙渗透的能力。
7. 常见问题
实现牵引力的压力接头是否意味着它实现了所有方面?
不是真的。压制接头可以达到拉伸强度,但内部仍然存在空洞,从长远来看会导致腐蚀。这两个指标是相辅相成的,不能互相替代。
有多少断线被视为有缺陷?
取决于适用的标准、质量水平和电线股数。需要做的就是明确说出总线数和断线数,然后与约定的标准进行比较。
小多股绳和大少股绳的评价一样吗?
不需要。小型多股绳索需要评估股线之间的均匀性;在具有多根大股线的电线中,每根断裂的股线对传导切片的影响要大得多。
有没有一种方法可以无损地检查压力接头?
X 射线可以用来观察管体的形状和填充水平,但不足以得出纤维变形和断裂纤维数量的结论。最终结论仍需切片。
样品应在受压接头的什么位置切割?
沿着套管头的轴线切割,可以看到管子的整个长度、过渡部分和绝缘夹部分在同一切片中。
八、结论
电线连接是机械压缩的,因此只有在解剖样品时才能看出其质量。需要读取的三项内容是压缩、断线射线和间隙 — 所有这三项都不能通过肉眼或外观检查来评估。
要做的四件事:沿轴线切割以在一个切片中看到整个关节;清楚基准明总线数和断线数;始终包含牵引力测试和接触电阻测量的结果;并定期检查压接模具,因为这是最常见的错误来源,但也最难检测。
参考资料
- IPC/WHMA-A-620 — 电缆和导体组件的要求和验收标准。
- IPC-TM-650 方法 2.1.1 — 显微切片。
- 制造商的科斯机头和压接模具的技术标准。
- UL 486A-486B — 电线连接器标准,压接接头要求部分。
相关文章
- QCVN 4:2009/BKHCN:电气和电子设备安全要求及修正案 1:2016
- MLCC 电容器切片:板弯裂纹与分层缺陷
- 焊点切片:润湿角、根部润湿深度与金属间化合物层
- 什么是切片(金相切片)?为什么要切割样品来评估焊点与电路板?
- 汽车与医疗设备行业的切片分析:要求有什么不同?
进一步交流
免责声明
本文为我们整理的解读内容;不是法律建议。企业在将相关文件/标准应用于具体产品之前,需要逐字比较。
查看更多:版权政策及免责声明由 ticforall.com 提供。