通孔焊点是电路板上承受最大机械应力的焊点类型:元件引脚将力从元件本体传递到电路板,而电镀孔壁必须承受金属与基材之间的膨胀差。因此,这里也是裂缝最早出现的地方。
本文提供了有关读取跨孔焊点、按位置区分裂纹类型以及如何识别焊接、电路板或组装过程中的错误的说明。
1. 通孔焊点为什么容易开裂?
| 应力源 | 机制 | 典型裂纹位置 |
|---|---|---|
| 热膨胀差异 | 基材和金属随温度的膨胀不同 | 电镀孔壁,靠近板面 |
| 来自元件引脚的机械力 | 插拔、晃动通过腿部传递力 | 焊根、锡与垫之间的过渡区域 |
| 弯曲电路板 | 电路板在组装或操作过程中弯曲 | 大焊点,边缘附近有孔 |
| 再次焊接多次 | 反复加热会使金属间化合物层和镀层脆化 | 锡与镀层界面 |
2. 结构需要分节阅读
| 成分 | 评价什么? | 需要注意的标志 |
|---|---|---|
| 镀层入孔 | 连续性和厚度 | 裂纹,局部较薄,与孔壁分离 |
| 孔体镀锡 | 填充水平和润湿水平 | 锡没有完全填满,有很大的间隙 |
| 板面圆角 | 形状和润湿性 | 鱼片深凹,跟部有裂纹 |
| 孔周围的接触环 | 孔周围有多余材料 | 材料缺失、孔未对准 |
3. 裂纹的类型及其位置
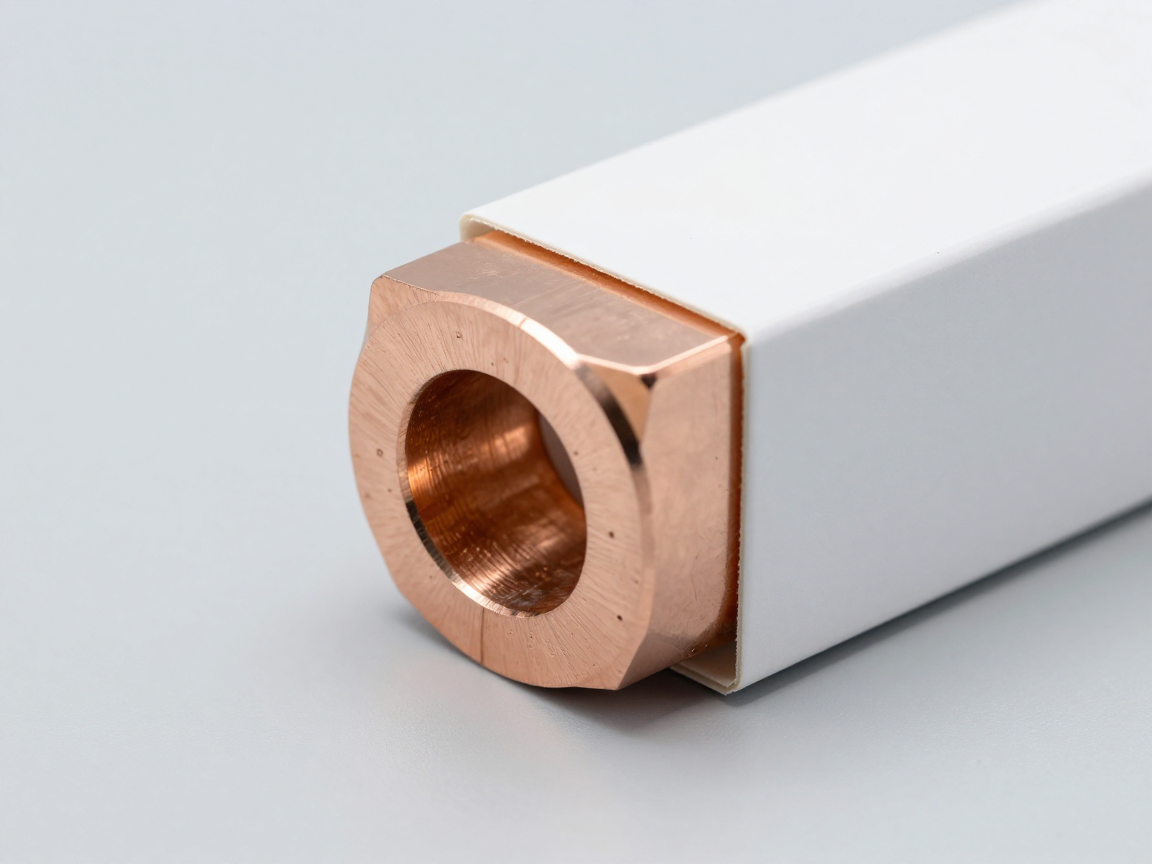
- 通孔壁裂纹:裂缝垂直延伸或围绕苗穴壁延伸。这是最严重的形式,因为它会导致板两侧之间的电气连接丢失。
- 角部裂纹:出现在孔内镀层与表面焊盘之间的过渡区。
- 筒壁分离:镀层完好无损,但与基材分离。
- 焊点根部裂纹:裂纹源自圆角的外边缘,通常是由于机械应力造成的。
- 锡与元件引脚之间的裂纹:焊接步骤或元件引脚涂层中出现问题的迹象。
4. 区分错误来源
| 标志 | 极有可能的起源 | 需要进一步测试 |
|---|---|---|
| 裂纹出现在热冲击试验之后,而不是之前 | 基材和电镀材料之间的热膨胀差异 | 与未经检验的同批次样品进行比较 |
| 鞋跟处出现裂纹,周围有机械变形 | 装配或处理压力 | 检查插拔、夹板过程 |
| 镀层局部较薄且有孔洞 | 电路板生产中的电镀错误 | 测量许多不同位置的电镀厚度 |
| 同一区域多处焊点出现裂纹 | 局部散热问题或轴承区域设计 | 比较元件布局图 |
| 裂纹仅出现在焊点处 | 反复加热使焊点脆化 | 检查重焊次数和热曲线 |
原则:原始结论必须基于至少两个数据源 — 切片图像和过程或测试数据。切片图像仅显示缺陷的形状。
5. 孔体渗锡
根据孔体的填充程度评价孔内的锡渗透情况。需要明确说明:
- 计算基准:根据板厚或实际孔长。
- 测量位置:孔中心或孔口附近。
- 双面情况:是板的两面均匀涂锡还是仅一侧涂锡。
对于多层电路板,锡还可以填充内层。在这种情况下,需要观察孔的整个长度,而不是只看两个外侧。
6. 应结合附加测试
- 测量孔电阻:检测尚未完全开路的裂纹。
- 热冲击或热循环试验:应用循环应力来检测裂纹趋势。
- 振动和弯曲测试:评估机械应力的影响。
- 与电路板供应商交叉检查:比较公布的和实际的电镀厚度。
7. 常见问题
X 光能看到裂纹吗?
可以看到但难以量化,特别是当裂纹很小或位置偏离方向时。切片提供了有关裂纹位置和长度的更清晰信息。
波峰焊接工艺会导致孔裂纹吗?
是的,当温度或暴露时间不合适时。但需要将其与使用过程中因热应力引起的开裂区分开来,因为这两种原因导致的纠正措施不同。
样品应该在热冲击试验之前还是之后切割?
您应该同时执行这两项操作:首先裁剪以获得背景图像,然后裁剪以进行比较。如果没有背景图像,就无法确认裂纹是由测试引起的还是预先存在的。
如何处理钻孔中的毛刺?
将毛刺记录为单独的缺陷,评估对电镀覆盖率和锡附着力的影响。大毛刺通常会导致过渡区电镀不连续。
在厚电路板上切割通孔图案很难吗?
是的,因为大孔长度需要更精确的切割平面。如果孔太长,应使用合适的夹具并从两侧切割。
八、结论
通孔焊点同时承受多种类型的应力,因此裂纹类型也多种多样,且位置也截然不同。切片是识别裂纹位置和形态的主要工具,但原始结论必须附有过程或测试数据。
要做的四件事:捕获孔的整个长度,而不仅仅是板的两侧;明确说明计算锡渗透量的基准;在测试之前始终有一个背景图像;并根据每种类型的应力单独得出结论,而不是将它们分组为“焊接错误”。
参考资料
- IPC-A-610 — 电子装配验收标准,通孔焊点部分。
- J-STD-001 — 电气焊接和电子组装的要求。
- IPC-6012 — 刚性印刷电路板、镀孔优质零件的技术要求。
- IPC-TM-650 方法 2.1.1 — 显微切片。
相关文章
进一步交流
免责声明
本文为我们整理的解读内容;不是法律建议。企业在将相关文件/标准应用于具体产品之前,需要逐字比较。
查看更多:版权政策及免责声明由 ticforall.com 提供。