切片评估中的一个常见现象:两个测试实验室收到相同的样品,测量相同的标准,但产生两个不同的数字。原因往往不在于设备,而在于校准方法和测量点的定义。
本文指导测量切片图像的正确程序:校准刻度、定义每个标准的测量点、处理错误以及如何记录结果以确保可重复性。
1. 为什么同一个样本会给出三个不同的数字?
| 原因 | 如何表达 | 影响力 |
|---|---|---|
| 秤未正确校准 | 测量之间的偏差成正比 | 所有结果均存在系统误差 |
| 使用不同的放大倍数但应用相同的系数 | 数字因程度而异 | 严重错误,比较容易发现 |
| 不同的测量点定义 | 偏差小且不均匀 | 难以发现,引发长期争论 |
| 切割面有斜角或不平整 | 测量厚度大于实际厚度 | 误差取决于测量位置 |
| 测量者选择偏置测量点 | 结果往往符合预期 | 测量点应在图纸中注明 |
2. 每次测量前校准标尺
- 使用具有已知刻度的标准载玻片建立实际距离与像素或分区数之间的关系。
- 对每个物镜进行单独校准以及要使用的每个放大级别。
- 轮班时再次检查或在每个重要样本集之前,而不仅仅是在一个长期的定期计划中。
- 记录校准结果包含设备代码、日期和执行人员。
容易忽略的一点是:当成像系统发生变化(更换相机、改变玻璃体高度、改变图像处理软件)时,即使设备尚未进入维护期,也必须重新校准。
3. 定义每个指标的测量点
| 目标 | 测量点定义 | 错误注意事项 |
|---|---|---|
| 孔内镀层厚度 | 在孔壁上的多个位置进行测量:靠近孔口、孔壁中部和靠近底部 | 指定是取最小值还是平均值 |
| 表面涂层厚度 | 在平坦区域垂直于表面进行测量,避免过渡区域 | 避免在涂层异常薄的斜角边缘进行测量 |
| 孔周围的接触环 | 测量孔壁到焊盘边缘的最小距离 | 在最小位置测量,而不是在最宽位置测量 |
| 元件引脚吸锡 | 测量销上锡的高度与焊点总厚度的比较 | 清楚地确定基准是来自元件脚还是来自焊盘 |
| 金属间化合物层厚度 | 在界面中间测量,多次测量,取平均值 | 避免在有角落或杂质的区域进行测量 |
| 空洞尺寸 | 测量最大直径并估计面积 | 指定如何确定空边界 |
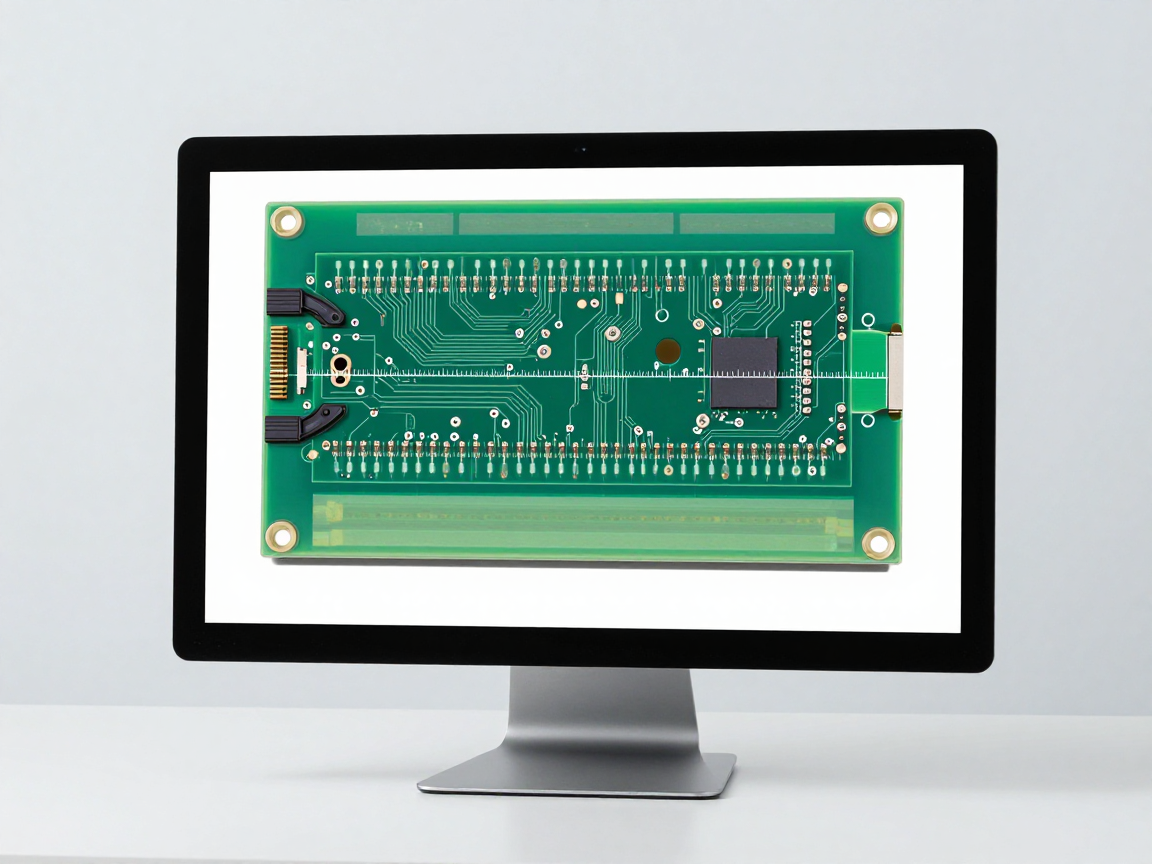
最有效的方法:在报告中附上图纸或照片,标明测量的位置和方向。当双方看同一张图片时,关于数字的争论就会短得多。
4. 错误处理:需要分离三个来源
| 错误来源 | 特点 | 如何处理 |
|---|---|---|
| 系统误差 | 每次测量时均沿同一方向均匀偏转 | 重新校准;与标准样品比较 |
| 随机误差 | 围绕平均值波动 | 多次测量,取平均值并记录离散度 |
| 样品制备错误 | 根据切片位置的偏差 | 在平坦区域测量,测量前再次检查样品 |
实用规则:报告中包含的每个数字都应该有背景信息 — 测量次数、最小值和最大值、放大倍数。当受到质疑时,没有背景的单一数字很难辩护。
5. 记录结果以确保重现性
- 测量值、单位(微米或密耳)和转换(如有必要)。
- 放大倍率和使用的设备。
- 样品上的测量位置,由图片或位置代码描述。
- 标准和产品类别适用于评估。
- 框架中显示比例的原始照片。
- 测量日期、测量人员和再次检查人员。
6. 五个错误导致测量结果不可重复
- 照片中未显示比例。
- 在经过处理以增加对比度但不保存原始图像的图像上进行测量。
- 在同一报告中的项目之间混合使用计量单位。
- 放大倍数不会被记录,因此无法再次检查。
- 在倒角样品上测量,不记录样品状况。
7. 常见问题
结果应该以微米或密耳为单位报告吗?
取决于客户惯例和适用标准。最安全的方法是明确说明单位并包括转换,以避免各方之间的混淆。
应该由软件自动测量吗?
自动化测量有助于减少主观错误并提高速度,但人们仍然需要仔细检查边界情况 — 类边界不清楚。
如果要测量的区域只有几微米宽怎么办?
需要增加放大倍数,在该放大倍数下重新校准标尺,并在多个位置进行多次测量以获得统计依据。
样品应该测量多少个点?
没有固定的数字。原理看分布就够了 — 如果测量点相差很大,就需要增加点数,而不是立即求平均值。
测量的允许误差是多少?
取决于设备、放大倍率和适用的标准。应在内部程序中明确定义和记录,并使用标准样品定期检查。
八、结论
测试实验室之间的差异很少是由于设备造成的,但通常是由于三个因素造成的:刻度尺校准不当、测量点定义不同以及样品有斜角或不均匀。这三种情况都可以通过流程来预防。
要做的四件事:在每组样品之前校准每个放大倍数的刻度;用图画代替文字指定测量点;在平均值旁边记录测量次数和离散度;并始终保存带有比例的原始图像。
参考资料
- IPC-TM-650 方法 2.1.1 — 显微切片、切片测量和评估。
- IPC-A-600 和 IPC-6012 — 与电镀厚度和接触环相关的标准和技术要求。
- IPC-7095 — BGA 的空洞评估。
- 检测室质量管理体系中测量设备的校准和控制要求。
相关文章
- 汽车与医疗设备行业的切片分析:要求有什么不同?
- J-STD-001 与 IPC-A-610:通过切片评估焊点
- 切片上的 5 种异常痕迹:如何区分真缺陷与制样现象
- 从切片图像到根本原因:5 个调查步骤
- 涂层剥落与线路缺失:读取切片上的痕迹
- LED 与功率模块切片:金属间化合物层与焊点裂纹
- 0201/0402 小片式元件切片:立碑、少锡与锡桥
- 焊点切片:润湿角、根部润湿深度与金属间化合物层
- 从粗样到切片图像:镶嵌、研磨、抛光和腐蚀
- IPC-A-600 与 IPC-6012:电路板切片验收标准
- 10 种只有切片才能发现的电路板缺陷
- 什么是切片(金相切片)?为什么要切割样品来评估焊点与电路板?
进一步交流
免责声明
本文为我们整理的解读内容;不是法律建议。企业在将相关文件/标准应用于具体产品之前,需要逐字比较。
查看更多:版权政策及免责声明由 ticforall.com 提供。