Hiện tượng phổ biến trong đánh giá mặt cắt: hai phòng thử nhận cùng một mẫu, đo cùng một chỉ tiêu, nhưng cho ra hai con số khác nhau. Nguyên nhân thường không nằm ở thiết bị, mà ở cách hiệu chuẩn và ở định nghĩa điểm đo.
Bài viết này hướng dẫn trình tự đo đúng trên ảnh mặt cắt: hiệu chuẩn thang đo, định nghĩa điểm đo cho từng chỉ tiêu, xử lý sai số, và cách ghi kết quả để có thể tái lập.
1. Vì sao cùng một mẫu lại cho ba con số khác nhau?
| Nguyên nhân | Cách biểu hiện | Ảnh hưởng |
|---|---|---|
| Thang đo chưa được hiệu chuẩn đúng | Lệch đều theo tỷ lệ giữa các lần đo | Sai số hệ thống trên toàn bộ kết quả |
| Dùng độ phóng đại khác nhau nhưng áp cùng hệ số | Con số lệch theo bậc | Sai nghiêm trọng, dễ phát hiện nếu đối chiếu |
| Định nghĩa điểm đo khác nhau | Lệch nhỏ, không đều | Khó phát hiện, gây tranh luận kéo dài |
| Mặt cắt bị vát hoặc không phẳng | Chiều dày đo được lớn hơn thực tế | Sai số phụ thuộc vị trí đo |
| Người đo chọn điểm đo thiên lệch | Kết quả có xu hướng theo kỳ vọng | Cần quy định điểm đo bằng hình vẽ |
2. Hiệu chuẩn thang đo trước mọi phép đo
- Dùng lam chuẩn có vạch chia đã biết để xác lập quan hệ giữa khoảng cách thật và số điểm ảnh hoặc số vạch chia.
- Thực hiện hiệu chuẩn riêng cho từng vật kính và cho từng mức phóng đại sẽ dùng.
- Kiểm tra lại trong ca làm việc hoặc trước mỗi bộ mẫu quan trọng, không chỉ theo lịch định kỳ dài.
- Ghi lại kết quả hiệu chuẩn kèm mã thiết bị, ngày, người thực hiện.
Một điểm dễ bỏ sót: khi hệ thống chụp ảnh thay đổi (đổi camera, đổi chiều cao thân kính, đổi phần mềm xử lý ảnh), phải hiệu chuẩn lại dù thiết bị chưa đến kỳ bảo dưỡng.
3. Định nghĩa điểm đo cho từng chỉ tiêu
| Chỉ tiêu | Định nghĩa điểm đo | Lưu ý chống sai số |
|---|---|---|
| Chiều dày mạ trong lỗ | Đo tại nhiều vị trí trên thành lỗ: gần miệng lỗ, giữa thành và gần đáy | Ghi rõ lấy giá trị nhỏ nhất hay giá trị trung bình |
| Chiều dày lớp phủ bề mặt | Đo vuông góc với bề mặt, ở vùng phẳng, tránh vùng chuyển tiếp | Tránh đo ở mép vát nơi lớp phủ mỏng bất thường |
| Vòng tiếp xúc quanh lỗ | Đo khoảng cách nhỏ nhất từ thành lỗ tới mép pad | Đo ở vị trí nhỏ nhất, không đo ở vị trí rộng nhất |
| Độ ngấm thiếc lên chân linh kiện | Đo chiều cao thiếc bám trên chân so với tổng chiều dày mối hàn | Xác định rõ mốc tính từ chân linh kiện hay từ pad |
| Chiều dày lớp liên kim | Đo ở vùng giữa mặt phân cách, nhiều lần đo và lấy trung bình | Tránh đo ở vùng có góc hoặc có tạp chất |
| Kích thước void | Đo đường kính lớn nhất và ước lượng diện tích | Ghi rõ cách xác định biên void |
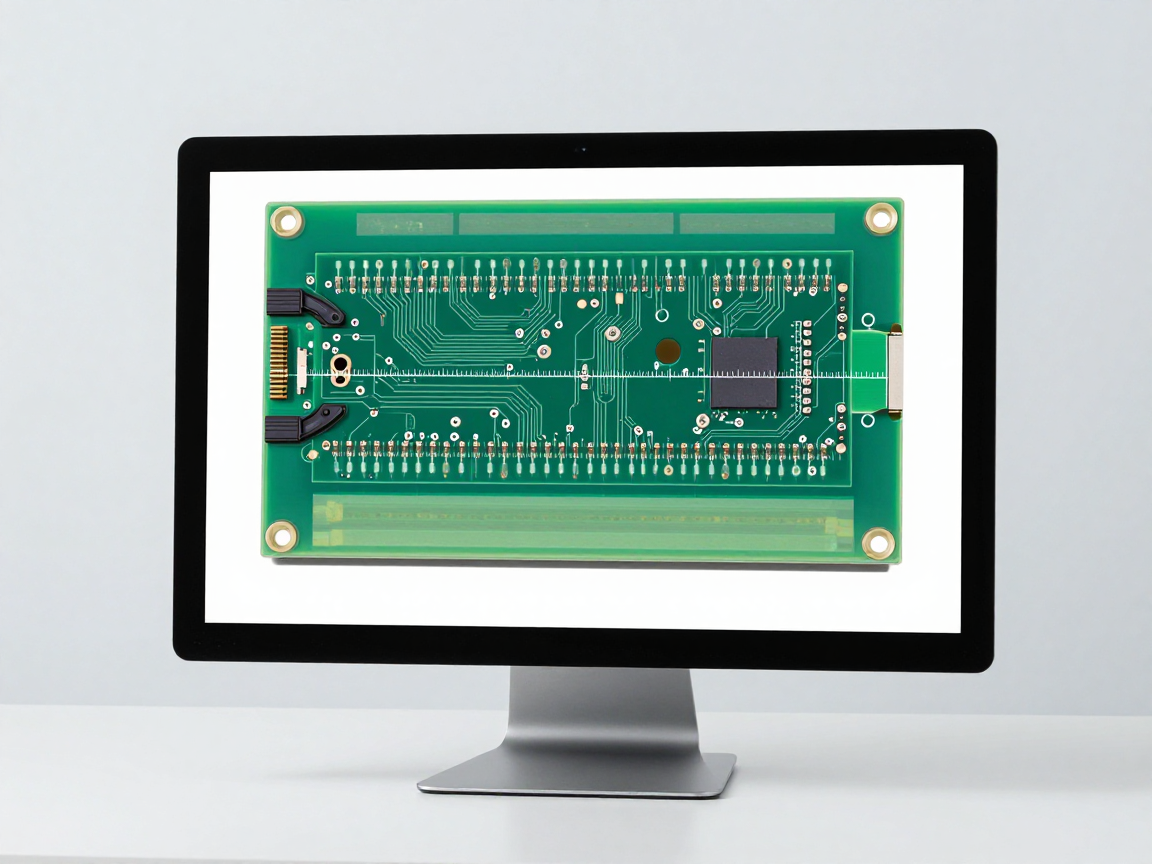
Cách làm hiệu quả nhất: kèm theo báo cáo một hình vẽ hoặc ảnh có đánh dấu vị trí và hướng đo. Khi hai bên cùng nhìn một hình, tranh luận về con số sẽ ngắn hơn nhiều.
4. Xử lý sai số: ba nguồn cần tách riêng
| Nguồn sai số | Đặc điểm | Cách xử lý |
|---|---|---|
| Sai số hệ thống | Lệch đều, cùng chiều ở mọi lần đo | Hiệu chuẩn lại; đối chiếu với mẫu chuẩn |
| Sai số ngẫu nhiên | Dao động quanh giá trị trung bình | Đo lặp nhiều lần, lấy trung bình và ghi độ tản mạn |
| Sai số do chuẩn bị mẫu | Lệch theo vị trí trên mặt cắt | Đo ở vùng phẳng, kiểm tra lại mẫu trước khi đo |
Nguyên tắc thực tế: mỗi con số đưa vào báo cáo nên kèm bối cảnh — số lần đo, giá trị nhỏ nhất và lớn nhất, độ phóng đại. Một con số đơn lẻ không kèm bối cảnh rất khó bảo vệ khi bị chất vấn.
5. Ghi kết quả để tái lập được
- Số đo, đơn vị (micromet hoặc mil) và quy đổi nếu cần.
- Độ phóng đại và thiết bị đã dùng.
- Vị trí đo trên mẫu, mô tả bằng hình hoặc mã vị trí.
- Tiêu chuẩn và lớp sản phẩm áp dụng để đánh giá.
- Ảnh gốc kèm thang đo hiển thị trong khung hình.
- Ngày đo, người đo và người kiểm tra lại.
6. Năm lỗi khiến số đo không tái lập được
- Không hiển thị thang đo trong ảnh.
- Đo trên ảnh đã qua xử lý tăng tương phản nhưng không lưu ảnh gốc.
- Trộn đơn vị đo giữa các mục trong cùng báo cáo.
- Không ghi độ phóng đại nên không kiểm tra lại được.
- Đo trên mẫu đã bị vát mép mà không ghi nhận tình trạng mẫu.
7. Câu hỏi thường gặp
Nên báo kết quả bằng micromet hay mil?
Phụ thuộc quy ước của khách hàng và tiêu chuẩn áp dụng. Cách an toàn nhất là ghi rõ đơn vị và kèm quy đổi, tránh nhầm lẫn giữa các bên.
Có nên đo tự động bằng phần mềm không?
Đo tự động giúp giảm sai số chủ quan và tăng tốc độ, nhưng vẫn cần người kiểm tra lại các trường hợp biên — nơi ranh giới lớp không rõ.
Nếu vùng cần đo chỉ rộng vài micromet thì làm thế nào?
Cần tăng độ phóng đại, hiệu chuẩn lại thang đo ở mức phóng đại đó, và đo nhiều lần tại nhiều vị trí để có cơ sở thống kê.
Một mẫu nên đo bao nhiêu điểm?
Không có con số cố định. Nguyên tắc là đủ để thấy được sự phân bố — nếu các điểm đo chênh nhau nhiều, cần tăng số điểm thay vì lấy trung bình ngay.
Sai số cho phép của phép đo là bao nhiêu?
Phụ thuộc thiết bị, độ phóng đại và tiêu chuẩn áp dụng. Nên xác định và ghi rõ trong quy trình nội bộ, đồng thời kiểm tra định kỳ bằng mẫu chuẩn.
8. Kết luận
Chênh lệch giữa các phòng thử hiếm khi do thiết bị, mà thường do ba yếu tố: thang đo chưa hiệu chuẩn đúng, định nghĩa điểm đo khác nhau, và mẫu bị vát hoặc không phẳng. Cả ba đều phòng được bằng quy trình.
Bốn việc nên làm: hiệu chuẩn thang đo cho từng độ phóng đại trước mỗi bộ mẫu; quy định điểm đo bằng hình vẽ thay vì bằng lời; ghi kèm số lần đo và độ tản mạn bên cạnh giá trị trung bình; và luôn lưu ảnh gốc có thang đo.
Nguồn tham khảo
- IPC-TM-650 Phương pháp 2.1.1 — Microsectioning, phần đo và đánh giá trên mặt cắt.
- IPC-A-600 và IPC-6012 — Tiêu chí và yêu cầu kỹ thuật liên quan đến chiều dày mạ và vòng tiếp xúc.
- IPC-7095 — Đánh giá void cho BGA.
- Yêu cầu về hiệu chuẩn và kiểm soát thiết bị đo trong hệ thống quản lý chất lượng phòng thử.
Bài viết liên quan
- Cross section trong ngành ô tô và thiết bị y tế
- J-STD-001 và IPC-A-610 qua mặt cắt
- 5 dấu vết lạ trên mặt cắt
- Từ ảnh mặt cắt đến nguyên nhân gốc: 5 bước
- Bong tróc lớp phủ và kéo mất mạch
- Cross section đèn LED và mô-đun công suất
- Cross section linh kiện chip 0201/0402
- Cross section mối hàn: đọc góc thấm ướt và lớp liên kim
- Từ mẫu thô đến ảnh mặt cắt: đúc, mài, đánh bóng và ăn mòn
- IPC-A-600 và IPC-6012: đọc đúng tiêu chí chấp nhận trên mặt cắt
- 10 lỗi bo mạch chỉ phát hiện được bằng cross section
- Cross Section là gì? Vì sao phải cắt mẫu mới đánh giá được mối hàn và bo mạch?
Trao đổi thêm
Miễn trừ trách nhiệm
Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.
Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.