Mối hàn là điểm kết nối vừa dẫn điện vừa chịu lực, và gần như toàn bộ chất lượng thật của nó nằm ở phần không nhìn thấy: bên dưới chân linh kiện, bên trong khối thiếc, tại mặt phân cách với pad. Cross section là cách duy nhất đọc được những thứ đó.
Bài viết này giải thích ba đặc điểm cần đọc trên mặt cắt mối hàn — góc thấm ướt, độ ngấm chân và lớp liên kim — cùng bốn lỗi thường gặp và giới hạn khi kết luận từ ảnh mặt cắt.
1. Vì sao phải đánh giá mối hàn bằng mặt cắt?
Ba lý do chính:
- Phần quan trọng nhất không nhìn thấy được: liên kết giữa thiếc và bề mặt kim loại nằm khuất dưới chân linh kiện.
- Hình dạng bên ngoài có thể gây hiểu nhầm: một mối hàn trông đẹp từ bên ngoài vẫn có thể rỗng bên trong hoặc không thấm ướt hoàn toàn.
- Cần phân biệt lỗi quá trình với lỗi thiết kế: chỉ có cấu trúc bên trong mới cho biết cái nào là nguyên nhân.
2. Ba đặc điểm cần đọc trên mặt cắt
| Đặc điểm | Ý nghĩa | Dấu hiệu bình thường | Dấu hiệu cần lưu ý |
|---|---|---|---|
| Góc thấm ướt (wetting angle) | Cho biết thiếc có “ăn” vào bề mặt kim loại hay không | Bề mặt lõm mịn, chuyển tiếp liên tục từ pad lên chân linh kiện | Bề mặt lồi, góc gãy, có vệt ranh giới rõ ràng |
| Độ ngấm chân (fillet height) | Cho biết lượng thiếc bám lên chân linh kiện | Thiếc dâng đều theo chân, có độ dày ổn định | Thiếc bám quá ít hoặc chảy thành khối lệch một phía |
| Lớp liên kim | Là bằng chứng của liên kết kim loại thật | Dải mỏng đều dọc theo mặt phân cách | Không thấy dải, hoặc dải quá dày, hoặc dải không liên tục |
Ba đặc điểm này bổ sung cho nhau. Thiếu một trong ba, kết luận về mối hàn vẫn chưa đủ cơ sở.
3. Góc thấm ướt: đọc thế nào?
Góc thấm ướt là góc tạo bởi bề mặt thiếc với bề mặt kim loại nền tại đường tiếp giáp. Cách đọc trên mặt cắt:
- Góc nhỏ, bề mặt lõm: thiếc lan đều, liên kết tốt.
- Góc lớn, bề mặt lồi: thiếc co lại thành khối cầu, khả năng liên kết kém.
- Ranh giới gãy rõ rệt: dấu hiệu bề mặt bị nhiễm bẩn hoặc lớp phủ bị oxy hoá.
Một điểm dễ bị bỏ qua: cùng một mối hàn, góc thấm ướt ở phía pad và phía chân linh kiện có thể khác nhau. Khi đọc, nên ghi rõ đang đánh giá phía nào.
4. Độ ngấm chân: mốc tính quyết định kết quả
| Cách tính | Cách làm | Rủi ro |
|---|---|---|
| Tính từ mặt pad | Đo chiều cao thiếc từ bề mặt pad lên theo chân | Bỏ qua phần thiếc nằm dưới chân |
| Tính theo chiều dày mối hàn | So chiều cao thiếc bám với tổng chiều dày chân trong mối hàn | Cần xác định rõ mốc chân |
| Tính theo chiều dày linh kiện | So với chiều dày thân linh kiện | Không phù hợp với linh kiện có chân dài |
Vì có nhiều cách tính, báo cáo phải nêu rõ cách đã dùng. Trong tranh chấp chất lượng, phần lớn bất đồng về “đủ thiếc hay không đủ thiếc” thực chất là bất đồng về mốc tính.
5. Lớp liên kim: bằng chứng của liên kết kim loại
Khi thiếc nóng chảy tiếp xúc với đồng, tại mặt phân cách hình thành lớp hợp kim liên kim. Đây là bằng chứng cho thấy liên kết đã hình thành ở mức kim loại, không chỉ là dính bề mặt.
| Tình trạng lớp liên kim | Hàm ý | Rủi ro |
|---|---|---|
| Rất mỏng hoặc không thấy | Có thể nhiệt chưa đủ hoặc bề mặt chưa sạch | Liên kết yếu, dễ tách khi chịu lực |
| Mỏng và liên tục | Trạng thái mong muốn | Không đáng lo |
| Dày bất thường | Nhiệt độ hoặc thời gian giữ nhiệt quá cao, hoặc mối hàn đã làm việc lâu ở nhiệt độ cao | Giòn, dễ nứt khi chịu rung hoặc sốc nhiệt |
| Không liên tục, đứt đoạn | Vùng không có liên kết | Điểm khởi phát nứt |
Lưu ý: lớp liên kim tiếp tục dày lên theo thời gian làm việc ở nhiệt độ cao, kể cả khi sản phẩm đã đạt kiểm tra đầu ra. Vì vậy đánh giá lớp liên kim cần đặt trong bối cảnh điều kiện làm việc thực tế của sản phẩm.
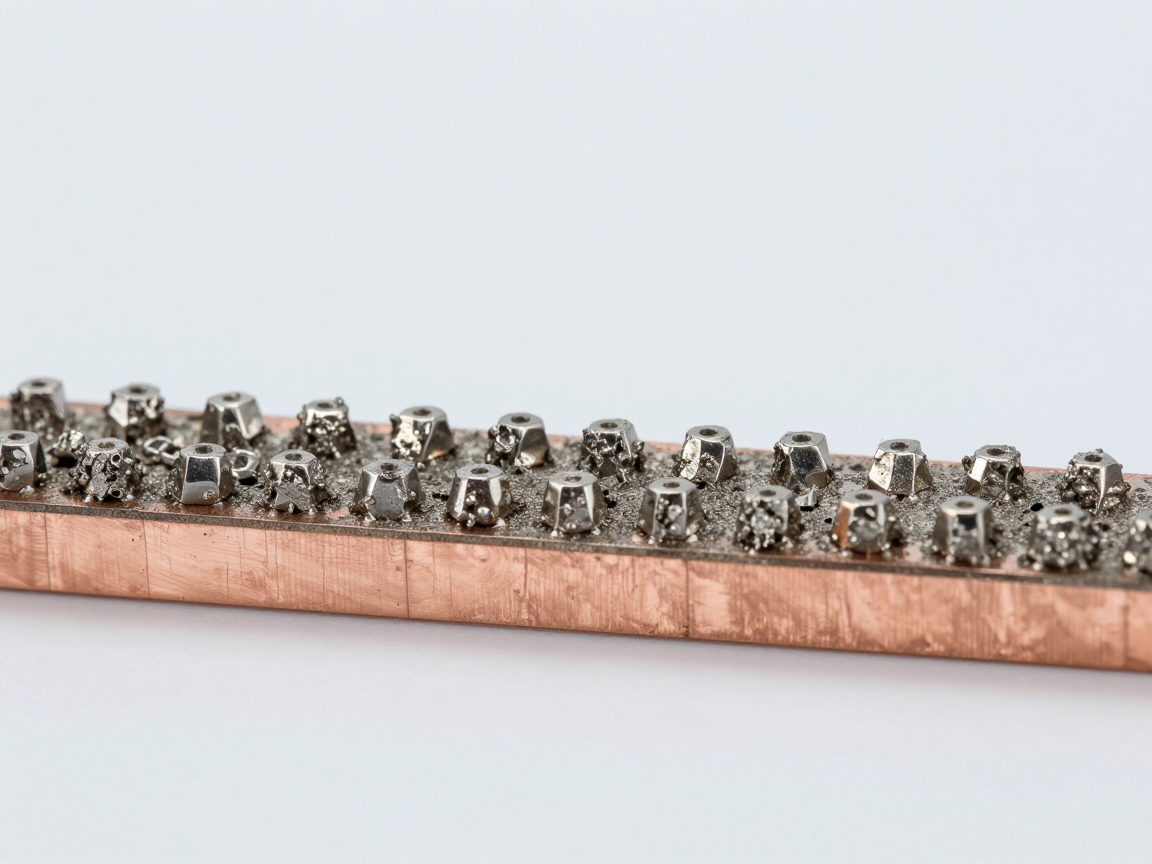
6. Bốn lỗi thường gặp trên mặt cắt mối hàn
| Lỗi | Dấu hiệu trên mặt cắt | Nguyên nhân thường gặp |
|---|---|---|
| Thiếu thiếc cục bộ | Khối thiếc mỏng, không phủ hết chân linh kiện | Lượng kem hàn không đủ, pad thiết kế lệch |
| Nứt ở gót mối hàn | Đường nứt xuất phát từ mép ngoài mối hàn | Ứng suất cơ học khi uốn bo mạch, khác biệt giãn nở nhiệt |
| Void tập trung | Lỗ rỗng lớn ở vùng chịu lực hoặc vùng dẫn nhiệt | Khí thoát không kịp, kem hàn ẩm, profile nhiệt chưa tối ưu |
| Không thấm ướt | Ranh giới gãy giữa thiếc và bề mặt, có khoảng hở | Bề mặt bị nhiễm bẩn, oxy hoá, lớp phủ kém chất lượng |
7. Giới hạn khi kết luận từ ảnh mặt cắt
- Chỉ thấy một mặt phẳng: void hoặc nứt nằm ngoài mặt cắt sẽ không xuất hiện trong ảnh.
- Mẫu nhỏ, số lượng hạn chế: một mối hàn đạt không chứng minh cả bo mạch đạt.
- Ảnh hưởng của chuẩn bị mẫu: mài quá tay có thể xoá lớp liên kim hoặc tạo vết giả.
- Không phản ánh toàn bộ lịch sử mẫu: mối hàn đã qua nhiệt nhiều lần có cấu trúc khác mối hàn chỉ qua một lần.
8. Thông tin tối thiểu trong báo cáo
- Vị trí mối hàn đã cắt và hướng cắt.
- Ảnh ở độ phóng đại đủ thấy cả chân linh kiện và pad, kèm thang đo.
- Ảnh phóng đại riêng cho vùng quan tâm (góc thấm ướt, lớp liên kim, void).
- Kết luận cho từng đặc điểm, tách biệt khỏi phần mô tả.
- Tiêu chuẩn và lớp sản phẩm áp dụng để đánh giá.
9. Câu hỏi thường gặp
Mối hàn trông đẹp bên ngoài có cần cắt kiểm tra không?
Với lô đầu, sản phẩm mới hoặc khi có nghi vấn về quá trình, nên cắt kiểm tra. Hình dạng bên ngoài không chứng minh được liên kết bên trong.
Có cách nào đo lớp liên kim mà không phá mẫu không?
Không có phương pháp không phá hủy nào cho kết quả tương đương ở quy mô hiển vi. Siêu âm và X-ray có thể gợi ý nhưng không đo được chiều dày lớp liên kim.
Void bao nhiêu phần trăm thì coi là lỗi?
Ngưỡng phụ thuộc tiêu chuẩn áp dụng, loại linh kiện và lớp sản phẩm. Ngoài tỷ lệ, cần xét cả kích thước từng void và vị trí của chúng trong mối hàn.
Nên chọn độ phóng đại nào để chụp?
Chụp hai mức: một mức đủ rộng để thấy toàn bộ mối hàn và quan hệ với pad, một mức đủ cao để thấy ranh giới lớp liên kim.
Nếu cả hai phía pad và chân đều tốt nhưng vẫn có lỗi thì sao?
Khi đó nên kiểm tra các yếu tố ngoài mối hàn: ứng suất từ bo mạch, lực lắp ráp, hoặc điều kiện nhiệt trong quá trình sử dụng.
10. Kết luận
Mặt cắt mối hàn trả lời ba câu hỏi: thiếc có thấm ướt đúng không, lượng thiếc bám lên chân có đủ không, và liên kết kim loại có hình thành không. Ba câu trả lời này gộp lại mới cho phép kết luận về mối hàn.
Bốn việc nên làm: nêu rõ mốc tính độ ngấm trong báo cáo; chụp ở hai mức phóng đại; luôn có mẫu đối chứng; và ghi rõ giới hạn kết luận do phương pháp chỉ quan sát một mặt phẳng cắt.
Nguồn tham khảo
- IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử, phần mối hàn có chân.
- J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
- IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
- IPC-7095 — Thiết kế và lắp ráp BGA, phần đánh giá khuyết tật mối hàn.
Bài viết liên quan
- Mối hàn nứt sau thử sốc nhiệt: đọc dấu vết
- Cross section BGA: đo void và nhận diện head-in-pillow
- Cross section QFN/DFN: void dưới đế tản nhiệt và chân hàn
- Đo kích thước trên ảnh mặt cắt: đặt thước thế nào để sai số nhỏ nhất?
- 10 lỗi bo mạch chỉ phát hiện được bằng cross section
- Bộ tiêu chuẩn chi phối cross section: IPC-A-600, IPC-6012 và các tiêu chuẩn liên quan
Trao đổi thêm
Miễn trừ trách nhiệm
Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.
Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.