Thử sốc nhiệt là phép thử phổ biến để đánh giá độ tin cậy của mối hàn. Nhưng khi mẫu nứt sau thử, câu hỏi quan trọng không phải là “có nứt hay không” — mà là “nứt này do phép thử tạo ra, hay nó đã có sẵn từ trước và chỉ lộ ra khi chịu ứng suất”.
Bài viết này hướng dẫn đọc dấu vết nứt trên mặt cắt sau thử sốc nhiệt, phân biệt nứt do thử nghiệm với nứt có sẵn, và cách thiết kế đợt thử để có kết luận chắc chắn.
1. Vì sao thử sốc nhiệt hay làm mối hàn nứt?
Trong mối hàn tồn tại nhiều vật liệu có mức giãn nở nhiệt khác nhau: vật liệu nền bo mạch, lớp mạ đồng, thiếc hàn, và thân linh kiện. Khi nhiệt độ thay đổi nhanh, các vật liệu này giãn nở không cùng mức, sinh ra ứng suất tập trung tại các điểm chuyển tiếp.
| Cơ chế | Cách tạo ứng suất | Vị trí thường nứt |
|---|---|---|
| Khác biệt giãn nở giữa vật liệu nền và kim loại | Kim loại và vật liệu nền co giãn khác nhau khi nhiệt độ đổi | Thành lỗ mạ, mặt phân cách giữa mạ và vật liệu |
| Khác biệt giãn nở giữa linh kiện và bo mạch | Thân linh kiện và bo mạch không co giãn cùng nhịp | Góc mối hàn, gần mép linh kiện |
| Giòn lớp liên kim | Lớp liên kim dày lên do nhiệt độ cao, giảm độ dẻo | Mặt phân cách giữa thiếc và pad |
| Khe hở hoặc void có sẵn | Khe hở và void là điểm tập trung ứng suất | Ngay tại khe hở hoặc tại mép void |
Điểm cần nhớ: ba cơ chế đầu là nguyên nhân thiết kế hoặc quy trình, còn cơ chế thứ tư chỉ làm lộ ra khiếm khuyết đã có từ trước. Mặt cắt giúp phân biệt hai nhóm này.
2. Năm dấu vết cần đọc trên mặt cắt
| Dấu vết | Cho biết điều gì |
|---|---|
| Vị trí vết nứt | Nằm trong thiếc, ở mặt phân cách, trong lớp mạ, hay trong vật liệu nền |
| Hướng vết nứt | Song song mặt phân cách gợi ý ứng suất cắt; xiên qua khối thiếc gợi ý ứng suất kéo |
| Chiều dài tương đối | Nứt bao nhiêu phần trăm tiết diện mối hàn |
| Mép vết nứt | Mép sắc, sạch gợi ý nứt mới; mép bị oxy hoá hoặc có tạp chất gợi ý nứt đã có từ lâu |
| Dấu vết phụ quanh vết nứt | Có biến dạng dẻo, có vết nứt phụ, hoặc có void lân cận |
Dấu vết thứ tư là dữ kiện quan trọng nhất để phân biệt nứt mới với nứt cũ. Mép nứt bị oxy hoá cho thấy vết nứt đã tồn tại đủ lâu để bề mặt tiếp xúc với không khí — nghĩa là nó hình thành trước phép thử.
3. Phân biệt nứt do thử nghiệm và nứt có sẵn
| Dấu hiệu | Khả năng cao là nứt do thử nghiệm | Khả năng cao là nứt có sẵn |
|---|---|---|
| Mép vết nứt | Sạch, chưa oxy hoá | Có lớp oxy hoá hoặc tạp chất |
| Xuất hiện ở nhiều mẫu cùng lúc | Có, liên quan tới ứng suất chung | Chỉ một vài mẫu, không theo quy luật |
| Vị trí | Tập trung tại điểm chuyển tiếp vật liệu | Bất kỳ, liên quan tới khuyết tật cục bộ |
| Dấu vết biến dạng | Có, do ứng suất lớn | Ít hoặc không có |
| Mẫu trước thử | Không nứt | Đã có nứt cùng vị trí |
Dấu hiệu cuối cùng — so sánh với mẫu trước thử — là bằng chứng mạnh nhất. Không có ảnh nền thì mọi kết luận về nguyên nhân đều chỉ mang tính suy đoán.
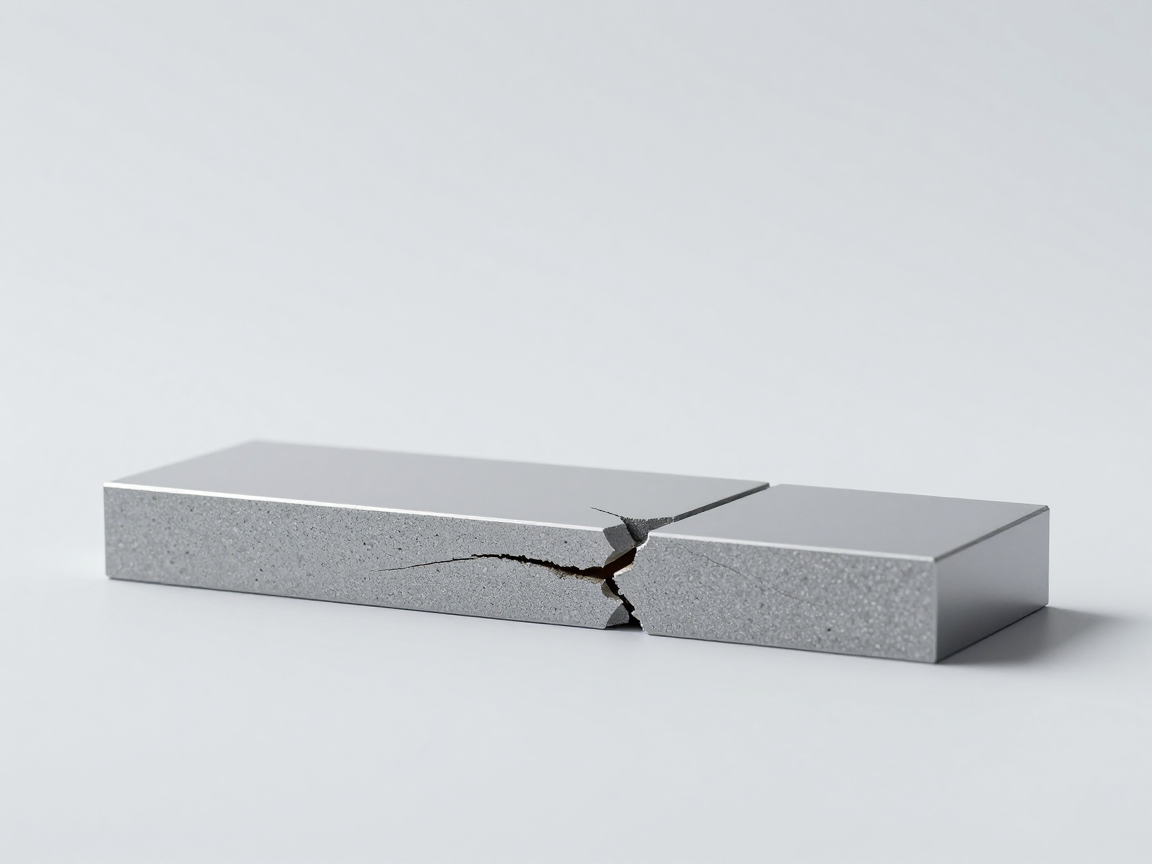
4. Chú ý: lỗi chuẩn bị mẫu dễ bị nhầm với nứt thật
Quá trình cắt và mài mẫu cũng có thể tạo ra các dấu vết trông giống vết nứt. Các dạng dễ nhầm:
- Vết xước do hạt mài: đường song song, đều nhau, thường nằm ở bề mặt.
- Nứt do lực cắt: xuất hiện tại mép mẫu, hướng theo lưỡi cắt.
- Ba via kim loại bị kéo: dải kim loại dài, mỏng, chạy dọc theo bề mặt mài.
- Khe hở giả do rỗ mẫu: khoảng trống hình thành khi vật liệu đúc không thấm hết.
Cách phân biệt: vết nứt thật thường có hướng liên quan tới cấu trúc mối hàn và ăn sâu vào vật liệu, còn vết do chuẩn bị mẫu thường nằm ở lớp bề mặt và không tuân theo logic ứng suất.
5. Cách thiết kế đợt thử để có kết luận chắc chắn
- Cắt mẫu trước thử: đây là mốc so sánh bắt buộc, không thể thay thế.
- Ghi lại profile nhiệt thực tế: nhiệt độ, thời gian, số chu kỳ, tốc độ chuyển nhiệt.
- Cắt mẫu ở nhiều mốc: sau ít chu kỳ và sau nhiều chu kỳ để thấy tốc độ tiến triển.
- Chọn mẫu theo vị trí: linh kiện ở mép bo mạch, ở giữa, và ở gần vùng có khối lượng nhiệt lớn.
- Giữ mẫu đối chứng: cùng lô, không qua thử, để loại trừ lỗi có sẵn.
6. Câu hỏi thường gặp
Nứt sau thử sốc nhiệt có phải lỗi của quá trình hàn không?
Không nhất thiết. Có thể là hệ quả của thiết kế (chọn vật liệu, bố trí linh kiện), của profile hàn, hoặc của khuyết tật đã có trước. Cần đọc dấu vết và so sánh với mẫu nền.
Mẫu nứt ở chu kỳ đầu tiên có ý nghĩa gì?
Thường gợi ý khuyết tật có sẵn hoặc vấn đề nghiêm trọng về vật liệu. Cần kiểm tra mẫu trước thử cùng lô để xác nhận.
Có nên cắt mẫu ngay sau khi thử hay để nguội rồi cắt?
Nên để mẫu về nhiệt độ phòng trước khi cắt, để tránh gây thêm ứng suất. Ghi rõ thời điểm cắt so với thời điểm kết thúc thử.
Làm sao phân biệt nứt do thử với vết xước do mài?
Vết xước do mài thường song song, đều và chỉ ở bề mặt. Nứt do ứng suất có hướng liên quan tới cấu trúc và ăn sâu vào vật liệu. Nếu chưa chắc, nên mài lại và quan sát ở lớp sâu hơn.
Số chu kỳ bao nhiêu là đủ?
Tùy tiêu chuẩn áp dụng và mục tiêu đánh giá. Điều quan trọng là ghi rõ số chu kỳ thực tế và luôn có mẫu đối chứng để so sánh.
7. Kết luận
Sau thử sốc nhiệt, vết nứt là dữ kiện, không phải kết luận. Muốn biết nứt do đâu, phải đọc vị trí, hướng, mép và dấu vết phụ của nó — rồi đối chiếu với mẫu trước thử.
Bốn việc nên làm: luôn cắt mẫu trước thử; ghi lại profile nhiệt thực tế; quan sát mép vết nứt để đánh giá nứt mới hay nứt cũ; và loại trừ khả năng vết giả do chuẩn bị mẫu trước khi kết luận.
Nguồn tham khảo
- IPC-TM-650 — Các phương pháp thử, phần thử sốc nhiệt và chu trình nhiệt.
- J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
- IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
- IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử.
Bài viết liên quan
- Nứt thành lỗ (barrel crack) sau lắp ráp: nguyên nhân và cách chứng minh
- Từ ảnh mặt cắt đến nguyên nhân gốc: 5 bước điều tra
- Cross section mối hàn xuyên lỗ (through-hole): khi nào mối hàn chân cắm bị nứt?
- Đo kích thước trên ảnh mặt cắt: đặt thước thế nào để sai số nhỏ nhất?
Trao đổi thêm
Miễn trừ trách nhiệm
Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.
Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.