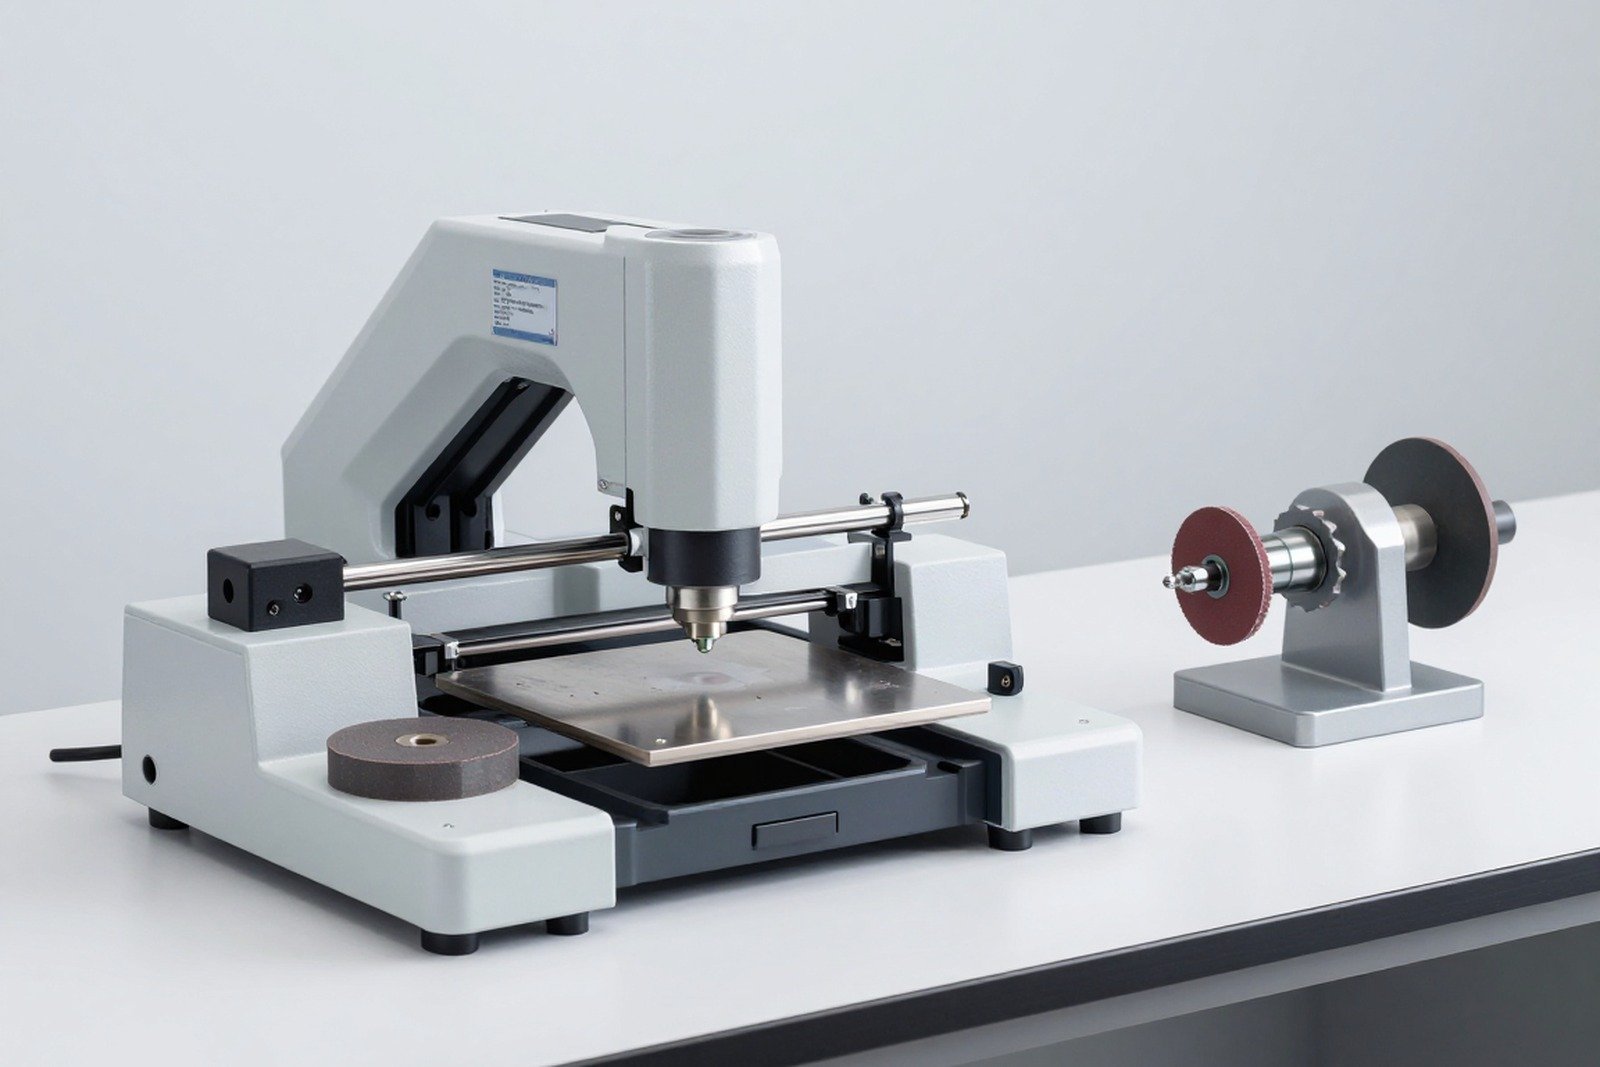
在切片中,显微镜只是记录结果的工具。决定图像是否具有结构性的是前面的四个步骤:切割、成型、研磨和抛光。不正确制备的样品可能会隐藏真正的缺陷,或产生不存在的虚假缺陷。
本文描述了每个步骤、每个步骤的典型错误、如何识别损伤的样品以及如何根据操作员的技能减少损伤的样品。
1. 样品制备流程和原则
- 切——将要测量的区域与细节分开。
- 镶嵌— 将图案固定在塑料模具中并保护切割边缘。
- 磨削— 将切片带到正确的平面上进行检查。
- 抛光— 去除划痕和表面变形层。
- 腐蚀— 增加结构对比度,仅在需要时使用。
交叉原则:每一步都必须进行足够的处理,以消除前一步的影响,但又不能处理得太多,以免丢失要检查的部分。。大多数样品制备错误都是违反了这一原则的两个方面之一。
2. 样品切割:控制热量和切割平面
| 因素 | 需要控制 | 如果你做错了 |
|---|---|---|
| 切割刀片 | 选择适合材料的磨料类型 | 研磨太热,烧边,使镀层变形 |
| 散热方案 | 流量充足,喷射方向正确 | 产生的热量使基础塑料软化并使焊点变形 |
| 切削速度 | 对于具有小焊点的样品,速度较慢;对于厚金属样品,速度较快 | 切口是斜角的,小细节丢失 |
| 夹紧方向 | 垂直于您要测量的轴 | 测量厚度大于实际厚度 |
样品因切割而损伤的迹象:烧伤切割边缘、沿刀片方向划伤金属层、塑性塑性变形。当看到这些迹象时,关于厚度的结论应保持谨慎。
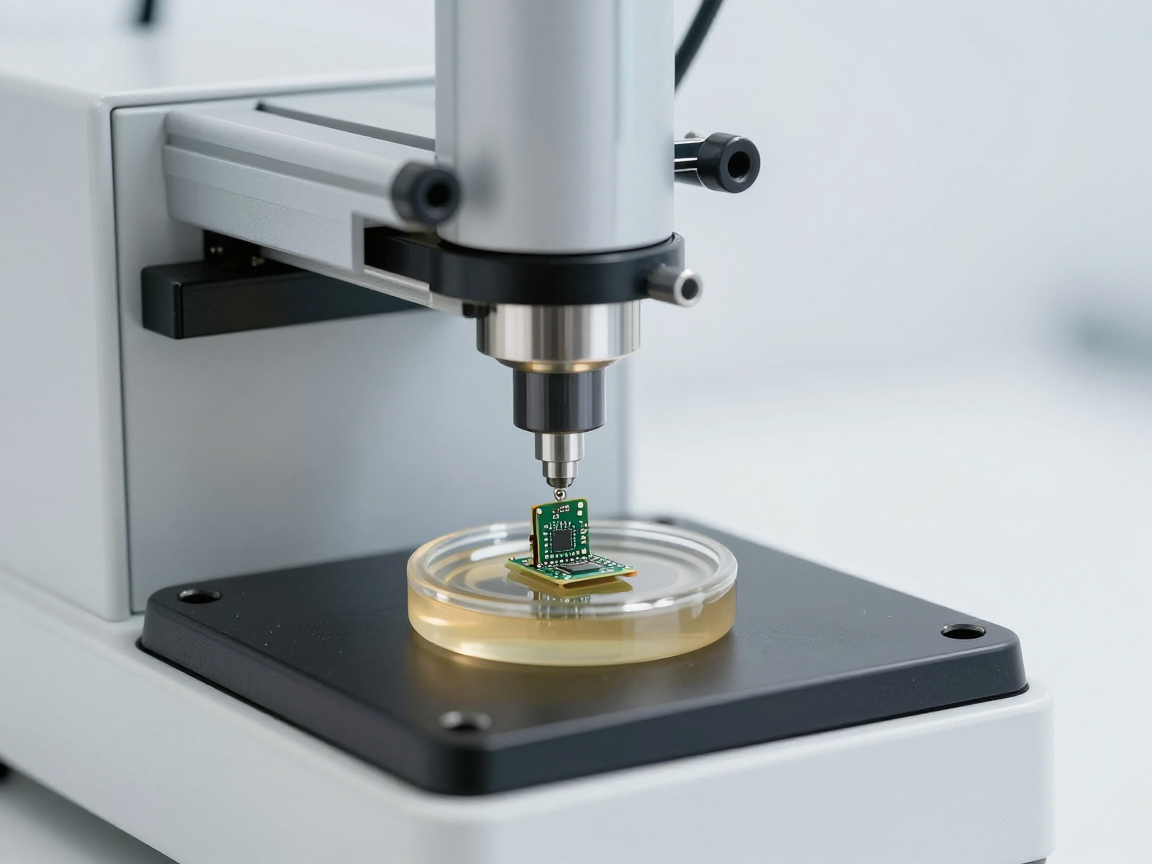
3. 模制图案:将其固定到位并保护边缘
| 方法 | 特点 | 适合 |
|---|---|---|
| 热成型(热塑性塑料) | 在热和压力条件下快速压制样品 | 金属样品、电路板、耐热零件良好 |
| 冷成型(双组分树脂) | 无需加热,凝固时间更长 | 热敏样品:小焊点、塑料、软材料 |
成型步骤中常见的三种错误:塑料流入零件之间的间隙,导致样品边缘错误;样品在凝固过程中移动;收缩的塑料会在样品和塑料之间产生间隙 — 研磨时该间隙会吸引杂质并在图像中产生假条纹。
4. 研磨:将颗粒逐步降级
| 阶段 | 目的 | 需要前进的迹象 |
|---|---|---|
| 粗磨 | 展平并接近要检查的正确平面 | 整个断面平整,无切口残留 |
| 中磨 | 输入上一步中的大划痕 | 单向划痕 |
| 精磨 | 有点小划痕 | 表面哑光均匀,低倍看不到划痕 |
两个常见的错误:跳过一定的颗粒级别(导致端部残留较深的划痕)和沿单一方向研磨时间过长(导致表面不平整,一侧有斜角)。
5. 抛光:加工变形层
研磨会产生划痕,抛光会在表面上产生一层薄薄的变形。该层可以隐藏金属间化合物层等小细节,或者使电镀层看起来比实际更厚。
| 现象 | 常见原因 | 如何处理 |
|---|---|---|
| 彗星的轨迹不断延伸 | 在一种速度下抛光时间过长会导致硬件拖动 | 减少时间、改变方向、清洁织物 |
| 杂质粘附在条纹上 | 织物脏了,样品在步骤之间没有清洗 | 在步骤之间清洗并干燥样品 |
| 样品边缘呈圆形 | 压力太高或边缘抛光时间太长 | 减少用力,使用支架保持样品稳定 |
| 电镀看起来异常厚实 | 变形层包含在厚度内 | 用更细的砂砾再次抛光 |
6. 腐蚀:需要时和不需要时
腐蚀用于增加金属相之间或材料层之间的对比度。对于电路板和焊点,蚀刻通常用于突出晶界和金属间化合物层。
| 情况 | 应该腐蚀吗? | 原因 |
|---|---|---|
| 测量镀层厚度 | 通常不会 | 通过光学对比,层边界足够清晰 |
| 评估焊点晶粒结构 | 是的 | 需要对比才能读取晶粒尺寸和形态 |
| 测量金属间化合物层 | 视情况而定 | 轻腐蚀有助于区分,强腐蚀可以溶解待测层 |
| 评估产品的腐蚀缺陷 | 否 | 腐蚀产物为证据,不应再做任何改动 |
安全原则:准备两个相同的样品,腐蚀一个样品,保持一个样品完好。如果腐蚀样品给出的结果有问题,则仍然需要测试对照样品。
7. 测量前样品已通过的五个标志
- 表面平坦,斜光下反射均匀。
- 在工作放大倍数下没有可见的划痕。
- 层与层之间的界限清晰且不模糊。
- 样品和模制树脂之间没有间隙。
- 需要测量的最小细节仍然完好无损,没有斜角或丢失的边缘。
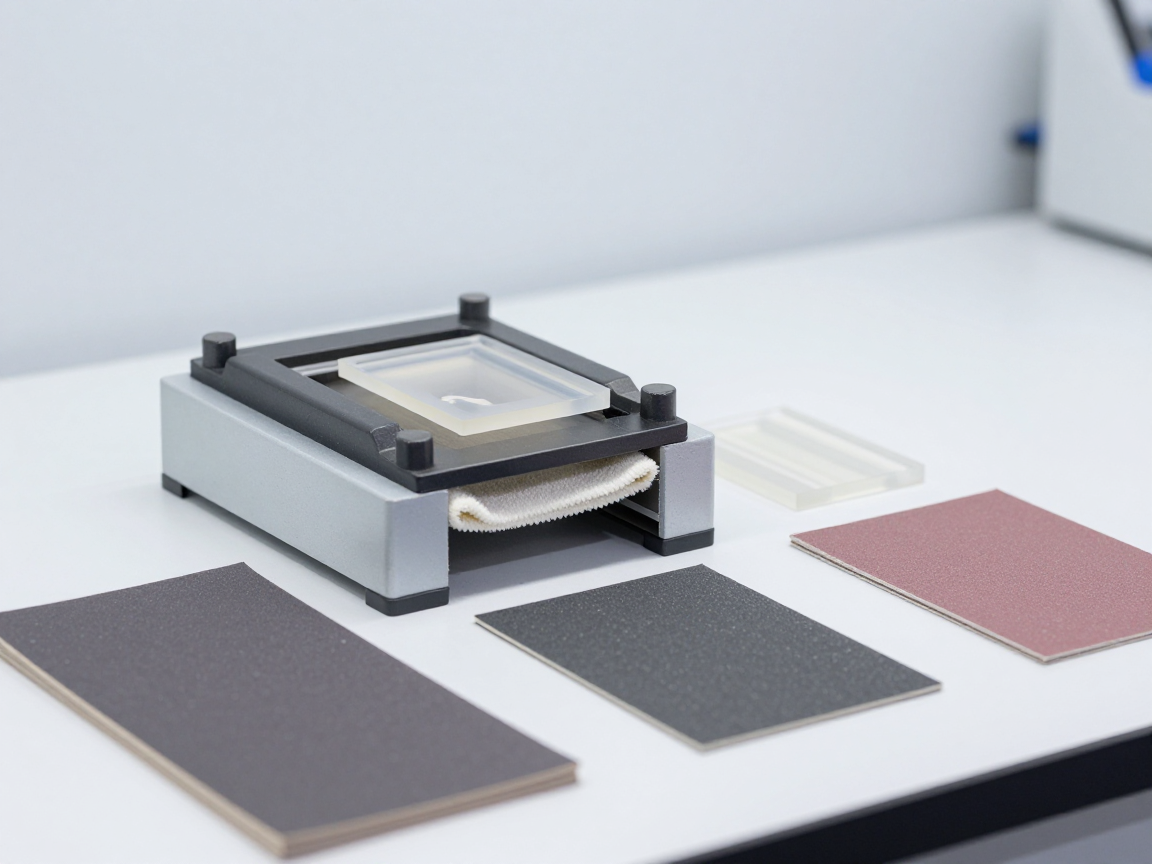
8. 常见问题
普通金属切割机可以用来切割样品吗?
不应该。传统切割机会产生巨大的热量和力,容易使小焊点和镀层变形,使测量结果不再可靠。
塑料或软材料样品可以用作切片吗?
可以,但应使用冷铸件和更细的磨料。软材料容易产生倒角,因此需要减小力并缩短每一步所用的时间。
手工抛光效果是否足够好?
出于筛选目的,这是可能的。为了测量厚度或分析金属间化合物层,应使用具有力和速度控制的设备来减少测量之间的误差。
样品需要多长时间氧化并需要重新制备?
取决于材料和储存条件。对于铜样品或具有薄涂层的样品,应在抛光后立即进行测量,并保存在带有除湿器的密封容器中。
有什么办法可以缩小两个技术人员之间的差距吗?
是:使用固定参数标准化分步过程,使用相同的材料,并定期让两个人从同一部件制备平行样品进行比较。
9. 结论
切片图像的质量是在样品制备的四个步骤中决定的,而不是在显微镜中决定的。每个步骤都有一个特有的错误模式,每个错误模式都会在图像上留下可识别的标记。
要做的四件事:控制切割步骤中的热量和冷却液;根据样品的热敏感性选择热铸或冷铸;按正确的顺序降级磨料;并保留未腐蚀的样品作为对照。
参考资料
- IPC-TM-650 方法 2.1.1 — 显微切片、样品制备步骤。
- ASTM E3 — 金相样品制备指南。
- ASTM E407 — 金属和合金的腐蚀。
- IPC-A-600 和 IPC-6012 — 与电路板切片相关的技术标准和要求。
相关文章
- IPC-TM-650 2.1.1:标准显微切片程序
- 涂层剥落与线路缺失:读取切片上的痕迹
- 焊点为何在热冲击试验后开裂?读取切片上的痕迹
- MLCC 电容器切片:板弯裂纹与分层缺陷
- 通孔焊点切片:引脚焊点何时开裂?
- 选择切割位置与制样送检:一步出错,整组数据作废
- 测量切片图像尺寸:如何设置标尺以减少误差?
- 什么是切片(金相切片)?为什么要切割样品来评估焊点与电路板?
- 10 种只有切片才能发现的电路板缺陷
进一步交流
免责声明
本文为我们整理的解读内容;不是法律建议。企业在将相关文件/标准应用于具体产品之前,需要逐字比较。
查看更多:版权政策及免责声明由 ticforall.com 提供。