BGA 焊点中的空洞是电子质量测试中最具争议的话题。一方认为每一个空白都是错误;另一方则认为每一个空白都是错误。另一方认为,小空洞是该工艺的正常特征。文件 IPC-7095 的存在是为了提供系统的回顾,而不是一个有洞察力的论证。
本文介绍了平整空洞方法、测量它的正确方法以及将测量结果与标准进行比较时应记住的事项。
1. 什么是 IPC-7095?
IPC-7095 是滚珠轴承组件的设计和组装指南。与质量控制相关的内容包括如何评估球焊点中的空洞,包括按级别分类以及每个级别的不同处理方法。
| 概念 | 内容 |
|---|---|
| 虚空 | 熔化过程中焊点中形成气泡 |
| 按级别排序 | 如何评估无效取决于产品使用的水平和目的 |
| 按职位划分的标准 | 对关键结合区域的空洞进行更严格的评估 |
| 适用范围 | 用于球形元件和带有大烙铁的元件 |
关于范围的说明:标准文件正文中指定了具体的数字阈值。当应用于具体产品时,企业需要直接与标准进行比较并与客户达成一致。
2. 为什么 void 并不总是错误?
在熔化过程中自然形成空洞:当锡凝固时,助焊剂、湿气和空气中的气体被捕获。因此实际上几乎每个焊点都存在一定量的空洞。
决定 void 是否成为问题的因素有以下三个:
- 尺寸:大的空洞会降低局部的电导率和热导率。
- 地点:位于焊盘连接区域或承载区域的空洞比锡块中间的空洞影响大得多。
- 分布:许多小的、分散的空洞通常不太严重;巨大的中心化空白就是问题所在。
3. 如何正确测量空洞度
| 参数 | 如何确定 | 为什么有必要? |
|---|---|---|
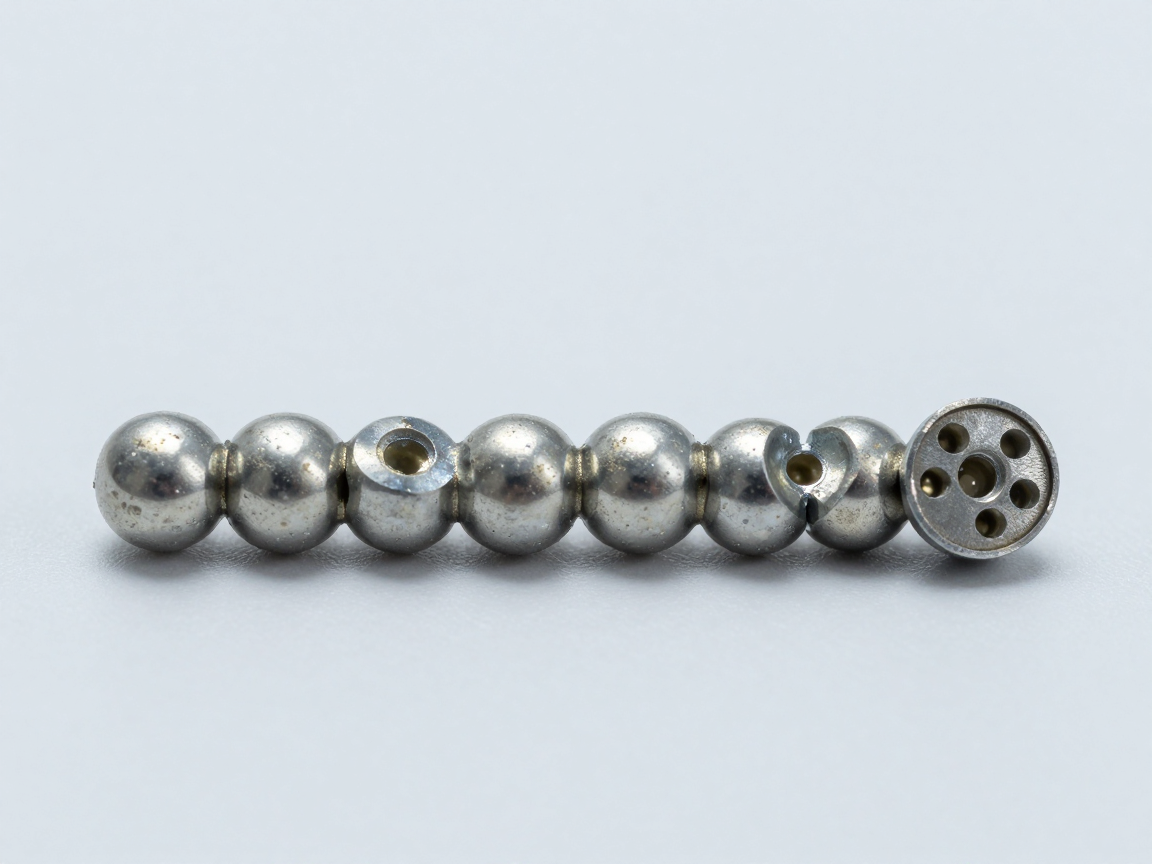
| 空洞与总面积之比 | 总空洞面积除以球的切片积 | 反映切片积的整体减少 |
| 最大空洞尺寸 | 测量最大空洞的直径或面积 | 反映应力集中程度 |
| 无效位置 | 按层数确定:近焊盘、中球、近封装 | 链接区域的空洞比中间的空洞更重要 |
| 大量空洞 | 计算明显过大的空洞数量 | 区分分散的空洞和集中的空洞 |
仅表示百分比而忽略大小和位置是一种轻描淡写的做法,并且常常会导致不必要的争议。
4. 虚空如何影响位置?
| 无效位置 | 影响力 | 需要注意的级别 |
|---|---|---|
| 位于与焊盘的接口处 | 减少粘合面积,削弱机械和电气连接点 | 高 — 需要仔细评估 |
| 位于锡块的中间 | 对链接的影响如果不是太大的话也很小 | 较低,取决于尺寸 |
| 位于封装侧面 | 影响封装上焊盘的链接 | 如果集中则高 |
| 位于焊点边缘 | 可能会显示链接边框 | 需要考虑具体形状 |
| 散布着许多小空洞 | 通常不会显着影响耐用性 | 较低,但需观察走势 |
5. 比较标准时的 X 射线和切片
| 方法 | 让我知道 | 别告诉 |
|---|---|---|
| X 射线 | 空洞与球投影的比率;一次检查多个弹珠 | 深度空位;界面处的键态 |
| 切片 | 深度空位;周边链接状态 | 整排球的空洞率;仅适用于切球 |
实际后果:对于同一个球,通过 X 射线测量的空洞率和通过切片测量的空洞率可能不同。这并不意味着一种方法是错误的 — 这两种方法测量两个不同的量。因此,报告中必须明确说明所使用的方法。
6. 评估和报告流程
- 确定适用级别对于产品并在测量前与客户达成一致。
- 使用 X 射线进行筛查并定位具有大空洞的球。
- 在有问题的球处切割部分,至少有一个参考球。
- 记录三个参数对于每个空洞:比例、最大尺寸、位置。
- 按级别比较标准并清楚地说明每个切球的结论。
- 说明限制结论:适用于测试球,如果没有足够的样本,则不能推广到所有组件。
7. 常见争议点
- X 射线测量与切片测量的比率之间的差异:由于两种不同测量的性质,这不是错误。
- 客户之间的接受阈值有所不同:评估前需要书面协议。
- 不同位置的空洞处理方式相同:导致结论过于严格或过于宽松。
- 一句话评价:不代表整排球或组件。
8. 常见问题
所有产品是否有共同的失效阈值?
不会。门槛取决于应用级别、产品要求以及与客户的协议。在测试之前就阈值达成一致至关重要。
是否需要报告均匀分布的小空洞?
建议在报告中提供数据来监控过程趋势,即使结果仍然令人满意。
Void 会随着时间的推移而进步吗?
这是可能的,特别是对于在高温下工作的组件。空洞往往会随着热循环而扩展,因此热试验后的评估与焊接后立即评估的含义不同。
我应该切掉整排球来评估吗?
如果目标是评估一行内的均匀性,则应沿着该行进行切割。如果目标是确认特定位置,则切入正确的位置就足够了。
切片结果可以作为证据吗?
是的,报告清楚地说明了切割位置、测量方法、应用级别,并包含一张带有刻度的照片。这些是有助于验证结果的因素。
9. 结论
空洞是焊接过程的自然现象,不是默认的错误迹象。需要做的是系统评估:测量所有三个参数,考虑位置,并与商定的应用级别进行比较。
要做的四件事:在测量之前就水平和阈值达成一致;使用 X 射线筛查和切片确认;记录全尺寸、最大尺寸和位置;并根据测试样品的数量明确说明结论的限度。
参考资料
- IPC-7095 — BGA 设计和组装。
- IPC-A-610 — 电子装配验收标准。
- J-STD-001 — 电气焊接和电子组装的要求。
- IPC-TM-650 方法 2.1.1 — 显微切片。
相关文章
- BGA 切片:空洞测量与枕头效应检测
- J-STD-001 与 IPC-A-610:通过切片评估焊点
- IPC-A-600 与 IPC-6012:电路板切片验收标准
- QFN/DFN 切片:散热焊盘与引脚下方的空洞
- 切片分析标准体系:IPC-A-600、IPC-6012、IPC-TM-650 2.1.1、J-STD-001 与 IPC-A-610
进一步交流
免责声明
本文为我们整理的解读内容;不是法律建议。企业在将相关文件/标准应用于具体产品之前,需要逐字比较。
查看更多:版权政策及免责声明由 ticforall.com 提供。