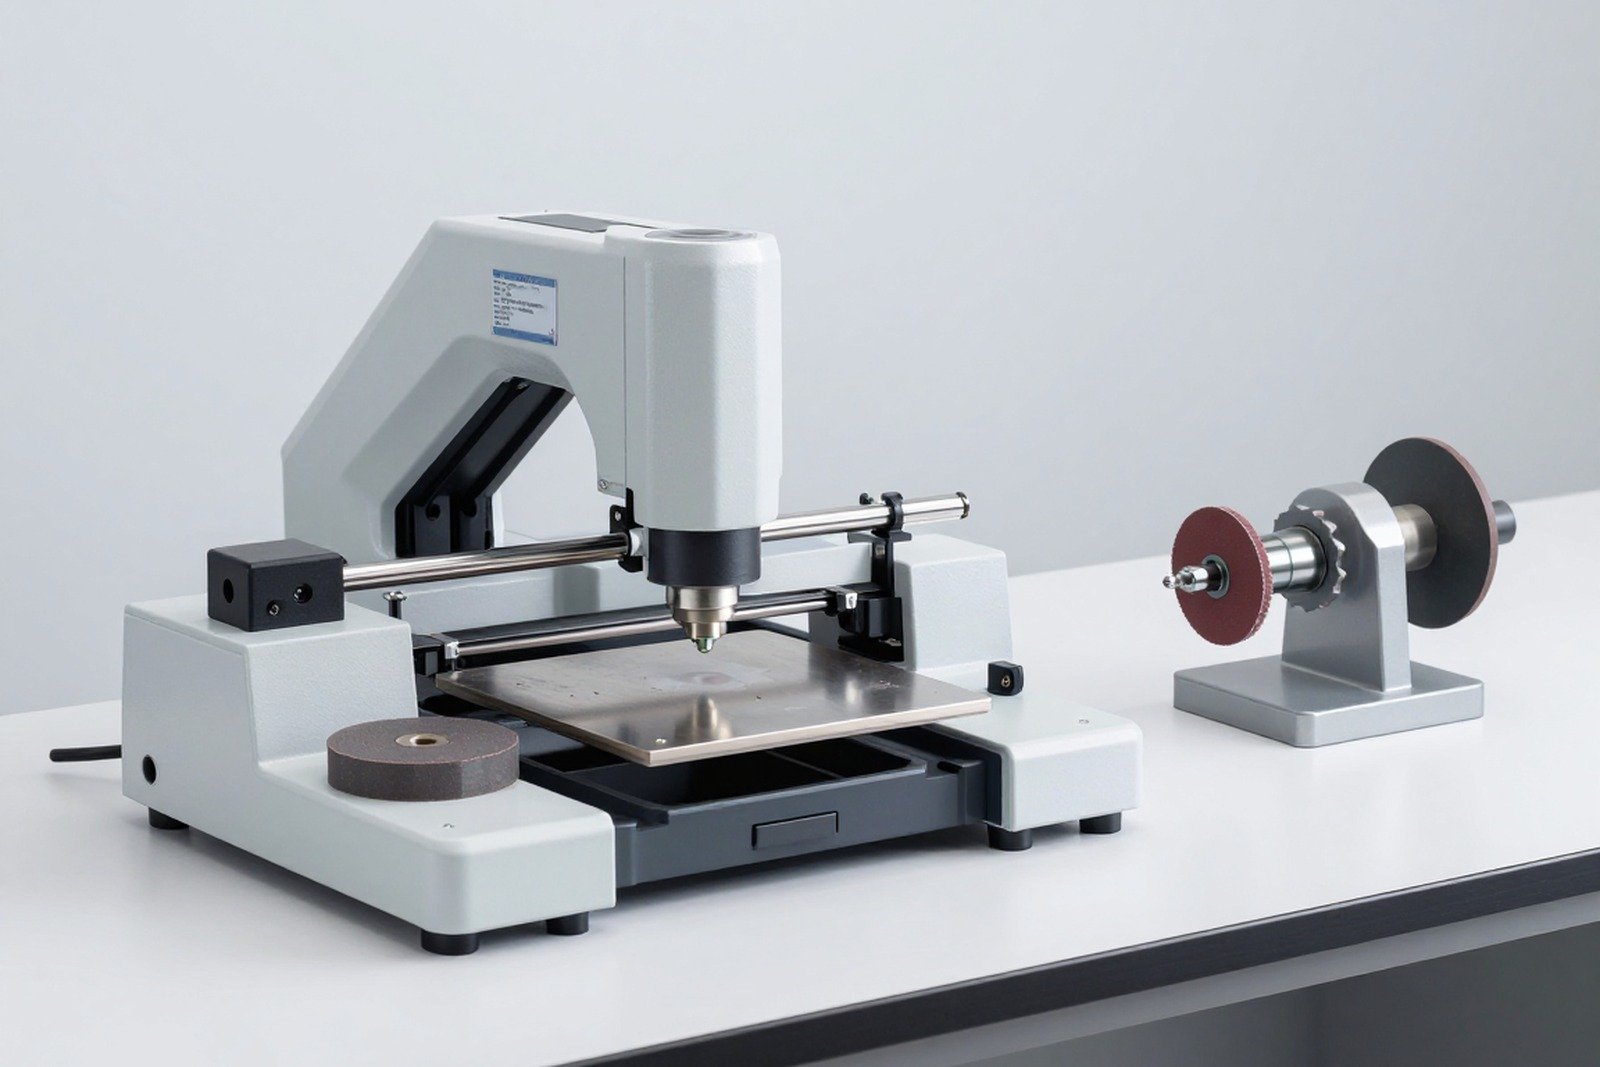
Trong cross section, kính hiển vi chỉ là người ghi lại kết quả. Thứ quyết định ảnh có thấy được cấu trúc hay không lại nằm ở bốn bước trước đó: cắt, đúc, mài và đánh bóng. Một mẫu chuẩn bị sai có thể che mất khuyết tật thật, hoặc tạo ra khuyết tật giả không hề tồn tại.
Bài viết này mô tả từng bước, lỗi đặc trưng của mỗi bước, cách nhận biết mẫu bị hỏng và biện pháp giảm phụ thuộc vào tay nghề người thao tác.
1. Chuỗi chuẩn bị mẫu và nguyên tắc xuyên suốt
- Cắt — tách vùng cần khảo sát khỏi chi tiết.
- Đúc — cố định mẫu trong khuôn nhựa và bảo vệ mép cắt.
- Mài — đưa mặt cắt về đúng mặt phẳng cần soi.
- Đánh bóng — loại bỏ vết xước và lớp biến dạng bề mặt.
- Ăn mòn — tăng tương phản cấu trúc, chỉ dùng khi cần.
Nguyên tắc xuyên suốt: mỗi bước phải xử lý đủ để loại bỏ ảnh hưởng của bước trước, nhưng không được xử lý quá mức đến mức làm mất phần cần khảo sát. Hầu hết lỗi chuẩn bị mẫu đều là vi phạm một trong hai vế của nguyên tắc này.
2. Cắt mẫu: kiểm soát nhiệt và mặt phẳng cắt
| Yếu tố | Cần kiểm soát | Nếu làm sai |
|---|---|---|
| Lưỡi cắt | Chọn loại hạt mài phù hợp với vật liệu | Mài quá nóng, cháy mép, biến dạng lớp mạ |
| Dung dịch làm mát | Đủ lưu lượng, đúng hướng phun | Nhiệt sinh ra làm mềm nhựa nền, biến dạng mối hàn |
| Tốc độ cắt | Chậm với mẫu có mối hàn nhỏ, nhanh hơn với mẫu kim loại dày | Vết cắt bị vát, mất chi tiết nhỏ |
| Hướng kẹp | Vuông góc với trục muốn khảo sát | Chiều dày đo được lớn hơn thực tế |
Dấu hiệu mẫu bị hư do cắt: mép cắt bị cháy, có lớp kim loại bị xước dọc theo hướng lưỡi, nhựa nền bị biến dạng dẻo. Khi thấy các dấu hiệu này, kết luận về chiều dày nên được giữ ở mức thận trọng.
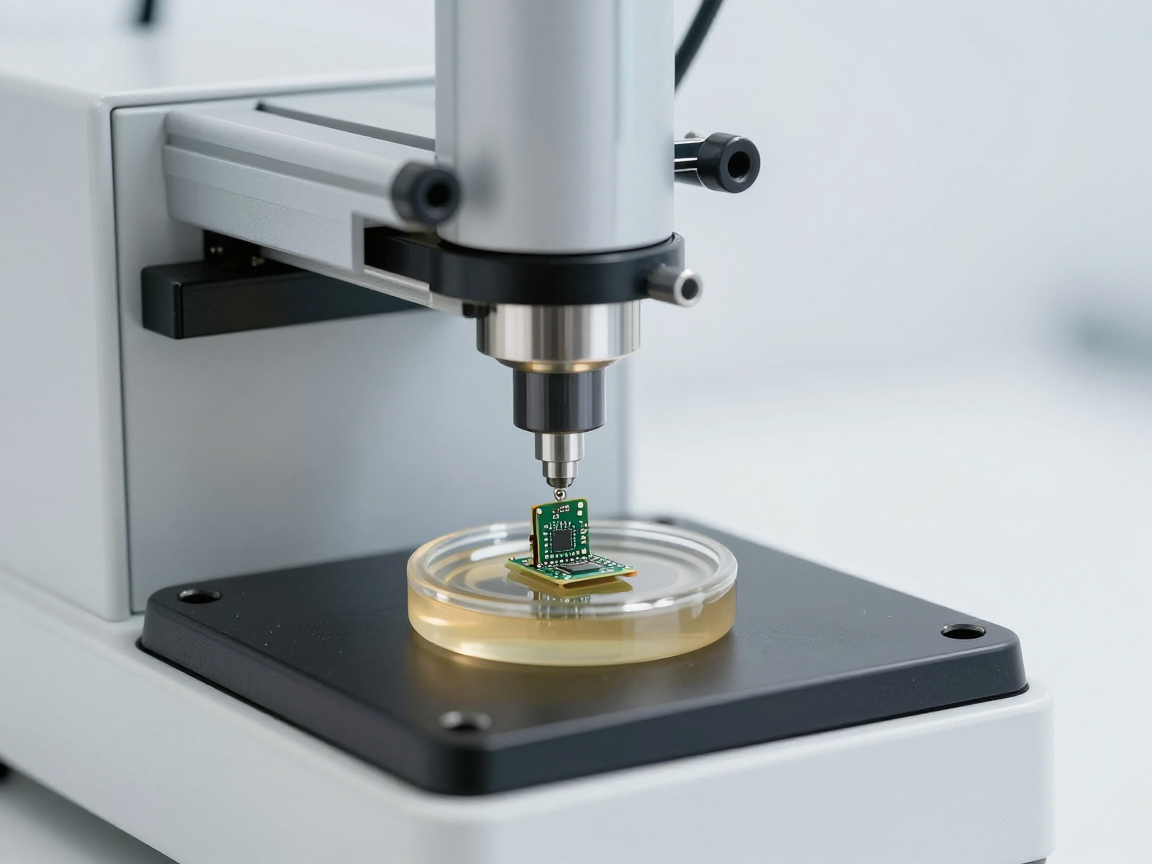
3. Đúc mẫu: giữ cố định và bảo vệ mép
| Phương pháp | Đặc điểm | Phù hợp với |
|---|---|---|
| Đúc nóng (nhựa nhiệt dẻo) | Nhanh, mẫu được ép trong điều kiện nhiệt và áp | Mẫu kim loại, bo mạch, chi tiết chịu nhiệt tốt |
| Đúc nguội (nhựa hai thành phần) | Không gia nhiệt, thời gian đông kết dài hơn | Mẫu nhạy nhiệt: mối hàn nhỏ, nhựa, vật liệu mềm |
Ba lỗi thường gặp ở bước đúc: nhựa chảy vào khe hở giữa các chi tiết làm sai mép mẫu; mẫu bị xê dịch trong quá trình đông kết; và nhựa co rút tạo khe hở giữa mẫu và nhựa — khe hở này khi mài sẽ hút tạp chất và tạo vệt giả trong ảnh.
4. Mài: hạ cấp hạt theo từng bước
| Giai đoạn | Mục đích | Dấu hiệu cần chuyển bước |
|---|---|---|
| Mài thô | Làm phẳng, tiếp cận đúng mặt phẳng cần soi | Toàn bộ mặt cắt phẳng, không còn vết cắt |
| Mài trung | Loại vết xước lớn của bước trước | Vết xước đồng nhất một hướng |
| Mài tinh | Loại vết xước nhỏ | Bề mặt mờ đều, không còn xước thấy được ở độ phóng đại thấp |
Hai lỗi hay gặp: bỏ qua cấp hạt nào đó (kết quả là vết xước sâu còn lại đến bước cuối) và mài một hướng duy nhất quá lâu (kết quả là bề mặt không phẳng, một phía bị vát).
5. Đánh bóng: xử lý lớp biến dạng
Mài tạo ra vết xước, và đánh bóng tạo ra lớp biến dạng mỏng trên bề mặt. Lớp này có thể che mất chi tiết nhỏ như lớp liên kim hoặc làm lớp mạ trông dày hơn thực tế.
| Hiện tượng | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Vệt đuôi sao chổi kéo dài | Đánh bóng quá lâu ở một tốc độ, mảnh cứng bị kéo lê | Giảm thời gian, đổi hướng, làm sạch vải |
| Tạp chất bám thành vệt | Vải bẩn, mẫu không được rửa giữa các bước | Rửa và làm khô mẫu giữa các bước |
| Mép mẫu bị vát tròn | Áp lực quá cao hoặc đánh bóng quá lâu ở mép | Giảm lực, dùng giá đỡ giữ mẫu ổn định |
| Lớp mạ trông dày bất thường | Lớp biến dạng bị tính vào chiều dày | Đánh bóng lại bằng cấp hạt mịn hơn |
6. Ăn mòn: khi nào cần và khi nào không
Ăn mòn dùng để tăng tương phản giữa các pha trong kim loại hoặc giữa các lớp vật liệu. Với bo mạch và mối hàn, ăn mòn thường được dùng để làm nổi rõ ranh giới hạt và lớp liên kim.
| Tình huống | Có nên ăn mòn? | Lý do |
|---|---|---|
| Đo chiều dày lớp mạ | Thường không | Ranh giới lớp đã đủ rõ bằng tương phản quang học |
| Đánh giá cấu trúc hạt mối hàn | Có | Cần tương phản để đọc kích thước hạt và hình thái |
| Đo lớp liên kim | Tùy trường hợp | Ăn mòn nhẹ giúp phân biệt, ăn mòn mạnh có thể hoà tan chính lớp cần đo |
| Đánh giá lỗi ăn mòn trong sản phẩm | Không | Sản phẩm ăn mòn là bằng chứng, không nên làm thay đổi thêm |
Nguyên tắc an toàn: chuẩn bị hai mẫu giống nhau, ăn mòn một mẫu và giữ một mẫu nguyên trạng. Nếu mẫu ăn mòn cho kết quả nghi ngờ, vẫn còn mẫu đối chứng để kiểm tra.
7. Năm dấu hiệu mẫu đã đạt trước khi đo
- Bề mặt phẳng, phản xạ đều dưới ánh sáng nghiêng.
- Không còn vết xước nhìn thấy ở độ phóng đại làm việc.
- Ranh giới giữa các lớp sắc nét, không bị nhoè.
- Không có khoảng trống giữa mẫu và nhựa đúc.
- Các chi tiết nhỏ nhất cần khảo sát vẫn còn nguyên, không bị vát hoặc mất mép.
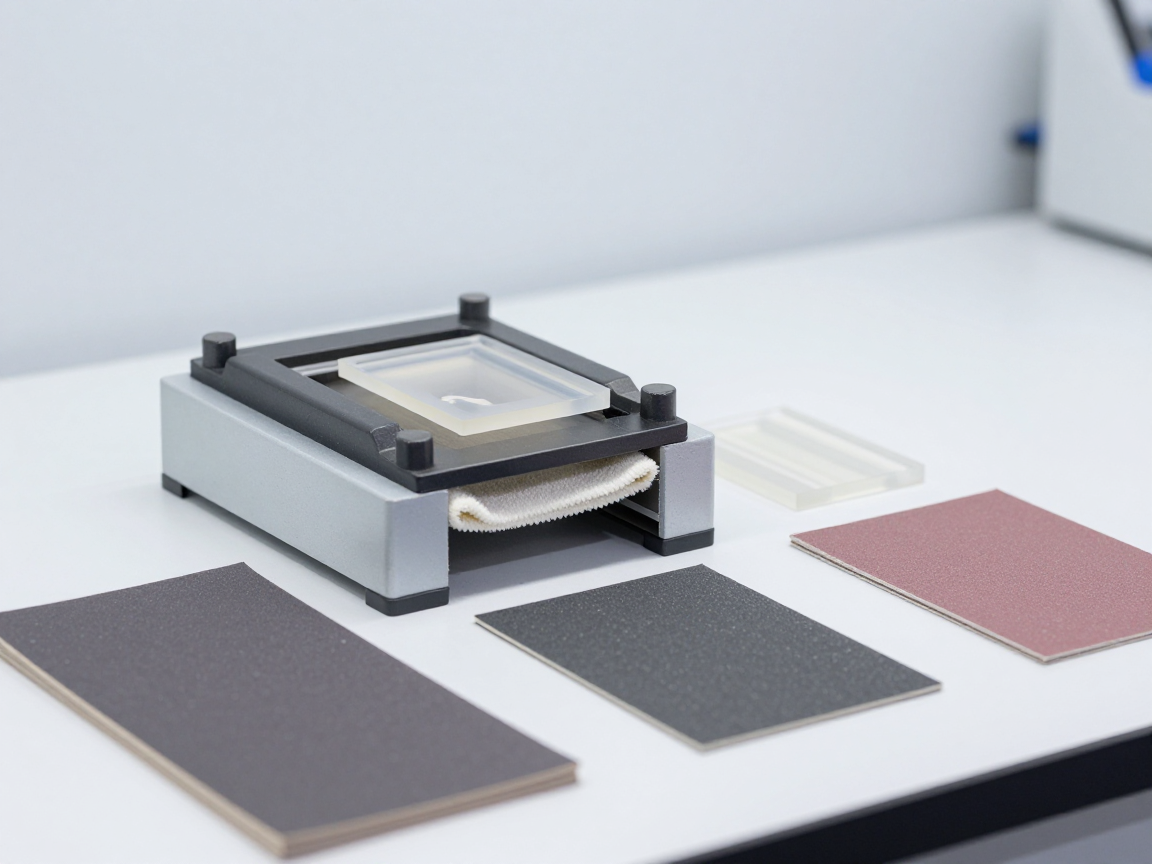
8. Câu hỏi thường gặp
Có thể dùng máy cắt kim loại thông thường để cắt mẫu không?
Không nên. Máy cắt thông thường sinh nhiệt và lực lớn, dễ làm biến dạng mối hàn nhỏ và lớp mạ, khiến kết quả đo không còn đáng tin.
Mẫu nhựa hoặc vật liệu mềm có làm mặt cắt được không?
Được, nhưng nên dùng đúc nguội và cấp hạt mài mịn hơn. Vật liệu mềm dễ bị vát mép, nên cần giảm lực và rút ngắn thời gian mỗi bước.
Đánh bóng bằng tay có cho kết quả đủ tốt không?
Với mục đích sàng lọc thì có thể. Với mục đích đo chiều dày hoặc phân tích lớp liên kim, nên dùng thiết bị có kiểm soát lực và tốc độ để giảm sai số giữa các lần đo.
Bao lâu thì mẫu bị oxy hoá và cần chuẩn bị lại?
Phụ thuộc vật liệu và điều kiện bảo quản. Với mẫu đồng hoặc mẫu có lớp phủ mỏng, nên đo trong thời gian ngắn sau khi đánh bóng và bảo quản trong hộp kín có hút ẩm.
Có cách nào giảm sự khác biệt giữa hai kỹ thuật viên không?
Có: chuẩn hoá quy trình theo từng bước với thông số cố định, dùng cùng loại vật tư, và định kỳ cho hai người chuẩn bị mẫu song song từ cùng một chi tiết để so sánh.
9. Kết luận
Chất lượng ảnh mặt cắt được quyết định ở bốn bước chuẩn bị mẫu, không phải ở kính hiển vi. Mỗi bước đều có một dạng lỗi đặc trưng, và mỗi dạng lỗi đều để lại dấu hiệu nhận biết được trên ảnh.
Bốn việc nên làm: kiểm soát nhiệt và dung dịch làm mát ở bước cắt; chọn đúc nóng hay đúc nguội theo độ nhạy nhiệt của mẫu; hạ cấp hạt mài theo đúng trình tự; và giữ một mẫu chưa ăn mòn làm đối chứng.
Nguồn tham khảo
- IPC-TM-650 Phương pháp 2.1.1 — Microsectioning, các bước chuẩn bị mẫu.
- ASTM E3 — Hướng dẫn chuẩn bị mẫu kim tương.
- ASTM E407 — Ăn mòn hiện tổ chức kim loại và hợp kim.
- IPC-A-600 và IPC-6012 — Tiêu chí và yêu cầu kỹ thuật liên quan đến mặt cắt bo mạch.
Bài viết liên quan
- IPC-TM-650 2.1.1: quy trình microsection
- Bong tróc lớp phủ và kéo mất mạch
- Mối hàn nứt sau thử sốc nhiệt: đọc dấu vết
- Cross section tụ MLCC: nứt do uốn bo mạch
- Cross section mối hàn xuyên lỗ (through-hole)
- Chọn vị trí cắt và gửi mẫu: sai một bước là mất cả bộ dữ liệu
- Đo kích thước trên ảnh mặt cắt: đặt thước thế nào để sai số nhỏ nhất?
- Cross Section là gì? Vì sao phải cắt mẫu mới đánh giá được mối hàn và bo mạch?
- 10 lỗi bo mạch chỉ phát hiện được bằng cross section
Trao đổi thêm
Miễn trừ trách nhiệm
Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.
Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.