Tình huống này rất quen thuộc: nhà máy gửi cùng một lô mẫu cho hai phòng thử, và nhận về hai kết luận không giống nhau. Một phòng nói mối hàn đạt, phòng kia nói có void vượt ngưỡng. Trước khi kết luận rằng một trong hai phòng làm sai, cần hiểu rằng phần lớn khác biệt này đến từ phương pháp chứ không từ năng lực.
Bài viết này điểm qua sáu nguồn khác biệt phổ biến, cách nhận biết chúng và cách đồng bộ kết quả giữa hai phòng thử.
1. Vì sao cùng mẫu lại ra kết quả khác nhau?
Cross section là phương pháp lấy mẫu theo mặt phẳng. Kết quả phụ thuộc vào chỗ đặt mặt phẳng đó, độ sâu quan sát, cách đo và cách diễn giải. Bốn yếu tố này đều có thể khác nhau giữa hai phòng mà không phòng nào làm sai quy trình.
2. Sáu nguồn khác biệt phổ biến
| Nguồn khác biệt | Ảnh hưởng tới kết quả | Cách nhận biết |
|---|---|---|
| Vị trí cắt | Cắt qua tâm hàng bi khác với cắt lệch sẽ cho hình dạng và kích thước khác | So sánh sơ đồ vị trí cắt ghi trong báo cáo |
| Hướng cắt | Cắt vuông góc với cắt xiên cho kích thước và hình thái khác | Đối chiếu hướng cắt với bố trí linh kiện |
| Độ sâu mài | Mài sâu có thể xoá lớp liên kim hoặc chạm tới lớp khác | So sánh chi tiết còn quan sát được giữa hai bộ ảnh |
| Phương pháp đo | Đo bằng thước trên ảnh khác với đo bằng phần mềm, sai số khác nhau | Kiểm tra có thang đo và công cụ đo trong báo cáo |
| Mốc tính | Cùng dữ liệu nhưng mốc tính khác thì kết quả phần trăm khác | Kiểm tra định nghĩa mốc tính trong phần phương pháp |
| Tiêu chí diễn giải | Cùng một ảnh có thể được đọc là đạt hoặc không đạt | Đối chiếu tiêu chuẩn và cấp chất lượng áp dụng |
3. Vị trí và hướng cắt
Đây là nguồn khác biệt lớn nhất và cũng ít được chú ý nhất. Với linh kiện BGA, mặt cắt đi qua tâm hàng bi sẽ cho hình dạng bi đối xứng; mặt cắt lệch sẽ cho hình dạng méo và mọi con số đo được đều lệch theo.
Với bo mạch có lỗ xuyên, cắt dọc theo trục lỗ cho thấy toàn bộ chiều dài lớp mạ; cắt chếch sẽ cắt lớp mạ thành hình ellipse và làm chiều dày đo được sai lệch.
Nguyên tắc: báo cáo phải ghi rõ vị trí và hướng cắt, kèm sơ đồ. Không có hai thông tin này thì không thể so sánh hai kết quả với nhau.
4. Độ sâu mài và tình trạng lớp mỏng
Lớp liên kim và lớp mạ mỏng có thể bị xoá dần khi mài. Hai phòng mài tới hai độ sâu khác nhau sẽ thấy hai bức tranh khác nhau về cùng một mối hàn: một bên còn thấy dải liên kim, một bên đã mất.
Cách kiểm tra: yêu cầu báo cáo ghi rõ đã mài qua những bước nào và ở độ sâu nào, kèm ảnh ở từng bước nếu có thể. Nếu một bên báo mất lớp liên kim, cần kiểm tra xem đó là kết quả của mài quá tay hay thực tế mối hàn không có liên kết.
5. Phương pháp đo và mốc tính
| Yếu tố | Cách hai phòng có thể khác nhau | Cách đồng bộ |
|---|---|---|
| Công cụ đo | Thước trên ảnh so với phần mềm đo ảnh | Thống nhất công cụ và yêu cầu có thang đo trong ảnh |
| Điểm đo | Đo tại điểm dày nhất so với đo tại điểm đại diện | Định nghĩa điểm đo thành văn bản |
| Mốc tính | Tính từ mặt pad so với tính theo chiều dày mối hàn | Ghi rõ mốc tính trong phần phương pháp |
| Số lần đo | Đo một lần so với đo lặp và lấy trung bình | Quy định số lần đo tối thiểu |
| Làm tròn số | Làm tròn tới hai chữ số so với tới số nguyên | Quy định cách làm tròn |
6. Diễn giải tiêu chí
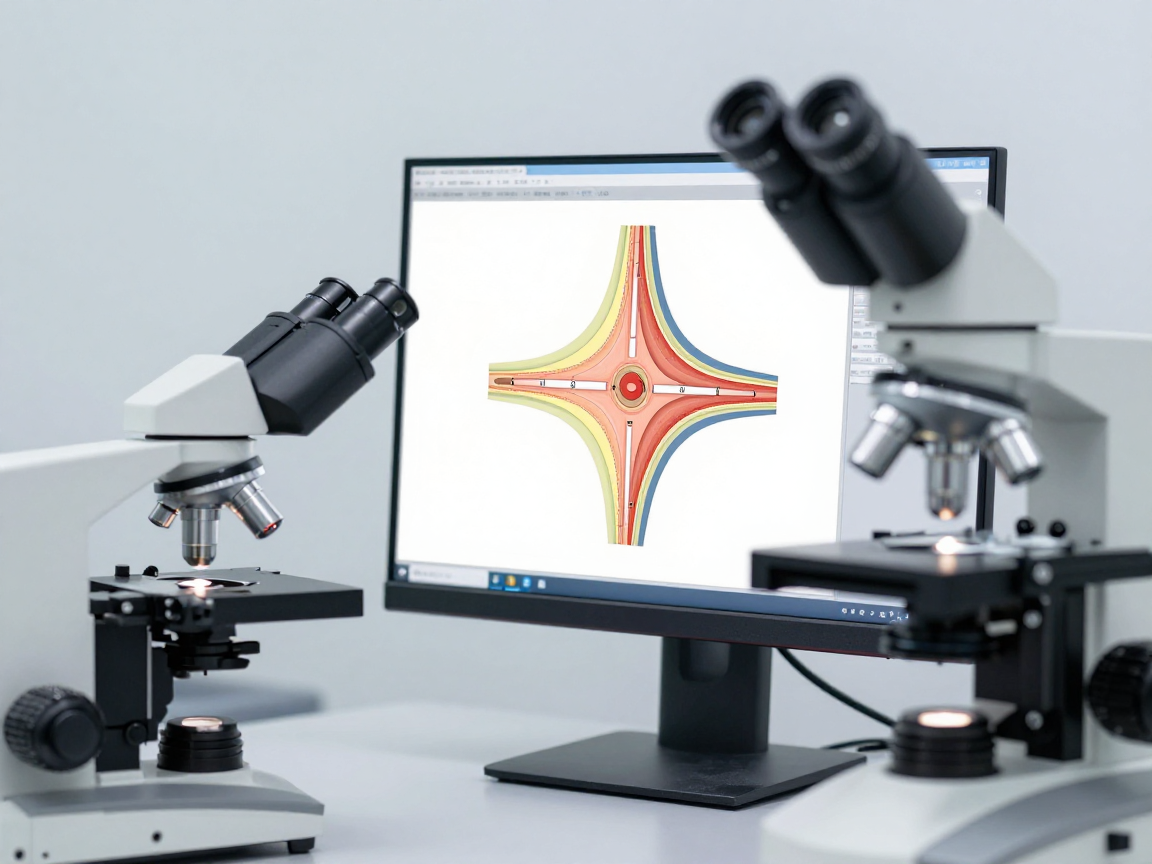
Ngay cả khi hai phòng có cùng dữ liệu, kết luận vẫn có thể khác nếu tiêu chí áp dụng khác. Các nguyên nhân thường gặp:
- Áp dụng tiêu chuẩn khác nhau cho cùng loại sản phẩm.
- Áp dụng cùng tiêu chuẩn nhưng khác cấp chất lượng (lớp sản phẩm).
- Một bên áp dụng tiêu chí nội bộ chặt hơn tiêu chuẩn tham chiếu.
- Một bên diễn giải tiêu chí theo mục đích sử dụng của khách hàng.
Đây không phải lỗi kỹ thuật mà là khác biệt về phạm vi áp dụng. Trong tranh chấp, đây thường là điểm cần làm rõ trước tiên.
7. Cách đồng bộ giữa hai phòng thử
- Thống nhất văn bản: ghi rõ vị trí cắt, hướng cắt, tiêu chuẩn, cấp chất lượng, mốc tính và công cụ đo.
- Dùng mẫu chung: chia một bo mạch thành các vùng tương ứng cho hai phòng, để mỗi phòng cắt cùng vị trí.
- Trao đổi ảnh trước khi kết luận: so sánh ảnh ở cùng độ phóng đại trước khi so sánh kết luận.
- Kiểm tra vết nghi ngờ: nếu một bên thấy khuyết tật mà bên kia không thấy, yêu cầu mài lại ở bước nhẹ hơn.
- Thực hiện vòng so sánh định kỳ: với các phòng thử đối tác thường xuyên, nên có hoạt động so sánh kết quả định kỳ để giảm chênh lệch về phương pháp.
8. Khi nào khác biệt là dấu hiệu vấn đề thật?
Không phải mọi khác biệt đều do phương pháp. Có ba trường hợp khác biệt đáng lo:
- Cùng vị trí cắt, cùng độ sâu, nhưng kết quả khác: gợi ý quá trình chuẩn bị mẫu có vấn đề ở một bên.
- Kết quả khác biệt không theo quy luật giữa nhiều mẫu: gợi ý chất lượng mẫu không đồng nhất, có thể do lô sản xuất.
- Một bên nhất quán cho kết quả khác hẳn: gợi ý tiêu chí hoặc quy trình của bên đó không phù hợp với mục đích đánh giá.
9. Câu hỏi thường gặp
Nên tin kết quả của phòng nào?
Không nên chọn theo cảm nhận. Nên yêu cầu cả hai cung cấp ảnh, mốc tính và tiêu chí áp dụng, rồi so sánh trực tiếp. Phần lớn trường hợp sẽ thấy một trong hai bỏ sót hoặc áp dụng tiêu chí khác.
Làm sao để tránh tình trạng này từ đầu?
Thống nhất bằng văn bản các yếu tố: vị trí cắt, hướng cắt, tiêu chuẩn, cấp chất lượng, mốc tính và công cụ đo. Đây là bước ít tốn thời gian nhưng giảm tranh chấp rõ rệt.
Void đo được ở một phòng cao hơn hẳn thì sao?
Kiểm tra vị trí cắt và độ sâu quan sát trước. Void thay đổi rõ rệt theo mặt phẳng cắt nên chênh lệch về vị trí cắt có thể giải thích phần lớn khác biệt.
Có cần bên thứ ba phân xử không?
Nên làm khi hai phòng không tự giải quyết được và giá trị tranh chấp lớn. Bên thứ ba cần nhận đủ mẫu và thông tin phương pháp của cả hai bên.
Có phòng nào được coi là chuẩn tham chiếu không?
Không có chuẩn chung cho mọi trường hợp. Điều cần thiết là hai bên có quy trình có thể kiểm chứng được và cùng áp dụng một tiêu chí đã thống nhất.
10. Kết luận
Khi hai phòng thử cho hai kết quả khác nhau, nguyên nhân phổ biến nhất là khác biệt về phương pháp — vị trí cắt, độ sâu mài, mốc tính hoặc tiêu chí diễn giải — chứ không phải sai sót nghề nghiệp.
Bốn việc nên làm: yêu cầu báo cáo ghi rõ vị trí và hướng cắt; so sánh ảnh trước khi so sánh kết luận; thống nhất mốc tính và công cụ đo bằng văn bản; và chỉ kết luận có vấn đề về năng lực khi hai bên dùng cùng phương pháp mà vẫn ra kết quả khác.
Nguồn tham khảo
- IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
- IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử.
- J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
- IPC-6012 — Yêu cầu kỹ thuật cho bo mạch in cứng.
Bài viết liên quan
- 5 dấu vết lạ trên mặt cắt: phân biệt lỗi thật với hiện tượng do chuẩn bị mẫu
- Đo kích thước trên ảnh mặt cắt: đặt thước thế nào để sai số nhỏ nhất?
- Chọn vị trí cắt và gửi mẫu: sai một bước là mất cả bộ dữ liệu
- Từ ảnh mặt cắt đến nguyên nhân gốc: 5 bước điều tra
Trao đổi thêm
Miễn trừ trách nhiệm
Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.
Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.