Home Blog Page 6

Cross section đèn LED và mô-đun công suất: lớp liên kim và vết nứt mối hàn

0
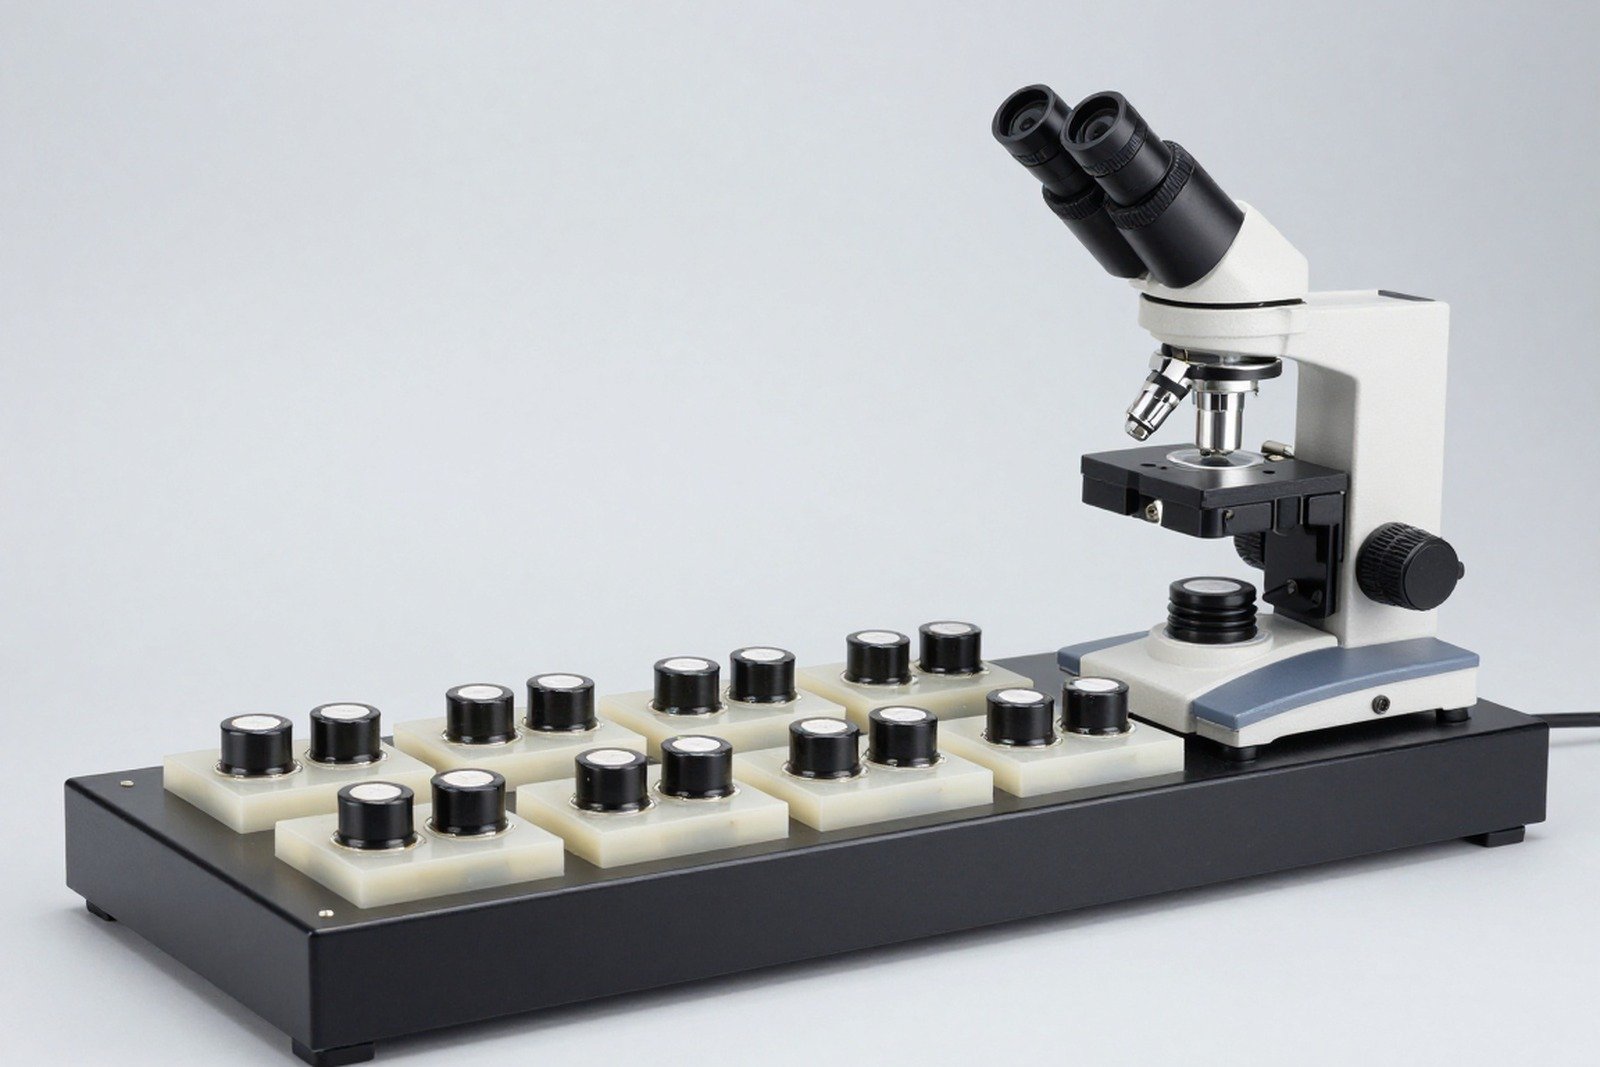
Bàn phân tích điện tử công suất với mẫu bo mạch LED và mô-đun công suất đúc trong nhựa, kính hiển vi trên bàn — ảnh bìa bài cross section đèn LED và mô-đun công suất

Đèn LED công suất cao và mô-đun công suất dùng mối hàn không chỉ để dẫn điện mà còn để dẫn nhiệt. Điều này làm cho tiêu chuẩn đánh giá mối hàn của chúng khắt khe hơn linh kiện thường: một void ở vị trí không quan trọng với linh kiện tín hiệu lại có thể là vấn đề nghiêm trọng với linh kiện công suất.

Bài viết này hướng dẫn đọc mặt cắt lớp hàn của đèn LED và mô-đun công suất, đánh giá chiều dày lớp liên kim, nhận diện vết nứt do chu kỳ nhiệt và cách kiểm chứng độ tin cậy.

1. Vì sao linh kiện công suất khác linh kiện thường?

Yếu tố Linh kiện tín hiệu Linh kiện công suất
Vai trò của mối hàn Dẫn điện Dẫn điện và dẫn nhiệt
Nhiệt độ làm việc Thấp, ổn định Cao, dao động theo chu kỳ bật/tắt
Ảnh hưởng của void Chủ yếu tới độ bền cơ học Tới cả độ bền và khả năng tản nhiệt
Tốc độ già hoá lớp liên kim Chậm Nhanh hơn rõ rệt do nhiệt độ cao lâu dài
Dạng khuyết tật chính Thiếu thiếc, lệch Nứt do chu kỳ nhiệt, lớp liên kim dày

2. Bốn đặc điểm cần đọc trên mặt cắt

Đặc điểm Dấu hiệu bình thường Dấu hiệu cần lưu ý
Lớp hàn dưới đế Độ dày ổn định, phủ đều trên diện tích đế Mỏng cục bộ, có vùng không có thiếc
Lớp liên kim Dải mỏng, liên tục Dày bất thường, gợn sóng, không liên tục
Void Void nhỏ, phân bố rải rác Void lớn ở vùng tâm đế — nơi dẫn nhiệt chính
Vết nứt Không có Nứt chạy song song mặt phân cách hoặc xuyên qua lớp hàn
Mặt cắt mối hàn của đèn LED dưới kính hiển vi cho thấy lớp thiếc dưới đế tản nhiệt
Với linh kiện công suất, chất lượng lớp hàn dưới đế quyết định cả điện và nhiệt.

3. Lớp liên kim dày lên theo nhiệt độ làm việc

Lớp liên kim hình thành ngay khi hàn và tiếp tục phát triển theo thời gian, với tốc độ tăng mạnh khi nhiệt độ cao. Với linh kiện công suất làm việc liên tục ở nhiệt độ cao, lớp này có thể dày lên đáng kể trong vòng đời sản phẩm.

Giai đoạn Tình trạng lớp liên kim Hệ quả
Ngay sau hàn Mỏng, liên tục Liên kết tốt, độ dẻo còn cao
Sau thời gian làm việc ở nhiệt độ vừa Dày lên từ từ Độ dẻo giảm dần, vẫn chấp nhận được
Sau thời gian dài ở nhiệt độ cao Rất dày, có thể gợn sóng Giòn, dễ nứt khi chịu chu kỳ nhiệt hoặc sốc cơ học
Cuối vòng đời Có thể có vi nứt trong lớp liên kim Điện trở nhiệt tăng, nhiệt độ điểm nối tăng theo, tạo vòng xoáy xuống cấp

Vì quá trình này diễn ra trong vòng đời sản phẩm, đánh giá lớp liên kim chỉ ở trạng thái ban đầu là chưa đủ. Cần đặt kết quả trong bối cảnh điều kiện làm việc thực tế.
Ảnh mặt cắt phóng đại lớp thiếc của mô-đun với dải liên kim dọc theo mặt phân cách
Nhiệt độ cao lâu dài làm lớp liên kim dày lên, kéo theo độ giòn tăng.

4. Void với linh kiện công suất

Void ảnh hưởng theo hai đường, không chỉ một:

  1. Đường nhiệt: void làm giảm tiết diện dẫn nhiệt, khiến nhiệt tích tụ trong linh kiện và nhiệt độ điểm nối cao hơn thiết kế.
  2. Đường cơ học: void là điểm tập trung ứng suất, trở thành nơi khởi phát nứt khi có chu kỳ nhiệt.

Vì vậy khi đánh giá void trong lớp hàn công suất, cần ghi cả ba thông số: tỷ lệ diện tích, kích thước void lớn nhất, và vị trí void so với đường dẫn nhiệt chính. Void nằm trên đường dẫn nhiệt chính nghiêm trọng hơn nhiều so với void ở rìa.

5. Lỗi thường gặp và cách phân biệt

Lỗi Dấu hiệu trên mặt cắt Cách phân biệt
Nứt do chu kỳ nhiệt Nứt chạy song song mặt phân cách, thường ở gần mép lớp hàn Xuất hiện sau thử chu kỳ nhiệt, không có ở mẫu trước thử
Nứt do sốc cơ học Nứt xuyên qua lớp hàn theo hướng xiên Có dấu vết va chạm, biến dạng quanh vùng nứt
Void tập trung Bọng khí lớn ở vùng tâm đế Có ngay sau hàn, không tăng theo chu kỳ nhiệt
Phân lớp lớp hàn Khe tách giữa hai lớp thiếc hoặc giữa thiếc và pad Liên quan tới bề mặt nhiễm bẩn, có ở mẫu gốc
Tách lớp trong package Khe hở bên trong thân linh kiện, không thuộc mối hàn Quan sát vùng thân linh kiện thay vì vùng thiếc

Nguyên tắc quan trọng: muốn khẳng định nứt do chu kỳ nhiệt, phải có mẫu đối chứng chưa qua thử. Không có ảnh nền thì không thể loại trừ khả năng vết nứt đã có từ trước.

6. Kiểm chứng độ tin cậy

  1. Thử chu kỳ nhiệt hoặc sốc nhiệt: tạo ứng suất lặp để bộc lộ xu hướng nứt.
  2. Thử công suất cao trong thời gian dài: đánh giá sự tiến triển của lớp liên kim và void.
  3. Đo nhiệt độ điểm nối hoặc nhiệt trở: đánh giá ảnh hưởng thực tế của void tới khả năng tản nhiệt.
  4. Cắt mẫu ở nhiều mốc thời gian: trước thử, giữa thử và sau thử để thấy quá trình tiến triển.
Bo mạch đèn LED đã gắn các linh kiện phát sáng đặt trên tản nhiệt kim loại trong bàn thí nghiệm
Kết hợp thử nhiệt và mặt cắt là cách kiểm chứng độ tin cậy của mối hàn công suất.

7. Câu hỏi thường gặp

Void bao nhiêu thì ảnh hưởng tới tản nhiệt?

Không có ngưỡng chung, vì phụ thuộc thiết kế tản nhiệt, công suất và yêu cầu nhiệt độ điểm nối. Nên xác định ngưỡng theo mô hình nhiệt của sản phẩm cụ thể.

Đèn LED chết có phải do mối hàn không?

Không nhất thiết. Có thể do lớp phát quang, do dây liên kết bên trong, hoặc do mối hàn. Mặt cắt giúp xác định đúng tầng nào hỏng.

Có cần cắt mẫu sau khi thử chu kỳ nhiệt không?

Rất nên. Đây là cách duy nhất xác nhận vết nứt hình thành trong quá trình thử thay vì đã có từ trước.

Lớp liên kim dày có luôn xấu không?

Không luôn, nhưng khi vượt mức nhất định thì độ giòn tăng và độ tin cậy giảm. Cần đánh giá theo điều kiện làm việc thực tế của linh kiện.

Mô-đun công suất có cần cắt qua nhiều vị trí không?

Có. Nên cắt ở vùng có dòng lớn, vùng gần tản nhiệt, và vùng rìa — vì điều kiện nhiệt và cơ học khác nhau rõ rệt.

8. Kết luận

Với linh kiện công suất, mối hàn vừa là đường dẫn điện vừa là đường dẫn nhiệt, và chính vì vậy nó già hoá theo thời gian làm việc. Hai quá trình cần theo dõi là lớp liên kim dày lên và void tiến triển — cả hai đều khó phát hiện nếu chỉ kiểm tra ở trạng thái ban đầu.

Bốn việc nên làm: đặt đánh giá lớp liên kim trong bối cảnh nhiệt độ làm việc thực tế; ghi void theo vị trí so với đường dẫn nhiệt; luôn có mẫu trước thử làm đối chứng; và kết hợp thử chu kỳ nhiệt với đo nhiệt trở để có bằng chứng về ảnh hưởng thực tế.

Nguồn tham khảo

  • IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử.
  • J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
  • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
  • Tài liệu kỹ thuật về quản lý nhiệt và độ tin cậy của linh kiện công suất từ nhà sản xuất.

Bài viết liên quan


Trao đổi thêm


    Miễn trừ trách nhiệm

    Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

    Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
    Cross section tụ MLCC: vết nứt do uốn bo mạch và lỗi phân lớp

    0
    Bàn phân tích tụ gốm với các mẫu tụ đúc trong nhựa, kính hiển vi quang học và đèn lúp — ảnh bìa bài cross section tụ MLCC

    Tụ gốm nhiều lớp (MLCC) là linh kiện có cấu trúc gồm hàng trăm lớp gốm và điện cực xếp chồng, ép và nung thành một khối. Cấu trúc đó cho phép điện dung lớn trong kích thước nhỏ, nhưng cũng khiến tụ trở nên giòn và rất nhạy với lực uốn bo mạch.

    Điều đáng lo là vết nứt bên trong thân tụ có thể không lộ ra ngoài. Bài viết này hướng dẫn đọc mặt cắt tụ MLCC, nhận diện vết nứt do uốn bo mạch và phân biệt với lỗi phân lớp từ nhà sản xuất.

    1. Vì sao tụ MLCC hay hỏng ngầm?

    • Gốm giòn: chịu nén tốt nhưng chịu kéo và uốn kém.
    • Vết nứt không lộ ra ngoài: nứt trong thân tụ vẫn cho tụ hoạt động bình thường trong thời gian đầu.
    • Hỏng tiến triển: sau một thời gian, ẩm xâm nhập theo vết nứt làm rò điện và tiến tới ngắn mạch.
    • Vị trí gần mối hàn là điểm yếu: đây là nơi lực uốn bo mạch truyền vào thân tụ tập trung nhất.

    2. Bốn đặc điểm cần đọc trên mặt cắt

    Đặc điểm Dấu hiệu bình thường Dấu hiệu cần lưu ý
    Cấu trúc lớp điện cực Các lớp xếp đều, khoảng cách đồng nhất Lớp lệch, khoảng cách không đều, có vùng trống
    Vết nứt trong thân Không có Đường nứt chạy xuyên qua các lớp điện cực
    Phân lớp giữa lớp gốm Không có khe hở giữa các lớp Khe hở hoặc tách lớp dọc theo mặt phân cách
    Mối hàn hai đầu Fillet đều, không nứt ở vùng tiếp giáp Nứt xuất phát từ mối hàn lan vào thân tụ
    Mặt cắt tụ gốm nhiều lớp dưới kính hiển vi cho thấy các lớp điện cực xếp chồng
    Mặt cắt cho thấy số lớp điện cực và mức độ đều của cấu trúc bên trong.

    3. Vết nứt do uốn bo mạch

    Vết nứt do uốn bo mạch có hình thái khá đặc trưng, và nhận diện được hình thái này là chìa khoá để xác định nguồn gốc:

    1. Điểm khởi phát: thường ở góc tụ gần mối hàn — nơi ứng suất uốn tập trung nhất.
    2. Hướng lan: chạy vào thân tụ theo hướng xiên, tạo góc khoảng 45 độ so với trục tụ.
    3. Phạm vi: có thể cắt qua nhiều lớp điện cực, tạo cầu dẫn giữa các lớp.
    4. Dấu hiệu phụ: thường thấy bo mạch cong nhẹ, hoặc mối hàn bị biến dạng ở vùng lân cận.

    Cơ chế: khi bo mạch bị uốn, tụ gốm cứng không biến dạng theo được, nên toàn bộ ứng suất dồn vào vùng gần mối hàn. Vết nứt hình thành từ đó.

    Ảnh mặt cắt phóng đại thân tụ gốm với đường nứt chạy xuyên qua các lớp
    Vết nứt do uốn bo mạch thường bắt đầu ở góc gần mối hàn và lan xuyên qua thân tụ.

    4. Phân biệt với lỗi từ nhà sản xuất

    Dấu hiệu Khả năng cao thuộc về Cần kiểm tra thêm
    Nứt xiên xuất phát từ góc gần mối hàn Ứng suất uốn khi lắp ráp hoặc khi sử dụng Đo độ uốn bo mạch trong các công đoạn; đối chiếu cách kẹp giữ, cách chia bo mạch
    Khe tách lớp dọc theo mặt phân cách, không liên quan vị trí mối hàn Lỗi phân lớp từ quá trình sản xuất tụ Kiểm tra lô, so sánh nhiều mẫu cùng lô
    Vùng trống trong cấu trúc lớp Lỗi thiêu kết hoặc in điện cực Mặt cắt nhiều mẫu để xác nhận tính hệ thống
    Nứt thẳng góc với trục tụ, có dấu cháy mép Quá nhiệt khi hàn Đối chiếu profile nhiệt thực tế
    Nứt chỉ ở linh kiện trên bo mạch, mẫu rời không có Ứng suất từ quá trình lắp ráp So sánh tụ trước và sau các công đoạn gia công

    Nguyên tắc: nếu lỗi chỉ xuất hiện ở tụ đã gắn trên bo mạch, còn mẫu tụ rời cùng lô không có vấn đề, thì nguyên nhân nhiều khả năng nằm ở quá trình lắp ráp chứ không phải ở linh kiện.

    5. Kiểm tra bổ sung nên kết hợp

    • Thử uốn bo mạch: đánh giá ngưỡng cong mà tụ còn chịu được, theo hướng dẫn của tiêu chuẩn áp dụng.
    • Thử sốc nhiệt: phát hiện vết nứt tiến triển theo chu kỳ nhiệt.
    • Đo điện trở cách điện và dòng rò: phát hiện nứt chưa thành ngắn mạch hoàn toàn.
    • Kiểm tra quá trình chia bo mạch: đây là công đoạn tạo ứng suất uốn lớn nhất trong sản xuất.
    Giá thử uốn đang giữ bo mạch có gắn các tụ nhỏ trên bề mặt
    Kết hợp kết quả thử uốn với ảnh mặt cắt giúp chứng minh nguồn gốc vết nứt.

    6. Cách phòng ngừa trong sản xuất

    1. Kiểm soát lực uốn ở mọi công đoạn: từ kẹp giữ, hàn, chia bo mạch tới lắp ráp.
    2. Bố trí tụ tránh vùng chịu uốn lớn: không đặt gần mép bo mạch hoặc gần các đường chia.
    3. Thiết kế pad phù hợp: tránh lượng thiếc quá lớn ở mối hàn tụ.
    4. Chọn đúng loại tụ cho vị trí chịu ứng suất: có loại tụ dẻo hơn được thiết kế cho những vị trí này.
    5. Kiểm tra theo lô và theo vị trí: tập trung vào các vị trí chịu ứng suất cao thay vì kiểm tra ngẫu nhiên.

    7. Câu hỏi thường gặp

    Nứt tụ MLCC luôn do uốn bo mạch?

    Không. Còn do sốc nhiệt, quá nhiệt khi hàn, hoặc lỗi phân lớp từ nhà sản xuất. Hình thái và vị trí vết nứt là căn cứ chính để phân biệt.

    Có phát hiện được nứt tụ mà không cắt mẫu không?

    Có thể dùng siêu âm quét hoặc X-ray có độ phân giải cao để gợi ý, nhưng độ tin cậy còn hạn chế. Mặt cắt vẫn là phương pháp xác nhận.

    Tụ bị nứt có luôn hỏng ngay không?

    Không. Nhiều trường hợp tụ vẫn hoạt động bình thường và chỉ hỏng sau một thời gian khi ẩm xâm nhập theo vết nứt. Đây là lý do lỗi này khó chẩn đoán muộn.

    Mặt cắt có xác định được thời điểm vết nứt hình thành không?

    Không trực tiếp. Nhưng kết hợp ảnh mặt cắt với dữ liệu quá trình và kết quả thử uốn, thử sốc nhiệt có thể xác định giai đoạn nào gây ra vết nứt.

    Nên cắt bao nhiêu tụ mỗi lô?

    Nên chọn theo vị trí trên bo mạch: tụ ở gần mép và gần đường chia, tụ ở giữa bo mạch, và tụ ở vùng lân cận mối nối lớn. Số lượng tùy mức rủi ro của sản phẩm.

    8. Kết luận

    Tụ MLCC hỏng theo cơ chế tích luỹ: vết nứt hình thành trong một khoảnh khắc nhưng hậu quả xuất hiện nhiều tháng sau. Mặt cắt là công cụ chính để nhìn thấy vết nứt và phân biệt nguồn gốc — uốn bo mạch, sốc nhiệt, hay lỗi phân lớp.

    Bốn việc nên làm: đọc hình thái vết nứt trước khi kết luận; đối chiếu với mẫu tụ rời cùng lô; kiểm tra các công đoạn tạo lực uốn; và kết hợp thử uốn với mặt cắt để có bằng chứng hai chiều.

    Nguồn tham khảo

    • IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử, phần linh kiện chip.
    • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
    • J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
    • Tài liệu kỹ thuật về ứng suất uốn và độ bền cơ học của tụ gốm nhiều lớp từ nhà sản xuất.

    Bài viết liên quan


    Trao đổi thêm


      Miễn trừ trách nhiệm

      Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

      Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
      Cross section linh kiện chip nhỏ 0201/0402: tombstone, thiếu thiếc và cầu thiếc

      0
      Bàn kiểm tra linh kiện chip siêu nhỏ với mẫu bo mạch đúc trong nhựa, kính hiển vi và nhíp mảnh — ảnh bìa bài cross section linh kiện chip 0201/0402

      Linh kiện chip 0201 và 0402 chỉ nặng vài phần nghìn gam, và lượng thiếc tạo mối hàn cho chúng cũng rất nhỏ. Ở quy mô đó, một sai lệch vài chục micromet trong lượng kem hàn đã đủ biến một mối hàn đạt thành lỗi — nhưng bằng mắt thường hoặc bằng kiểm tra quang học thông thường rất khó phát hiện.

      Bài viết này hướng dẫn đọc mặt cắt mối hàn linh kiện chip nhỏ, nhận diện ba lỗi chính là tombstone, thiếu thiếc và cầu thiếc, cùng những yếu tố thiết kế ảnh hưởng tới kết quả.

      1. Vì sao linh kiện chip nhỏ khó kiểm tra?

      • Khối lượng thiếc quá nhỏ: sai số tuyệt đối nhỏ nhưng tỷ lệ sai số trên tổng lượng thiếc lại lớn.
      • Mối hàn nằm dưới hai đầu linh kiện: phần lớn diện tích liên kết nằm khuất.
      • Kiểm tra quang học khó mở rộng góc nhìn: linh kiện thấp, không thấy được phần dưới chân.
      • Dễ bị ảnh hưởng bởi thao tác: lực hút của đầu gắp, va chạm nhẹ cũng làm xê dịch.

      2. Bốn đặc điểm cần đọc trên mặt cắt

      Đặc điểm Dấu hiệu bình thường Dấu hiệu cần lưu ý
      Fillet ở hai đầu Thiếc dâng đều hai đầu, có dạng lõm mịn Một đầu có thiếc, một đầu gần như không có
      Chiều rộng tiếp xúc Thiếc phủ đều theo chiều rộng của đầu linh kiện Thiếc lệch về một phía, không đều
      Khoảng hở dưới chân Không có khe hở giữa chân và pad Có khe hở, đặc biệt sau quá trình uốn hoặc tác động cơ học
      Void trong mối hàn Không có hoặc rất nhỏ Void lớn chiếm phần đáng kể của mối hàn
      Mặt cắt mối hàn linh kiện chip siêu nhỏ dưới kính hiển vi với hai mối hàn ở hai đầu
      Với linh kiện siêu nhỏ, chênh lệch vài chục micromet thiếc đã đủ tạo lỗi.

      3. Ba lỗi chính và dấu hiệu trên mặt cắt

      Lỗi Dấu hiệu trên mặt cắt Nguyên nhân thường gặp
      Tombstone (nhấc một đầu) Một đầu linh kiện dựng lên, khoảng hở dưới đầu còn lại Mất cân bằng lực căng bề mặt giữa hai đầu
      Thiếu thiếc Fillet mỏng, thiếc không leo lên đầu linh kiện Lượng kem hàn không đủ, độ mở stencil nhỏ, kem hàn khô
      Cầu thiếc Thiếc nối liền hai điện cực hoặc hai pad lân cận Lượng kem hàn dư, khoảng cách pad nhỏ, lực ép linh kiện
      Void lớn dưới chân Bọng khí chiếm phần lớn diện tích mối hàn Kem hàn ẩm, khí thoát không kịp trong quá trình nóng chảy

      Điểm cần nhấn: tombstone không phải lỗi của linh kiện mà là lỗi mất cân bằng trong quá trình hàn. Mặt cắt giúp xác nhận khoảng hở dưới đầu linh kiện, đây là bằng chứng trực tiếp cho dạng lỗi này.

      4. Vì sao tombstone xảy ra?

      Khi kem hàn nóng chảy, lực căng bề mặt kéo linh kiện về phía khối thiếc đang chảy. Nếu hai đầu không nóng chảy cùng lúc, lực kéo mất cân bằng và một đầu bị nhấc lên. Các nguyên nhân thường gặp:

      1. Chênh lệch nhiệt giữa hai đầu: do mật độ đồng xung quanh pad không đều hoặc do hướng dàn nhiệt.
      2. Chênh lệch lượng kem hàn: một đầu nhiều kem hơn do stencil hoặc do in lệch.
      3. Pad không đối xứng: một pad lớn hơn hoặc bị nối vào vùng đồng lớn.
      4. Một đầu bị oxy hoá: thiếc không thấm ướt ở một bên.
      5. Rung hoặc va chạm khi thiếc còn nóng chảy.
      Ảnh mặt cắt phóng đại linh kiện chip bị nhấc một đầu với khe hở phía dưới chân
      Mặt cắt là cách duy nhất xác nhận dưới chân linh kiện có khoảng trống hay không.

      5. Ảnh hưởng của thiết kế và stencil

      Yếu tố Ảnh hưởng Cách kiểm soát
      Chiều dày stencil Quyết định lượng kem hàn cho mỗi pad Chọn độ dày theo kích cỡ linh kiện nhỏ nhất trên bo mạch
      Diện tích mở stencil Ảnh hưởng tới lượng kem và hình dạng fillet Dùng tỷ lệ mở phù hợp, tránh mở quá lớn
      Khoảng cách pad Quyết định nguy cơ cầu thiếc Kiểm tra theo khuyến nghị thiết kế của linh kiện
      Vùng đồng xung quanh pad Tạo chênh lệch nhiệt giữa hai đầu Thiết kế đối xứng nhiệt giữa hai pad
      Vị trí đặt linh kiện Ảnh hưởng tới lực căng khi thiếc nóng chảy Kiểm soát dung sai đặt linh kiện

      6. Kiểm tra bổ sung nên kết hợp

      • Đo lực cắt (shear test) trên mối hàn để đánh giá độ bền liên kết.
      • Thử sốc nhiệt để đánh giá khả năng chịu chu kỳ nhiệt của mối hàn nhỏ.
      • Thử uốn bo mạch vì linh kiện chip nhỏ nhạy với ứng suất uốn.
      • Kiểm tra tự động có mở rộng góc nhìn để tăng khả năng phát hiện lỗi fillet.
      Khay đựng nhiều linh kiện chip rất nhỏ và một mẫu coupon đúc nhựa trên bàn thí nghiệm
      Chuẩn bị mẫu cho linh kiện nhỏ đòi hỏi kiểm soát lực và thời gian ở từng bước.

      7. Câu hỏi thường gặp

      Linh kiện 0201 có cần cắt kiểm tra định kỳ không?

      Nên có với sản phẩm có mật độ linh kiện nhỏ cao, vì đây là nhóm dễ trôi quá trình nhất và cũng khó phát hiện lỗi bằng kiểm tra thông thường.

      Có thể dùng X-ray để kiểm tra linh kiện chip không?

      X-ray cho thấy lượng thiếc và void, nhưng khó đánh giá hình dạng fillet và tình trạng thấm ướt. Mặt cắt vẫn cần thiết cho kết luận về liên kết.

      Tombstone có thể phát hiện trước khi hàn không?

      Không phát hiện trực tiếp, nhưng có thể giảm rủi ro bằng thiết kế pad đối xứng nhiệt và kiểm soát profile nhiệt đồng đều hai đầu.

      Mối hàn linh kiện nhỏ có cần đo chiều cao fillet không?

      Có, nhưng cần định nghĩa điểm đo rõ ràng vì kích thước nhỏ khiến sai số đo tăng lên. Nên dùng độ phóng đại cao và đo lặp nhiều lần.

      Nên cắt bao nhiêu linh kiện cho một lần đánh giá?

      Nên chọn theo vùng: một linh kiện ở vùng mật độ thấp, một ở vùng mật độ cao, và một ở gần mép bo mạch — vì điều kiện nhiệt khác nhau rõ rệt.

      8. Kết luận

      Linh kiện chip nhỏ là nhóm mà kiểm tra thông thường khó đủ, còn mặt cắt lại cho thông tin trực tiếp về liên kết. Ba lỗi chính — tombstone, thiếu thiếc, cầu thiếc — đều có dấu hiệu đặc trưng trên mặt cắt và đều gắn với thiết kế pad, stencil và profile nhiệt.

      Bốn việc nên làm: kiểm tra bằng mặt cắt ở lô đầu và khi có thay đổi quy trình; luôn chụp ở độ phóng đại đủ cao để thấy cả hai đầu linh kiện; kèm kiểm tra lực cắt để lượng hoá độ bền; và đối chiếu kết quả với thiết kế stencil cùng tỷ lệ mở pad.

      Nguồn tham khảo

      • IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử, phần linh kiện chip và mối hàn dán.
      • J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
      • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
      • Tài liệu khuyến nghị thiết kế pad và stencil cho linh kiện chip của nhà sản xuất.

      Bài viết liên quan


      Trao đổi thêm


        Miễn trừ trách nhiệm

        Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

        Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
        Cross section mối hàn xuyên lỗ (through-hole): khi nào mối hàn chân cắm bị nứt?

        0
        Khu kiểm tra mối hàn xuyên lỗ với mẫu bo mạch lỗ mạ đúc trong nhựa và kính hiển vi trên bàn — ảnh bìa bài cross section mối hàn xuyên lỗ

        Mối hàn xuyên lỗ (through-hole) là loại mối hàn chịu ứng suất cơ học lớn nhất trên bo mạch: chân linh kiện truyền lực từ thân linh kiện xuống bo mạch, trong khi thành lỗ mạ phải chịu sự khác biệt giãn nở giữa kim loại và vật liệu nền. Vì vậy đây cũng là nơi nứt xuất hiện sớm nhất.

        Bài viết này hướng dẫn đọc mặt cắt mối hàn xuyên lỗ, phân biệt các dạng nứt theo vị trí, và cách xác định lỗi thuộc quá trình hàn, bo mạch hay lắp ráp.

        1. Vì sao mối hàn xuyên lỗ dễ nứt?

        Nguồn ứng suất Cơ chế Vị trí nứt điển hình
        Khác biệt giãn nở nhiệt Vật liệu nền và kim loại giãn nở khác nhau theo nhiệt độ Thành lỗ mạ, gần mặt bo mạch
        Lực cơ học từ chân linh kiện Cắm, rút, rung lắc truyền lực qua chân Gót mối hàn, vùng chuyển tiếp giữa thiếc và pad
        Uốn bo mạch Bo mạch bị uốn khi lắp ráp hoặc khi vận hành Mối hàn lớn, lỗ gần mép
        Hàn lại nhiều lần Nhiệt lặp lại làm giòn lớp liên kim và mạ Mặt phân cách giữa thiếc và lớp mạ

        2. Cấu trúc cần đọc trên mặt cắt

        Thành phần Đánh giá điều gì Dấu hiệu cần lưu ý
        Lớp mạ thành lỗ Tính liên tục và chiều dày Nứt, mỏng cục bộ, tách khỏi thành lỗ
        Thiếc trong thân lỗ Mức lấp và mức thấm ướt Thiếc không lấp hết, có khoảng trống lớn
        Fillet trên mặt bo mạch Hình dạng và độ thấm ướt Fillet lõm sâu, nứt ở gót
        Vòng tiếp xúc quanh lỗ Độ dư vật liệu quanh lỗ Thiếu vật liệu, lệch lỗ
        Mặt cắt dọc qua lỗ mạ cho thấy thiếc lấp đầy thân lỗ và lớp mạ đồng trên thành lỗ
        Độ ngấm thiếc vào thân lỗ là yếu tố quyết định độ bền mối hàn chân cắm.

        3. Các dạng nứt và vị trí của chúng

        1. Nứt thành lỗ (barrel crack): đường nứt chạy theo chiều dọc hoặc vòng quanh thành lỗ mạ. Đây là dạng nghiêm trọng nhất vì làm mất kết nối điện giữa hai mặt bo mạch.
        2. Nứt ở góc (corner crack): xuất hiện tại vùng chuyển tiếp giữa lớp mạ thành lỗ và pad trên bề mặt.
        3. Tách lớp mạ khỏi thành lỗ (barrel-wall separation): lớp mạ còn nguyên nhưng tách khỏi vật liệu nền.
        4. Nứt ở gót mối hàn: đường nứt xuất phát từ mép ngoài fillet, thường do ứng suất cơ học.
        5. Nứt giữa thiếc và chân linh kiện: dấu hiệu vấn đề ở bước hàn hoặc ở lớp phủ chân linh kiện.
        Ảnh mặt cắt phóng đại thành lỗ mạ với một đường nứt trong lớp mạ
        Nứt thành lỗ là lỗi cấu trúc nặng nhất của mối hàn xuyên lỗ vì làm mất kết nối điện.

        4. Phân biệt nguồn gốc lỗi

        Dấu hiệu Nguồn gốc có khả năng cao Cần kiểm tra thêm
        Nứt xuất hiện sau thử sốc nhiệt, chưa có trước đó Khác biệt giãn nở nhiệt giữa vật liệu nền và mạ So sánh với mẫu cùng lô chưa qua thử
        Nứt ở gót, kèm biến dạng cơ học quanh đó Ứng suất lắp ráp hoặc thao tác Kiểm tra công đoạn cắm/rút, kẹp giữ bo mạch
        Lớp mạ mỏng cục bộ, có lỗ hổng Lỗi mạ trong sản xuất bo mạch Đo chiều dày mạ nhiều vị trí khác nhau
        Nhiều mối hàn cùng khu vực bị nứt Vấn đề nhiệt cục bộ hoặc thiết kế vùng chịu lực Đối chiếu bản vẽ bố trí linh kiện
        Nứt chỉ xuất hiện ở mối hàn đã hàn lại Nhiệt lặp lại làm giòn mối hàn Kiểm tra số lần hàn lại và profile nhiệt

        Nguyên tắc: kết luận nguồn gốc phải dựa trên ít nhất hai nguồn dữ liệu — ảnh mặt cắt và dữ liệu quá trình hoặc dữ liệu thử nghiệm. Ảnh mặt cắt một mình chỉ cho biết hình thái khuyết tật.

        5. Độ ngấm thiếc trong thân lỗ

        Độ ngấm thiếc trong lỗ được đánh giá theo mức lấp của thân lỗ. Cần ghi rõ:

        • Mốc tính: theo chiều dày bo mạch hay theo chiều dài lỗ thực tế.
        • Vị trí đo: ở tâm lỗ hay ở vùng gần miệng lỗ.
        • Tình trạng hai mặt: thiếc có lên đều cả hai mặt bo mạch hay chỉ một mặt.

        Với bo mạch nhiều lớp, thiếc còn có thể lấp vào các lớp trong. Trường hợp này cần quan sát toàn bộ chiều dài lỗ thay vì chỉ nhìn hai mặt ngoài.

        6. Kiểm tra bổ sung nên kết hợp

        1. Đo điện trở lỗ: phát hiện nứt chưa biểu hiện thành hở mạch hoàn toàn.
        2. Thử sốc nhiệt hoặc chu trình nhiệt: tạo ứng suất theo chu kỳ để phát hiện xu hướng nứt.
        3. Thử rung và thử uốn: đánh giá ảnh hưởng của ứng suất cơ học.
        4. Kiểm tra chéo với nhà cung cấp bo mạch: đối chiếu chiều dày mạ công bố và thực tế.
        Góc bo mạch hàn sóng với các chân linh kiện và mối hàn trên bàn làm việc
        Góc nhìn trên mặt cắt phải bao trùm cả phần thiếc trên mặt và phần thiếc trong lỗ.

        7. Câu hỏi thường gặp

        Nứt thành lỗ có nhìn thấy bằng X-ray không?

        Có thể thấy nhưng khó định lượng, đặc biệt khi vết nứt nhỏ hoặc nằm lệch khỏi hướng chiếu. Mặt cắt cho thông tin rõ ràng hơn về vị trí và chiều dài vết nứt.

        Nứt thành lỗ có thể do quá trình hàn sóng gây ra không?

        Có, khi nhiệt độ hoặc thời gian tiếp xúc không phù hợp. Tuy nhiên cần phân biệt với nứt do ứng suất nhiệt trong quá trình sử dụng, vì hai nguyên nhân này dẫn tới hành động khắc phục khác nhau.

        Có nên cắt mẫu trước hay sau khi thử sốc nhiệt?

        Nên làm cả hai: cắt trước để có ảnh nền, cắt sau để so sánh. Không có ảnh nền thì không thể khẳng định vết nứt do thử nghiệm hay đã có từ trước.

        Lỗ khoan có ba via thì xử lý thế nào?

        Ghi nhận ba via như một khuyết tật riêng, đánh giá ảnh hưởng tới độ phủ mạ và độ bám thiếc. Ba via lớn thường kéo theo lớp mạ không liên tục ở vùng chuyển tiếp.

        Bo mạch dày có khó cắt mẫu xuyên lỗ không?

        Có, vì chiều dài lỗ lớn đòi hỏi mặt phẳng cắt chính xác hơn. Nên dùng giá kẹp phù hợp và cắt từ hai phía nếu lỗ quá dài.

        8. Kết luận

        Mối hàn xuyên lỗ chịu nhiều loại ứng suất cùng lúc, nên các dạng nứt cũng đa dạng và nằm ở những vị trí rất khác nhau. Mặt cắt là công cụ chính để nhận diện vị trí và hình thái vết nứt, nhưng kết luận nguồn gốc phải đi kèm dữ liệu quá trình hoặc dữ liệu thử nghiệm.

        Bốn việc nên làm: chụp toàn bộ chiều dài lỗ chứ không chỉ hai mặt bo mạch; ghi rõ mốc tính độ ngấm thiếc; luôn có ảnh nền trước khi thử nghiệm; và tách kết luận theo từng loại ứng suất thay vì gộp thành “lỗi mối hàn”.

        Nguồn tham khảo

        • IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử, phần mối hàn xuyên lỗ.
        • J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
        • IPC-6012 — Yêu cầu kỹ thuật cho bo mạch in cứng, phần chất lượng mạ lỗ.
        • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.

        Bài viết liên quan


        Trao đổi thêm


          Miễn trừ trách nhiệm

          Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

          Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
          Cross section QFN/DFN: void dưới đế tản nhiệt và chân hàn

          0
          Bàn kiểm tra linh kiện chân mật độ cao với mẫu QFN đúc trong nhựa, kính hiển vi quang học và khay linh kiện nhỏ — ảnh bìa bài cross section QFN/DFN

          QFN và DFN là nhóm linh kiện có hai loại mối hàn với vai trò hoàn toàn khác nhau: chân bên hông để nối tín hiệu, và đế kim loại bên dưới vừa nối đất vừa dẫn nhiệt. Một sản phẩm có thể đạt ở nhóm mối hàn này nhưng lỗi ở nhóm kia, và mắt thường không phân biệt được.

          Bài viết này hướng dẫn đọc mặt cắt hai nhóm mối hàn của QFN/DFN, cách đánh giá void dưới đế và bốn lỗi thường gặp.

          1. Vì sao QFN/DFN khó đánh giá?

          • Chân bên hông rất ngắn: lượng thiếc hình thành fillet ít, dễ bị kết luận sai là thiếu thiếc.
          • Đế tản nhiệt nằm hoàn toàn bên dưới: không nhìn thấy, không kiểm tra được bằng mắt.
          • Void dưới đế không biểu hiện ra ngoài: sản phẩm vẫn hoạt động trong thời gian đầu.
          • Hai nhóm mối hàn có tiêu chí khác nhau: cùng một mặt cắt, kết luận cho hai nhóm có thể trái ngược.

          2. Hai nhóm mối hàn, hai bộ tiêu chí

          Tiêu chí Chân bên hông Đế tản nhiệt bên dưới
          Vai trò chính Dẫn tín hiệu Nối đất và dẫn nhiệt
          Đặc điểm cần đánh giá Chiều cao và chiều rộng fillet, độ thấm ướt Mức bao phủ thiếc, void, độ dày lớp hàn
          Ảnh hưởng khi không đạt Lỗi tín hiệu, mối hàn yếu Quá nhiệt cục bộ, trở kháng nối đất cao
          Mức độ nghiêm trọng khi có void Thấp, nếu void nhỏ Cao, đặc biệt ở vùng trung tâm đế
          Cách kiểm tra chính Kiểm tra thị giác, AOI, mặt cắt X-ray, mặt cắt

          Vì hai nhóm có tiêu chí khác nhau, báo cáo mặt cắt cho QFN/DFN phải tách riêng kết luận cho từng nhóm, không gộp chung thành “mối hàn đạt” hay “không đạt”.

          Mặt cắt cạnh linh kiện QFN dưới kính hiển vi với mối hàn dọc theo pad bên hông
          Với QFN/DFN, chân bên hông thường không có nhiều thiếc nên dễ bị đánh giá nhầm là thiếu thiếc.

          3. Đọc mặt cắt chân bên hông

          1. Độ thấm ướt: thiếc có lan đều lên cạnh chân và lên pad hay bị co cụm.
          2. Chiều cao fillet: đo từ bề mặt pad lên theo cạnh chân, ghi rõ mốc tính.
          3. Chiều rộng tiếp xúc: phần thiếc nằm giữa chân và pad có liên tục hay có khoảng hở.
          4. Void trong fillet: nếu có, ghi kích thước và vị trí.

          Một lưu ý thực tế: với QFN/DFN, tiêu chí thường tập trung vào việc có liên kết kim loại ở mặt phân cách chứ không đòi hỏi fillet dày. Vì vậy đừng kết luận lỗi chỉ vì fillet thấp.

          4. Đọc mặt cắt đế tản nhiệt

          Thông số Cách xác định Ý nghĩa
          Mức bao phủ thiếc Tỷ lệ chiều rộng vùng có thiếc trên tổng chiều rộng đế trong mặt cắt Cho biết thiếc có lan đều dưới toàn bộ đế hay chỉ tập trung một phía
          Void Ghi tỷ lệ diện tích, kích thước lớn nhất và vị trí Void ở vùng trung tâm quan trọng hơn void ở mép
          Chiều dày lớp hàn Đo tại nhiều điểm dọc theo đế Lớp quá mỏng làm tăng trở kháng nhiệt
          Liên kết hai đầu Kiểm tra cả phía pad và phía đế linh kiện Đảm bảo không có khoảng hở ở mặt phân cách
          Ảnh mặt cắt phóng đại lớp thiếc dưới đế tản nhiệt với một bọng khí lớn không đều
          Void lớn dưới đế làm giảm đường dẫn nhiệt, dù bề ngoài mối hàn vẫn đẹp.

          5. Vì sao void dưới đế lại nguy hiểm?

          Đế tản nhiệt là đường thoát nhiệt chính của linh kiện. Khi có void lớn, nhiệt không thoát được xuống bo mạch mà tích lại trong linh kiện, dẫn tới:

          • Nhiệt độ điểm nối cao hơn thiết kế, làm giảm tuổi thọ linh kiện.
          • Trở kháng nối đất tăng, ảnh hưởng tới tính năng cao tần.
          • Chu kỳ nhiệt làm void lan rộng dần theo thời gian, mối hàn xấu đi nhanh hơn.

          Đây là lý do void dưới đế thường được đánh giá nghiêm khắc hơn void trong mối hàn tín hiệu.

          6. Bốn lỗi thường gặp

          Lỗi Dấu hiệu trên mặt cắt Nguyên nhân thường gặp
          Thiếu thiếc ở chân hông Thiếc không phủ hết cạnh chân, mặt phân cách có khoảng hở Lượng kem hàn không đủ, độ mở stencil nhỏ, pad lệch
          Void lớn dưới đế Bọng khí lớn ở vùng trung tâm Khí thoát không kịp, kem hàn ẩm, profile nhiệt chưa tối ưu
          Thiếc tràn ra ngoài đế Thiếc chảy ra khỏi vùng đế và chạm vùng lân cận Lượng kem hàn dư, lực ép linh kiện khi hàn
          Linh kiện bị nhấc một phía Một bên đế có khoảng hở, bên kia tiếp xúc Bo mạch cong, sai lệch độ phẳng trong quá trình hàn
          Linh kiện dẹt không chân nhỏ đặt trên bàn cạnh mẫu đúc nhựa và nhíp
          Kích thước nhỏ khiến sai lệch khi đánh bóng có thể xoá mất phần cần khảo sát.

          7. Cách cắt mẫu QFN/DFN đúng

          1. Cắt vuông góc với hàng chân để mặt cắt cắt ngang qua nhiều chân cùng lúc.
          2. Bảo đảm mặt cắt đi qua tâm đế để thấy được cả vùng trung tâm và hai mép đế.
          3. Chọn ít nhất hai linh kiện: một ở vị trí mép bo mạch, một ở vị trí giữa bo mạch, vì điều kiện nhiệt khác nhau.
          4. Ghi lại hướng cắt để đối chiếu với sơ đồ chân khi cần.

          8. Câu hỏi thường gặp

          X-ray cho thấy void dưới đế, có cần cắt không?

          Nên cắt nếu void lớn hoặc nằm ở vùng trung tâm. X-ray cho biết tỷ lệ trên toàn bộ đế; mặt cắt cho biết void nằm ở lớp nào và mức độ bao phủ thực tế.

          Fillet thấp có phải là lỗi?

          Không tự động. Với QFN/DFN, tiêu chí chính là có liên kết kim loại ở mặt phân cách. Cần xác định liên kết trước khi kết luận lỗi.

          Có tiêu chí chung cho void dưới đế không?

          Ngưỡng phụ thuộc tiêu chuẩn áp dụng và yêu cầu tản nhiệt của thiết kế. Nên thống nhất ngưỡng nội bộ với khách hàng trước khi đánh giá.

          Linh kiện DFN nhỏ có cắt được không?

          Được, nhưng cần chuẩn bị mẫu cẩn thận vì vùng cần khảo sát nhỏ. Nên dùng đúc nguội và giảm lực ở bước đánh bóng.

          Nên kiểm tra thêm gì ngoài mặt cắt?

          Nên kèm kiểm tra nhiệt độ điểm nối trong quá trình hoạt động và đo trở kháng nối đất, vì đây là hai chỉ tiêu phản ánh ảnh hưởng thực tế của void dưới đế.

          9. Kết luận

          QFN/DFN có hai nhóm mối hàn với vai trò khác nhau, nên phải được đánh giá riêng. Chân bên hông cần xác nhận liên kết kim loại; đế tản nhiệt cần đánh giá mức bao phủ thiếc và void — vì đây là đường thoát nhiệt chính của linh kiện.

          Bốn việc nên làm: cắt vuông góc với hàng chân và qua tâm đế; tách kết luận cho hai nhóm mối hàn; ghi void theo tỷ lệ, kích thước lớn nhất và vị trí; và thống nhất ngưỡng đánh giá với khách hàng trước khi bắt đầu.

          Nguồn tham khảo

          • IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử, phần linh kiện không chân và linh kiện dẹt.
          • J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
          • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
          • Tài liệu hướng dẫn thiết kế và lắp ráp cho linh kiện có đế tản nhiệt của nhà sản xuất.

          Bài viết liên quan


          Trao đổi thêm


            Miễn trừ trách nhiệm

            Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

            Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
            Cross section BGA: đo void và nhận diện head-in-pillow

            0
            Bàn kiểm tra BGA với mẫu linh kiện bi cầu đúc trong nhựa, kính hiển vi quang học và tủ kiểm tra X-ray phía sau — ảnh bìa bài cross section BGA

            BGA là loại linh kiện mà toàn bộ mối hàn nằm dưới thân, không thể nhìn thấy bằng mắt và cũng không thể kiểm tra bằng đầu dò. Vì vậy mọi đánh giá về BGA đều phải đi qua hai cửa: X-ray để khoanh vùng, và cross section để xác nhận cấu trúc.

            Bài viết này hướng dẫn chọn hàng bi để cắt, đọc mặt cắt bi BGA, đo void đúng cách, nhận diện head-in-pillow và những giới hạn phải nêu khi kết luận.

            1. Vì sao BGA khó đánh giá hơn mối hàn thường?

            • Không nhìn thấy: mối hàn nằm hoàn toàn dưới thân linh kiện.
            • Không kiểm tra được từng mối: số lượng bi lớn, không thể dò từng điểm.
            • Khuyết tật hay nằm ở mặt phân cách: chỗ khó quan sát nhất lại là nơi lỗi thường xảy ra.
            • Sửa chữa tốn kém: tháo và hàn lại BGA là công đoạn rủi ro cao, dễ làm hỏng cả bo mạch.

            2. Chọn hàng bi để cắt

            Vị trí cắt Mục đích Lưu ý
            Hàng bi ngoài cùng (rìa package) Đánh giá mối hàn ở vùng chịu ứng suất uốn lớn nhất Thường là nơi xuất hiện lỗi sớm nhất
            Hàng bi dưới tâm package Đánh giá vùng chịu nhiệt và chịu lực nén Vùng này hay có void tập trung
            Hàng bi gần vùng mật độ cao Kiểm tra ảnh hưởng của lân cận và quá trình dàn nhiệt Dễ bị ảnh hưởng bởi linh kiện xung quanh
            Hàng bi có điện trở cao (nếu biết) Xác nhận lỗi cụ thể Đối chiếu với dữ liệu đo điện

            Cách làm hiệu quả: cắt vuông góc với hàng bi để mặt phẳng cắt đi qua tâm nhiều bi nhất. Cắt xiên làm ảnh méo và mọi con số đo được đều không còn đại diện cho đường kính thật của bi.

            3. Bốn đặc điểm đọc trên mặt cắt bi BGA

            Đặc điểm Dấu hiệu bình thường Dấu hiệu cần lưu ý
            Hình dạng bi sau hàn Dẹt đều hai đầu, thân phình đối xứng Bi bị kéo lệch, dẹt không đều, thân méo
            Liên kết với pad và với package Không có khoảng hở ở cả hai đầu Khe hở, ranh giới rõ rệt, dấu hiệu không thấm ướt
            Void bên trong bi Void nhỏ, phân bố rải rác Void lớn một bên hoặc cụm void ở vùng chịu lực
            Ranh giới giữa bi và kem hàn Chuyển tiếp liền mạch Ranh giới rõ như hai vật liệu tách rời — dấu hiệu head-in-pillow
            Mặt cắt hàng bi cầu của BGA dưới kính hiển vi với các bi tròn và pad
            Mặt cắt chỉ cho thông tin của hàng bi mà mặt phẳng cắt đi qua — kết luận phải giới hạn theo đó.

            4. Đo void trong bi BGA

            Có ba thông số cần ghi, thay vì chỉ một:

            1. Tỷ lệ diện tích void trên tổng diện tích mặt cắt của bi.
            2. Kích thước void lớn nhất — quyết định mức tập trung ứng suất.
            3. Vị trí void — nằm ở vùng tiếp giáp pad, ở giữa bi hay ở phía package.
            Phương pháp Cho biết gì Không cho biết gì
            X-ray Tỷ lệ void trên hình chiếu của toàn bộ bi, kiểm tra được nhiều bi Vị trí void theo chiều sâu; tình trạng liên kết ở mặt phân cách
            Cross section Vị trí void theo chiều sâu, tình trạng liên kết, hình dạng bi Tỷ lệ void của toàn bộ hàng bi, chỉ áp dụng cho bi đã cắt

            Vì hai phương pháp cho hai loại thông tin khác nhau, tỷ lệ void báo bằng X-ray và tỷ lệ void báo bằng mặt cắt sẽ không trùng khớp — điều này không có nghĩa là một trong hai sai.

            Ảnh mặt cắt bi hàn phóng đại cho thấy các bọng tròn nhỏ bên trong khối thiếc
            Void lớn ở vị trí chịu lực là rủi ro; nhiều void nhỏ phân bố đều thường ít nghiêm trọng hơn.

            5. Head-in-pillow: dấu hiệu nhận biết

            Head-in-pillow là tình trạng bi hàn đã nóng chảy nhưng kem hàn trên pad không nóng chảy hoàn toàn, khiến hai phần tiếp xúc cơ học mà không hình thành liên kết kim loại. Trên mặt cắt, đặc điểm nhận biết gồm:

            • Ranh giới rõ rệt giữa phần bi và phần kem hàn, gần như hai khối riêng biệt.
            • Bề mặt tiếp xúc cong đều theo hình dạng ban đầu của bi, không bị dẹt theo pad.
            • Không thấy dải liên kim ở mặt phân cách.
            • Có thể có khe hở vi mô giữa hai phần.

            Các yếu tố thường liên quan tới head-in-pillow: biến dạng nhiệt của package hoặc bo mạch làm mối hàn tách ra trong lúc nóng chảy, kem hàn bị oxy hoá, hoặc profile nhiệt không đủ để cả hai phần cùng đạt trạng thái nóng chảy ở cùng thời điểm.

            6. Bốn lỗi khác thường gặp trên mặt cắt BGA

            1. Bi bị dẹt lệch một phía: gợi ý lực nén không đều hoặc pad bị lệch.
            2. Cầu thiếc giữa hai bi lân cận: xác nhận cầu thiếc mà X-ray chỉ gợi ý.
            3. Thiếu liên kết phía package: dấu hiệu vấn đề ở pad trên package hoặc lớp phủ của package.
            4. Nứt ở cổ bi: thường liên quan tới ứng suất cơ học sau hàn.
            Linh kiện BGA đã cắt đặt trên khối kẹp cùng lưỡi cắt và khay mẫu đúc trên bàn
            Cắt lệch khỏi tâm hàng bi sẽ cho ảnh méo và mọi con số đo được đều sai lệch.

            7. Quy trình năm bước khi có khiếu nại về BGA

            1. Thu thập dữ liệu X-ray của lô và của mẫu bị lỗi để khoanh vùng vị trí nghi vấn.
            2. Đối chiếu dữ liệu điện nếu có: lỗi ở chân nào, bo mạch nào.
            3. Chọn vị trí cắt theo vị trí nghi vấn, kèm một hàng bi đối chứng đạt.
            4. Cắt và đọc mặt cắt theo bốn đặc điểm ở mục 3.
            5. Kết luận tách theo từng khả năng: void, head-in-pillow, cầu thiếc, hay lỗi cơ học — không gộp chung thành “lỗi mối hàn”.

            8. Câu hỏi thường gặp

            X-ray đã thấy void lớn, có cần cắt nữa không?

            Nên cắt nếu void nằm ở vùng chịu lực hoặc nếu cần kết luận nguyên nhân. X-ray xác nhận có void; mặt cắt cho biết void nằm ở đâu và liên kết xung quanh còn tốt hay không.

            Có bao nhiêu bi thì mới đủ để kết luận?

            Không có con số cố định. Ít nhất nên có một hàng bi ở rìa và một hàng ở vùng tâm, cộng với hàng bi đối chứng.

            Head-in-pillow có chẩn đoán được bằng X-ray không?

            Khó, vì hình dạng bên ngoài của mối hàn vẫn có thể bình thường. Ngay cả trên mặt cắt, cần quan sát kỹ mặt phân cách mới nhận ra.

            Có nên cắt tất cả bi trong một hàng không?

            Tùy mục tiêu. Nếu đánh giá tính đồng nhất theo hàng, nên cắt dọc theo một hàng để thấy tất cả bi trong hàng đó và so sánh với nhau.

            Bi hàn bị xốp có bị coi là lỗi không?

            Không tự động. Cần xét kích thước, vị trí và tiêu chuẩn áp dụng. Void rải rác nhỏ thường được chấp nhận; void lớn tập trung ở vùng chịu lực là vấn đề.

            9. Kết luận

            Đánh giá BGA cần cả X-ray và cross section: X-ray để biết chỗ nào cần xem, mặt cắt để biết thực tế ở chỗ đó có gì. Mặt cắt cho thông tin theo chiều sâu mà X-ray không cung cấp, nhưng chỉ áp dụng cho hàng bi đã cắt.

            Bốn việc nên làm: cắt vuông góc với hàng bi; chọn cả hàng bi rìa và hàng bi tâm; ghi void theo ba thông số thay vì một tỷ lệ; và tách kết luận theo từng dạng khuyết tật cụ thể.

            Nguồn tham khảo

            • IPC-7095 — Thiết kế và lắp ráp BGA, nội dung về void và khuyết tật mối hàn.
            • IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử.
            • J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
            • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.

            Bài viết liên quan


            Trao đổi thêm


              Miễn trừ trách nhiệm

              Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

              Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
              Cross section mối hàn: góc thấm ướt, độ ngấm chân và lớp liên kim

              0
              Bàn kiểm tra mối hàn với bo mạch đã cắt đặt dưới kính hiển vi, khay mẫu đúc và đèn lúp — ảnh bìa bài cross section mối hàn

              Mối hàn là điểm kết nối vừa dẫn điện vừa chịu lực, và gần như toàn bộ chất lượng thật của nó nằm ở phần không nhìn thấy: bên dưới chân linh kiện, bên trong khối thiếc, tại mặt phân cách với pad. Cross section là cách duy nhất đọc được những thứ đó.

              Bài viết này giải thích ba đặc điểm cần đọc trên mặt cắt mối hàn — góc thấm ướt, độ ngấm chân và lớp liên kim — cùng bốn lỗi thường gặp và giới hạn khi kết luận từ ảnh mặt cắt.

              1. Vì sao phải đánh giá mối hàn bằng mặt cắt?

              Ba lý do chính:

              1. Phần quan trọng nhất không nhìn thấy được: liên kết giữa thiếc và bề mặt kim loại nằm khuất dưới chân linh kiện.
              2. Hình dạng bên ngoài có thể gây hiểu nhầm: một mối hàn trông đẹp từ bên ngoài vẫn có thể rỗng bên trong hoặc không thấm ướt hoàn toàn.
              3. Cần phân biệt lỗi quá trình với lỗi thiết kế: chỉ có cấu trúc bên trong mới cho biết cái nào là nguyên nhân.

              2. Ba đặc điểm cần đọc trên mặt cắt

              Đặc điểm Ý nghĩa Dấu hiệu bình thường Dấu hiệu cần lưu ý
              Góc thấm ướt (wetting angle) Cho biết thiếc có “ăn” vào bề mặt kim loại hay không Bề mặt lõm mịn, chuyển tiếp liên tục từ pad lên chân linh kiện Bề mặt lồi, góc gãy, có vệt ranh giới rõ ràng
              Độ ngấm chân (fillet height) Cho biết lượng thiếc bám lên chân linh kiện Thiếc dâng đều theo chân, có độ dày ổn định Thiếc bám quá ít hoặc chảy thành khối lệch một phía
              Lớp liên kim Là bằng chứng của liên kết kim loại thật Dải mỏng đều dọc theo mặt phân cách Không thấy dải, hoặc dải quá dày, hoặc dải không liên tục

              Ba đặc điểm này bổ sung cho nhau. Thiếu một trong ba, kết luận về mối hàn vẫn chưa đủ cơ sở.

              Mối hàn trên chân linh kiện nhìn trên mặt cắt dưới kính hiển vi với bề mặt lõm mịn
              Góc thấm ướt lõm và mịn là dấu hiệu thiếc đã chảy đúng và liên kết với bề mặt.

              3. Góc thấm ướt: đọc thế nào?

              Góc thấm ướt là góc tạo bởi bề mặt thiếc với bề mặt kim loại nền tại đường tiếp giáp. Cách đọc trên mặt cắt:

              • Góc nhỏ, bề mặt lõm: thiếc lan đều, liên kết tốt.
              • Góc lớn, bề mặt lồi: thiếc co lại thành khối cầu, khả năng liên kết kém.
              • Ranh giới gãy rõ rệt: dấu hiệu bề mặt bị nhiễm bẩn hoặc lớp phủ bị oxy hoá.

              Một điểm dễ bị bỏ qua: cùng một mối hàn, góc thấm ướt ở phía pad và phía chân linh kiện có thể khác nhau. Khi đọc, nên ghi rõ đang đánh giá phía nào.

              4. Độ ngấm chân: mốc tính quyết định kết quả

              Cách tính Cách làm Rủi ro
              Tính từ mặt pad Đo chiều cao thiếc từ bề mặt pad lên theo chân Bỏ qua phần thiếc nằm dưới chân
              Tính theo chiều dày mối hàn So chiều cao thiếc bám với tổng chiều dày chân trong mối hàn Cần xác định rõ mốc chân
              Tính theo chiều dày linh kiện So với chiều dày thân linh kiện Không phù hợp với linh kiện có chân dài

              Vì có nhiều cách tính, báo cáo phải nêu rõ cách đã dùng. Trong tranh chấp chất lượng, phần lớn bất đồng về “đủ thiếc hay không đủ thiếc” thực chất là bất đồng về mốc tính.

              5. Lớp liên kim: bằng chứng của liên kết kim loại

              Khi thiếc nóng chảy tiếp xúc với đồng, tại mặt phân cách hình thành lớp hợp kim liên kim. Đây là bằng chứng cho thấy liên kết đã hình thành ở mức kim loại, không chỉ là dính bề mặt.

              Tình trạng lớp liên kim Hàm ý Rủi ro
              Rất mỏng hoặc không thấy Có thể nhiệt chưa đủ hoặc bề mặt chưa sạch Liên kết yếu, dễ tách khi chịu lực
              Mỏng và liên tục Trạng thái mong muốn Không đáng lo
              Dày bất thường Nhiệt độ hoặc thời gian giữ nhiệt quá cao, hoặc mối hàn đã làm việc lâu ở nhiệt độ cao Giòn, dễ nứt khi chịu rung hoặc sốc nhiệt
              Không liên tục, đứt đoạn Vùng không có liên kết Điểm khởi phát nứt

              Lưu ý: lớp liên kim tiếp tục dày lên theo thời gian làm việc ở nhiệt độ cao, kể cả khi sản phẩm đã đạt kiểm tra đầu ra. Vì vậy đánh giá lớp liên kim cần đặt trong bối cảnh điều kiện làm việc thực tế của sản phẩm.

              Ảnh mặt cắt phóng đại cho thấy ranh giới lớp liên kim giữa thiếc và pad đồng
              Lớp liên kim quá mỏng thì liên kết yếu, quá dày thì trở nên giòn.

              6. Bốn lỗi thường gặp trên mặt cắt mối hàn

              Lỗi Dấu hiệu trên mặt cắt Nguyên nhân thường gặp
              Thiếu thiếc cục bộ Khối thiếc mỏng, không phủ hết chân linh kiện Lượng kem hàn không đủ, pad thiết kế lệch
              Nứt ở gót mối hàn Đường nứt xuất phát từ mép ngoài mối hàn Ứng suất cơ học khi uốn bo mạch, khác biệt giãn nở nhiệt
              Void tập trung Lỗ rỗng lớn ở vùng chịu lực hoặc vùng dẫn nhiệt Khí thoát không kịp, kem hàn ẩm, profile nhiệt chưa tối ưu
              Không thấm ướt Ranh giới gãy giữa thiếc và bề mặt, có khoảng hở Bề mặt bị nhiễm bẩn, oxy hoá, lớp phủ kém chất lượng
              Các mẫu bo mạch đúc trong nhựa trong suốt xếp thành hàng trên bàn thí nghiệm bên cạnh nhíp nhỏ
              Luôn có mẫu đối chứng để phân biệt bất thường thật với đặc điểm bình thường của mối hàn.

              7. Giới hạn khi kết luận từ ảnh mặt cắt

              1. Chỉ thấy một mặt phẳng: void hoặc nứt nằm ngoài mặt cắt sẽ không xuất hiện trong ảnh.
              2. Mẫu nhỏ, số lượng hạn chế: một mối hàn đạt không chứng minh cả bo mạch đạt.
              3. Ảnh hưởng của chuẩn bị mẫu: mài quá tay có thể xoá lớp liên kim hoặc tạo vết giả.
              4. Không phản ánh toàn bộ lịch sử mẫu: mối hàn đã qua nhiệt nhiều lần có cấu trúc khác mối hàn chỉ qua một lần.

              8. Thông tin tối thiểu trong báo cáo

              • Vị trí mối hàn đã cắt và hướng cắt.
              • Ảnh ở độ phóng đại đủ thấy cả chân linh kiện và pad, kèm thang đo.
              • Ảnh phóng đại riêng cho vùng quan tâm (góc thấm ướt, lớp liên kim, void).
              • Kết luận cho từng đặc điểm, tách biệt khỏi phần mô tả.
              • Tiêu chuẩn và lớp sản phẩm áp dụng để đánh giá.

              9. Câu hỏi thường gặp

              Mối hàn trông đẹp bên ngoài có cần cắt kiểm tra không?

              Với lô đầu, sản phẩm mới hoặc khi có nghi vấn về quá trình, nên cắt kiểm tra. Hình dạng bên ngoài không chứng minh được liên kết bên trong.

              Có cách nào đo lớp liên kim mà không phá mẫu không?

              Không có phương pháp không phá hủy nào cho kết quả tương đương ở quy mô hiển vi. Siêu âm và X-ray có thể gợi ý nhưng không đo được chiều dày lớp liên kim.

              Void bao nhiêu phần trăm thì coi là lỗi?

              Ngưỡng phụ thuộc tiêu chuẩn áp dụng, loại linh kiện và lớp sản phẩm. Ngoài tỷ lệ, cần xét cả kích thước từng void và vị trí của chúng trong mối hàn.

              Nên chọn độ phóng đại nào để chụp?

              Chụp hai mức: một mức đủ rộng để thấy toàn bộ mối hàn và quan hệ với pad, một mức đủ cao để thấy ranh giới lớp liên kim.

              Nếu cả hai phía pad và chân đều tốt nhưng vẫn có lỗi thì sao?

              Khi đó nên kiểm tra các yếu tố ngoài mối hàn: ứng suất từ bo mạch, lực lắp ráp, hoặc điều kiện nhiệt trong quá trình sử dụng.

              10. Kết luận

              Mặt cắt mối hàn trả lời ba câu hỏi: thiếc có thấm ướt đúng không, lượng thiếc bám lên chân có đủ không, và liên kết kim loại có hình thành không. Ba câu trả lời này gộp lại mới cho phép kết luận về mối hàn.

              Bốn việc nên làm: nêu rõ mốc tính độ ngấm trong báo cáo; chụp ở hai mức phóng đại; luôn có mẫu đối chứng; và ghi rõ giới hạn kết luận do phương pháp chỉ quan sát một mặt phẳng cắt.

              Nguồn tham khảo

              • IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử, phần mối hàn có chân.
              • J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
              • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
              • IPC-7095 — Thiết kế và lắp ráp BGA, phần đánh giá khuyết tật mối hàn.

              Bài viết liên quan


              Trao đổi thêm


                Miễn trừ trách nhiệm

                Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

                Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
                Đo kích thước trên ảnh mặt cắt: đặt thước thế nào để sai số nhỏ nhất?

                0
                Trạm đo với kính hiển vi quang học nối với màn hình và thước kẹp số đặt trên bàn thí nghiệm sạch — ảnh bìa bài đo kích thước trên ảnh mặt cắt

                Hiện tượng phổ biến trong đánh giá mặt cắt: hai phòng thử nhận cùng một mẫu, đo cùng một chỉ tiêu, nhưng cho ra hai con số khác nhau. Nguyên nhân thường không nằm ở thiết bị, mà ở cách hiệu chuẩn và ở định nghĩa điểm đo.

                Bài viết này hướng dẫn trình tự đo đúng trên ảnh mặt cắt: hiệu chuẩn thang đo, định nghĩa điểm đo cho từng chỉ tiêu, xử lý sai số, và cách ghi kết quả để có thể tái lập.

                1. Vì sao cùng một mẫu lại cho ba con số khác nhau?

                Nguyên nhân Cách biểu hiện Ảnh hưởng
                Thang đo chưa được hiệu chuẩn đúng Lệch đều theo tỷ lệ giữa các lần đo Sai số hệ thống trên toàn bộ kết quả
                Dùng độ phóng đại khác nhau nhưng áp cùng hệ số Con số lệch theo bậc Sai nghiêm trọng, dễ phát hiện nếu đối chiếu
                Định nghĩa điểm đo khác nhau Lệch nhỏ, không đều Khó phát hiện, gây tranh luận kéo dài
                Mặt cắt bị vát hoặc không phẳng Chiều dày đo được lớn hơn thực tế Sai số phụ thuộc vị trí đo
                Người đo chọn điểm đo thiên lệch Kết quả có xu hướng theo kỳ vọng Cần quy định điểm đo bằng hình vẽ
                Kính hiển vi quang học với lam hiệu chuẩn đặt trên bàn mẫu và màn hình mờ phía sau
                Thang đo chưa hiệu chuẩn làm mọi con số phía sau mất giá trị, dù ảnh rất nét.

                2. Hiệu chuẩn thang đo trước mọi phép đo

                1. Dùng lam chuẩn có vạch chia đã biết để xác lập quan hệ giữa khoảng cách thật và số điểm ảnh hoặc số vạch chia.
                2. Thực hiện hiệu chuẩn riêng cho từng vật kính và cho từng mức phóng đại sẽ dùng.
                3. Kiểm tra lại trong ca làm việc hoặc trước mỗi bộ mẫu quan trọng, không chỉ theo lịch định kỳ dài.
                4. Ghi lại kết quả hiệu chuẩn kèm mã thiết bị, ngày, người thực hiện.

                Một điểm dễ bỏ sót: khi hệ thống chụp ảnh thay đổi (đổi camera, đổi chiều cao thân kính, đổi phần mềm xử lý ảnh), phải hiệu chuẩn lại dù thiết bị chưa đến kỳ bảo dưỡng.

                3. Định nghĩa điểm đo cho từng chỉ tiêu

                Chỉ tiêu Định nghĩa điểm đo Lưu ý chống sai số
                Chiều dày mạ trong lỗ Đo tại nhiều vị trí trên thành lỗ: gần miệng lỗ, giữa thành và gần đáy Ghi rõ lấy giá trị nhỏ nhất hay giá trị trung bình
                Chiều dày lớp phủ bề mặt Đo vuông góc với bề mặt, ở vùng phẳng, tránh vùng chuyển tiếp Tránh đo ở mép vát nơi lớp phủ mỏng bất thường
                Vòng tiếp xúc quanh lỗ Đo khoảng cách nhỏ nhất từ thành lỗ tới mép pad Đo ở vị trí nhỏ nhất, không đo ở vị trí rộng nhất
                Độ ngấm thiếc lên chân linh kiện Đo chiều cao thiếc bám trên chân so với tổng chiều dày mối hàn Xác định rõ mốc tính từ chân linh kiện hay từ pad
                Chiều dày lớp liên kim Đo ở vùng giữa mặt phân cách, nhiều lần đo và lấy trung bình Tránh đo ở vùng có góc hoặc có tạp chất
                Kích thước void Đo đường kính lớn nhất và ước lượng diện tích Ghi rõ cách xác định biên void

                Cách làm hiệu quả nhất: kèm theo báo cáo một hình vẽ hoặc ảnh có đánh dấu vị trí và hướng đo. Khi hai bên cùng nhìn một hình, tranh luận về con số sẽ ngắn hơn nhiều.

                Màn hình hiển thị ảnh mặt cắt bo mạch phóng đại với đường đo ngang
                Mỗi chỉ tiêu cần một định nghĩa điểm đo thống nhất, nếu không kết quả giữa các phòng thử sẽ lệch nhau.

                4. Xử lý sai số: ba nguồn cần tách riêng

                Nguồn sai số Đặc điểm Cách xử lý
                Sai số hệ thống Lệch đều, cùng chiều ở mọi lần đo Hiệu chuẩn lại; đối chiếu với mẫu chuẩn
                Sai số ngẫu nhiên Dao động quanh giá trị trung bình Đo lặp nhiều lần, lấy trung bình và ghi độ tản mạn
                Sai số do chuẩn bị mẫu Lệch theo vị trí trên mặt cắt Đo ở vùng phẳng, kiểm tra lại mẫu trước khi đo

                Nguyên tắc thực tế: mỗi con số đưa vào báo cáo nên kèm bối cảnh — số lần đo, giá trị nhỏ nhất và lớn nhất, độ phóng đại. Một con số đơn lẻ không kèm bối cảnh rất khó bảo vệ khi bị chất vấn.

                5. Ghi kết quả để tái lập được

                1. Số đo, đơn vị (micromet hoặc mil) và quy đổi nếu cần.
                2. Độ phóng đại và thiết bị đã dùng.
                3. Vị trí đo trên mẫu, mô tả bằng hình hoặc mã vị trí.
                4. Tiêu chuẩn và lớp sản phẩm áp dụng để đánh giá.
                5. Ảnh gốc kèm thang đo hiển thị trong khung hình.
                6. Ngày đo, người đo và người kiểm tra lại.

                6. Năm lỗi khiến số đo không tái lập được

                1. Không hiển thị thang đo trong ảnh.
                2. Đo trên ảnh đã qua xử lý tăng tương phản nhưng không lưu ảnh gốc.
                3. Trộn đơn vị đo giữa các mục trong cùng báo cáo.
                4. Không ghi độ phóng đại nên không kiểm tra lại được.
                5. Đo trên mẫu đã bị vát mép mà không ghi nhận tình trạng mẫu.
                Lam chuẩn hiệu chuẩn và thước kẹp số nằm trên bàn thí nghiệm dưới ánh sáng đều
                Chuẩn đo và thiết bị đo đều phải nằm trong chương trình hiệu chuẩn định kỳ.

                7. Câu hỏi thường gặp

                Nên báo kết quả bằng micromet hay mil?

                Phụ thuộc quy ước của khách hàng và tiêu chuẩn áp dụng. Cách an toàn nhất là ghi rõ đơn vị và kèm quy đổi, tránh nhầm lẫn giữa các bên.

                Có nên đo tự động bằng phần mềm không?

                Đo tự động giúp giảm sai số chủ quan và tăng tốc độ, nhưng vẫn cần người kiểm tra lại các trường hợp biên — nơi ranh giới lớp không rõ.

                Nếu vùng cần đo chỉ rộng vài micromet thì làm thế nào?

                Cần tăng độ phóng đại, hiệu chuẩn lại thang đo ở mức phóng đại đó, và đo nhiều lần tại nhiều vị trí để có cơ sở thống kê.

                Một mẫu nên đo bao nhiêu điểm?

                Không có con số cố định. Nguyên tắc là đủ để thấy được sự phân bố — nếu các điểm đo chênh nhau nhiều, cần tăng số điểm thay vì lấy trung bình ngay.

                Sai số cho phép của phép đo là bao nhiêu?

                Phụ thuộc thiết bị, độ phóng đại và tiêu chuẩn áp dụng. Nên xác định và ghi rõ trong quy trình nội bộ, đồng thời kiểm tra định kỳ bằng mẫu chuẩn.

                8. Kết luận

                Chênh lệch giữa các phòng thử hiếm khi do thiết bị, mà thường do ba yếu tố: thang đo chưa hiệu chuẩn đúng, định nghĩa điểm đo khác nhau, và mẫu bị vát hoặc không phẳng. Cả ba đều phòng được bằng quy trình.

                Bốn việc nên làm: hiệu chuẩn thang đo cho từng độ phóng đại trước mỗi bộ mẫu; quy định điểm đo bằng hình vẽ thay vì bằng lời; ghi kèm số lần đo và độ tản mạn bên cạnh giá trị trung bình; và luôn lưu ảnh gốc có thang đo.

                Nguồn tham khảo

                • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning, phần đo và đánh giá trên mặt cắt.
                • IPC-A-600 và IPC-6012 — Tiêu chí và yêu cầu kỹ thuật liên quan đến chiều dày mạ và vòng tiếp xúc.
                • IPC-7095 — Đánh giá void cho BGA.
                • Yêu cầu về hiệu chuẩn và kiểm soát thiết bị đo trong hệ thống quản lý chất lượng phòng thử.

                Bài viết liên quan


                Trao đổi thêm


                  Miễn trừ trách nhiệm

                  Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

                  Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
                  Từ mẫu thô đến ảnh mặt cắt: đúc, mài, đánh bóng và ăn mòn

                  0
                  Dây chuyền chuẩn bị mẫu với máy cắt, máy đúc nóng và bàn mài đánh bóng có các đĩa mài — ảnh bìa bài đúc mài đánh bóng mẫu cross section

                  Trong cross section, kính hiển vi chỉ là người ghi lại kết quả. Thứ quyết định ảnh có thấy được cấu trúc hay không lại nằm ở bốn bước trước đó: cắt, đúc, mài và đánh bóng. Một mẫu chuẩn bị sai có thể che mất khuyết tật thật, hoặc tạo ra khuyết tật giả không hề tồn tại.

                  Bài viết này mô tả từng bước, lỗi đặc trưng của mỗi bước, cách nhận biết mẫu bị hỏng và biện pháp giảm phụ thuộc vào tay nghề người thao tác.

                  1. Chuỗi chuẩn bị mẫu và nguyên tắc xuyên suốt

                  1. Cắt — tách vùng cần khảo sát khỏi chi tiết.
                  2. Đúc — cố định mẫu trong khuôn nhựa và bảo vệ mép cắt.
                  3. Mài — đưa mặt cắt về đúng mặt phẳng cần soi.
                  4. Đánh bóng — loại bỏ vết xước và lớp biến dạng bề mặt.
                  5. Ăn mòn — tăng tương phản cấu trúc, chỉ dùng khi cần.

                  Nguyên tắc xuyên suốt: mỗi bước phải xử lý đủ để loại bỏ ảnh hưởng của bước trước, nhưng không được xử lý quá mức đến mức làm mất phần cần khảo sát. Hầu hết lỗi chuẩn bị mẫu đều là vi phạm một trong hai vế của nguyên tắc này.

                  2. Cắt mẫu: kiểm soát nhiệt và mặt phẳng cắt

                  Yếu tố Cần kiểm soát Nếu làm sai
                  Lưỡi cắt Chọn loại hạt mài phù hợp với vật liệu Mài quá nóng, cháy mép, biến dạng lớp mạ
                  Dung dịch làm mát Đủ lưu lượng, đúng hướng phun Nhiệt sinh ra làm mềm nhựa nền, biến dạng mối hàn
                  Tốc độ cắt Chậm với mẫu có mối hàn nhỏ, nhanh hơn với mẫu kim loại dày Vết cắt bị vát, mất chi tiết nhỏ
                  Hướng kẹp Vuông góc với trục muốn khảo sát Chiều dày đo được lớn hơn thực tế

                  Dấu hiệu mẫu bị hư do cắt: mép cắt bị cháy, có lớp kim loại bị xước dọc theo hướng lưỡi, nhựa nền bị biến dạng dẻo. Khi thấy các dấu hiệu này, kết luận về chiều dày nên được giữ ở mức thận trọng.

                  Máy đúc nóng với khuôn nhựa trong suốt chứa mẫu bo mạch nhỏ bên trong xi lanh
                  Đúc giúp giữ cố định mẫu và bảo vệ mép cắt — mép là nơi dễ hỏng nhất.

                  3. Đúc mẫu: giữ cố định và bảo vệ mép

                  Phương pháp Đặc điểm Phù hợp với
                  Đúc nóng (nhựa nhiệt dẻo) Nhanh, mẫu được ép trong điều kiện nhiệt và áp Mẫu kim loại, bo mạch, chi tiết chịu nhiệt tốt
                  Đúc nguội (nhựa hai thành phần) Không gia nhiệt, thời gian đông kết dài hơn Mẫu nhạy nhiệt: mối hàn nhỏ, nhựa, vật liệu mềm

                  Ba lỗi thường gặp ở bước đúc: nhựa chảy vào khe hở giữa các chi tiết làm sai mép mẫu; mẫu bị xê dịch trong quá trình đông kết; và nhựa co rút tạo khe hở giữa mẫu và nhựa — khe hở này khi mài sẽ hút tạp chất và tạo vệt giả trong ảnh.

                  4. Mài: hạ cấp hạt theo từng bước

                  Giai đoạn Mục đích Dấu hiệu cần chuyển bước
                  Mài thô Làm phẳng, tiếp cận đúng mặt phẳng cần soi Toàn bộ mặt cắt phẳng, không còn vết cắt
                  Mài trung Loại vết xước lớn của bước trước Vết xước đồng nhất một hướng
                  Mài tinh Loại vết xước nhỏ Bề mặt mờ đều, không còn xước thấy được ở độ phóng đại thấp

                  Hai lỗi hay gặp: bỏ qua cấp hạt nào đó (kết quả là vết xước sâu còn lại đến bước cuối) và mài một hướng duy nhất quá lâu (kết quả là bề mặt không phẳng, một phía bị vát).

                  5. Đánh bóng: xử lý lớp biến dạng

                  Mài tạo ra vết xước, và đánh bóng tạo ra lớp biến dạng mỏng trên bề mặt. Lớp này có thể che mất chi tiết nhỏ như lớp liên kim hoặc làm lớp mạ trông dày hơn thực tế.

                  Hiện tượng Nguyên nhân thường gặp Cách xử lý
                  Vệt đuôi sao chổi kéo dài Đánh bóng quá lâu ở một tốc độ, mảnh cứng bị kéo lê Giảm thời gian, đổi hướng, làm sạch vải
                  Tạp chất bám thành vệt Vải bẩn, mẫu không được rửa giữa các bước Rửa và làm khô mẫu giữa các bước
                  Mép mẫu bị vát tròn Áp lực quá cao hoặc đánh bóng quá lâu ở mép Giảm lực, dùng giá đỡ giữ mẫu ổn định
                  Lớp mạ trông dày bất thường Lớp biến dạng bị tính vào chiều dày Đánh bóng lại bằng cấp hạt mịn hơn
                  Bàn đánh bóng với đĩa mài mới và vòng giữ mẫu đặt phía trên
                  Bỏ qua cấp hạt nào sẽ để lại vết xước và lớp biến dạng che mất cấu trúc thật.

                  6. Ăn mòn: khi nào cần và khi nào không

                  Ăn mòn dùng để tăng tương phản giữa các pha trong kim loại hoặc giữa các lớp vật liệu. Với bo mạch và mối hàn, ăn mòn thường được dùng để làm nổi rõ ranh giới hạt và lớp liên kim.

                  Tình huống Có nên ăn mòn? Lý do
                  Đo chiều dày lớp mạ Thường không Ranh giới lớp đã đủ rõ bằng tương phản quang học
                  Đánh giá cấu trúc hạt mối hàn Có Cần tương phản để đọc kích thước hạt và hình thái
                  Đo lớp liên kim Tùy trường hợp Ăn mòn nhẹ giúp phân biệt, ăn mòn mạnh có thể hoà tan chính lớp cần đo
                  Đánh giá lỗi ăn mòn trong sản phẩm Không Sản phẩm ăn mòn là bằng chứng, không nên làm thay đổi thêm

                  Nguyên tắc an toàn: chuẩn bị hai mẫu giống nhau, ăn mòn một mẫu và giữ một mẫu nguyên trạng. Nếu mẫu ăn mòn cho kết quả nghi ngờ, vẫn còn mẫu đối chứng để kiểm tra.

                  7. Năm dấu hiệu mẫu đã đạt trước khi đo

                  1. Bề mặt phẳng, phản xạ đều dưới ánh sáng nghiêng.
                  2. Không còn vết xước nhìn thấy ở độ phóng đại làm việc.
                  3. Ranh giới giữa các lớp sắc nét, không bị nhoè.
                  4. Không có khoảng trống giữa mẫu và nhựa đúc.
                  5. Các chi tiết nhỏ nhất cần khảo sát vẫn còn nguyên, không bị vát hoặc mất mép.
                  Các mẫu đúc trong nhựa trong suốt được giữ trong giá đỡ cùng vải đánh bóng và giấy mài theo cấp hạt
                  Mặt cắt không phẳng sẽ làm sai mọi phép đo chiều dày phía sau.

                  8. Câu hỏi thường gặp

                  Có thể dùng máy cắt kim loại thông thường để cắt mẫu không?

                  Không nên. Máy cắt thông thường sinh nhiệt và lực lớn, dễ làm biến dạng mối hàn nhỏ và lớp mạ, khiến kết quả đo không còn đáng tin.

                  Mẫu nhựa hoặc vật liệu mềm có làm mặt cắt được không?

                  Được, nhưng nên dùng đúc nguội và cấp hạt mài mịn hơn. Vật liệu mềm dễ bị vát mép, nên cần giảm lực và rút ngắn thời gian mỗi bước.

                  Đánh bóng bằng tay có cho kết quả đủ tốt không?

                  Với mục đích sàng lọc thì có thể. Với mục đích đo chiều dày hoặc phân tích lớp liên kim, nên dùng thiết bị có kiểm soát lực và tốc độ để giảm sai số giữa các lần đo.

                  Bao lâu thì mẫu bị oxy hoá và cần chuẩn bị lại?

                  Phụ thuộc vật liệu và điều kiện bảo quản. Với mẫu đồng hoặc mẫu có lớp phủ mỏng, nên đo trong thời gian ngắn sau khi đánh bóng và bảo quản trong hộp kín có hút ẩm.

                  Có cách nào giảm sự khác biệt giữa hai kỹ thuật viên không?

                  Có: chuẩn hoá quy trình theo từng bước với thông số cố định, dùng cùng loại vật tư, và định kỳ cho hai người chuẩn bị mẫu song song từ cùng một chi tiết để so sánh.

                  9. Kết luận

                  Chất lượng ảnh mặt cắt được quyết định ở bốn bước chuẩn bị mẫu, không phải ở kính hiển vi. Mỗi bước đều có một dạng lỗi đặc trưng, và mỗi dạng lỗi đều để lại dấu hiệu nhận biết được trên ảnh.

                  Bốn việc nên làm: kiểm soát nhiệt và dung dịch làm mát ở bước cắt; chọn đúc nóng hay đúc nguội theo độ nhạy nhiệt của mẫu; hạ cấp hạt mài theo đúng trình tự; và giữ một mẫu chưa ăn mòn làm đối chứng.

                  Nguồn tham khảo

                  • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning, các bước chuẩn bị mẫu.
                  • ASTM E3 — Hướng dẫn chuẩn bị mẫu kim tương.
                  • ASTM E407 — Ăn mòn hiện tổ chức kim loại và hợp kim.
                  • IPC-A-600 và IPC-6012 — Tiêu chí và yêu cầu kỹ thuật liên quan đến mặt cắt bo mạch.

                  Bài viết liên quan


                  Trao đổi thêm


                    Miễn trừ trách nhiệm

                    Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

                    Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
                    Chọn vị trí cắt và gửi mẫu cross section: sai một bước là mất cả bộ dữ liệu

                    0
                    Bàn kiểm tra với tấm bo mạch lớn được dán các dải băng màu đánh dấu vị trí cắt và máy cắt mẫu bên cạnh — ảnh bìa bài chọn vị trí cắt cross section

                    Một bộ mẫu cross section chỉ có giá trị khi vị trí cắt trả lời đúng câu hỏi đang cần. Cắt sai vị trí, dù ảnh rất nét và số đo rất chính xác, vẫn không kết luận được gì — và mẫu đã bị phá hủy thì không thể làm lại.

                    Bài viết này hướng dẫn cách xác định vị trí cắt theo mục tiêu phân tích, cách lấy mẫu theo lô, cách đánh dấu và định hướng mẫu, cùng những thông tin bắt buộc phải gửi kèm.
                    1. Câu hỏi quyết định vị trí cắt
                    Trình tự đúng luôn là: xác định câu hỏi trước, chọn vị trí cắt sau. Làm ngược lại — cắt trước rồi mới nghĩ xem cần hỏi gì — là nguyên nhân phổ biến nhất khiến phải lấy mẫu lần hai.

                    Câu hỏi cần trả lời Vị trí cắt Chỉ tiêu trọng tâm
                    Chiều dày mạ trong lỗ có đạt? Lỗ ở nhiều vị trí khác nhau trên panel Chiều dày mạ tại thành lỗ
                    Mối hàn có liên kết thật không? Dọc qua chính mối hàn cần kiểm tra Góc thấm ướt, độ ngấm, lớp liên kim
                    BGA có void lớn không? Qua hàng bi ở vị trí trung tâm và vị trí mép Kích thước và phân bố void
                    Bo mạch có bị lệch lớp? Vùng mép panel và vùng giữa panel Số lớp, độ lệch, chiều dày điện môi
                    Lỗ khoan có bị nứt thành lỗ? Đúng lỗ có điện trở tăng, kèm lỗ đối chứng Tính liên tục của lớp mạ
                    Đầu cosse có nén đủ? Dọc theo thân đầu cosse, giữ nguyên vùng ép Độ nén, khoảng trống, tia dây đứt
                    Tấm bo mạch với các dải đánh dấu màu trên bề mặt thể hiện vị trí cắt
                    Vị trí cắt phải gắn với câu hỏi cụ thể: chiều dày mạ, void mối hàn hay lệch lớp.

                    2. Bốn nguyên tắc chọn vị trí cắt

                    1. Đại diện: với câu hỏi về năng lực lô, lấy mẫu ở nhiều vị trí khác nhau (mép, giữa, vùng mật độ cao) thay vì nhiều mẫu ở cùng một chỗ.
                    2. Có đối chứng: luôn lấy thêm một mẫu đạt để so sánh. Ảnh đối chứng giúp phân biệt bất thường thật với đặc điểm bình thường của mẫu.
                    3. Đúng hướng: mặt phẳng cắt phải vuông góc với trục cần khảo sát. Cắt xiên sẽ làm mọi chiều dày đo được đều lớn hơn thực tế.
                    4. Giữ mẫu dự phòng: với mẫu quan trọng, giữ lại một phần nguyên vẹn của cùng chi tiết để có thể cắt lại nếu lần đầu thất bại.

                    3. Lấy mẫu theo lô: ba cách phổ biến

                    Cách lấy mẫu Cách làm Ưu điểm Hạn chế
                    Coupon thiết kế sẵn trên panel Dùng vùng coupon gắn kèm panel mà nhà thiết kế đã dành riêng Không ảnh hưởng sản phẩm; vị trí cố định nên so sánh được giữa các lô Không phải thiết kế nào cũng có coupon
                    Mẫu từ vùng cạnh panel Cắt phần diện tích không mang chức năng ở rìa panel Tận dụng phần bỏ đi, ít tốn kém Cần kiểm tra điều kiện biên có giống vùng giữa hay không
                    Mẫu từ sản phẩm thật Cắt trực tiếp sản phẩm hoặc bảng mạch đã lắp ráp Phản ánh đúng điều kiện sản xuất Mất sản phẩm; cần lý do chính đáng

                    Khuyến nghị thực tế: dùng coupon cho việc theo dõi định kỳ, dùng sản phẩm thật khi phân tích sự cố — vì lúc đó câu hỏi không còn là “quá trình có ổn định không” mà là “chuyện gì đã xảy ra với sản phẩm này”.

                    Khay chứa nhiều mẫu coupon bo mạch giống nhau đã chuẩn bị để cắt
                    Mẫu coupon ở cùng vị trí giữa các lô cho phép so sánh dữ liệu theo thời gian.

                    4. Đánh dấu và định hướng mẫu

                    Việc cần làm Cách làm Vì sao quan trọng
                    Đánh dấu mặt phẳng cắt Dùng băng dính màu hoặc bút dầu vẽ đường cắt ở ngoài mẫu Tránh nhầm hướng khi mẫu đã rời khỏi xưởng
                    Ghi hướng mũi tên Vẽ mũi tên chỉ từ mép nào, đi vào phía nào Mặt cắt phải giữ đúng chiều để so sánh với bản vẽ
                    Ghi mã nhận diện Mã lô, mã board, ngày, ký hiệu vị trí Không có mã thì bộ dữ liệu mất khả năng truy xuất
                    Không viết lên vùng cần soi Chỉ viết ở mặt đối diện hoặc ngoài vùng khảo sát Mực và keo bút có thể ăn vào bề mặt cần phân tích

                    5. Đóng gói và vận chuyển

                    Với mẫu đã lắp ráp, hai rủi ro chính là va đập và ẩm:

                    • Bọc riêng từng mẫu trong túi chống tĩnh điện hoặc túi nhựa kín, kèm một phiếu mã trong túi.
                    • Cố định mẫu để phần cần phân tích không tiếp xúc với vật liệu khác.
                    • Với khu vực cần khảo sát có mối hàn nhỏ, nên cố định bằng giá đỡ thay vì để mẫu tựa vào nhau.
                    • Thêm gói hút ẩm khi vận chuyển xa hoặc trong mùa mưa.

                    Nếu mẫu là bo mạch đã qua thử ăn mòn hoặc độ ẩm, cần nói rõ tình trạng này trong phiếu gửi: kết quả ăn mòn trên mặt cắt phụ thuộc rất nhiều vào cách bảo quản mẫu sau thử.

                    Máy cắt mẫu chính xác có bo mạch được kẹp chặt và vòi tưới dung dịch làm mát phía trên lưỡi cắt
                    Kẹp sai hướng hoặc lệch mặt phẳng cắt làm mẫu mất giá trị và phải lấy lại.

                    6. Thông tin bắt buộc gửi kèm

                    1. Câu hỏi cụ thể cần trả lời.
                    2. Mã lô, mã sản phẩm và ngày sản xuất.
                    3. Vị trí đã cắt và hướng cắt mong muốn.
                    4. Tiêu chuẩn và lớp sản phẩm áp dụng để đánh giá.
                    5. Yêu cầu thiết kế liên quan (chiều dày mạ mong muốn, đường kính lỗ, số lớp).
                    6. Lịch sử của mẫu: đã qua thử nghiệm nào, có bất thường gì đã biết.
                    7. Mẫu đối chứng (nếu có).
                    8. Thông tin liên hệ kỹ thuật để trao đổi khi cần làm rõ.

                    7. Câu hỏi thường gặp

                    Có thể gửi cả panel thay vì mẫu cắt sẵn không?

                    Có, và với nhiều trường hợp đây là cách tốt hơn: phòng thử sẽ chọn vị trí cắt theo đúng câu hỏi. Điều kiện là phải ghi rõ yêu cầu và cho biết phần nào không được cắt.

                    Mẫu bị vỡ dọc theo đường cắt thì có dùng được không?

                    Thường không, vì mép vỡ làm sai lớp cần đo và tạo khuyết tật giả. Cần giữ mẫu nguyên vẹn đến khi cắt bằng thiết bị chuyên dụng có làm mát.

                    Nên cắt bao nhiêu vị trí cho một lần kiểm tra định kỳ?

                    Tối thiểu nên có ba vị trí khác nhau đại diện cho các vùng rủi ro khác nhau trên panel, thay vì ba mẫu liền kề nhau.

                    Mẫu đã qua thử sốc nhiệt có cần gửi kèm mẫu chưa thử?

                    Nên có. Cặp mẫu “đã thử – chưa thử” là cách duy nhất phân biệt lỗi có từ trước với lỗi phát sinh trong quá trình thử.

                    Có nên chụp ảnh mẫu trước khi gửi?

                    Nên, nhất là với mẫu có bất thường nhìn thấy được. Ảnh trước khi gửi giúp đối chiếu và tránh tranh luận về tình trạng mẫu tại thời điểm giao nhận.

                    8. Kết luận

                    Chọn vị trí cắt là bước rẻ nhất nhưng có ảnh hưởng lớn nhất trong toàn bộ quy trình cross section. Câu hỏi quyết định vị trí, vị trí quyết định chỉ tiêu đo, và chỉ tiêu đo quyết định giá trị của kết luận.

                    Bốn việc nên làm: luôn có mẫu đối chứng; lấy mẫu ở nhiều vị trí khác nhau khi đánh giá năng lực lô; đánh dấu hướng cắt rõ ràng; và gửi kèm câu hỏi cụ thể cùng thông tin truy xuất đầy đủ.

                    Nguồn tham khảo

                    • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning, phần chọn vị trí và chuẩn bị mẫu.
                    • IPC-A-600 và IPC-6012 — Tiêu chí chấp nhận và yêu cầu kỹ thuật bo mạch in.
                    • IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử.
                    • Hướng dẫn lấy mẫu và truy xuất mẫu trong hệ thống quản lý chất lượng phòng thử.

                    Bài viết liên quan


                    Trao đổi thêm


                      Miễn trừ trách nhiệm

                      Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

                      Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.