Home Blog Page 7

Bộ tiêu chuẩn chi phối cross section: IPC-A-600, IPC-6012, IPC-TM-650 2.1.1, J-STD-001 và IPC-A-610

0
Kệ tài liệu với nhiều bìa hồ sơ dày xếp thành hàng bên cạnh kính hiển vi kim tương, gáy bìa trơn — ảnh bìa bài bộ tiêu chuẩn cross section

Cross section không có một tiêu chuẩn duy nhất. Nó nằm ở giao điểm của ba nhóm tài liệu khác nhau: nhóm quy định phương pháp thử, nhóm quy định yêu cầu kỹ thuật của bo mạch, và nhóm quy định tiêu chí chấp nhận mối hàn. Trích dẫn sai nhóm là lỗi phổ biến nhất trong báo cáo mặt cắt.

Bài viết này phân loại các tiêu chuẩn theo đối tượng đánh giá, chỉ ra cái nào quy định cái gì, cách viện dẫn cho đúng trong báo cáo và bốn sai lầm thường gặp.

1. Vì sao có nhiều tiêu chuẩn cùng lúc?

Trong một tấm bo mạch đã lắp ráp có ít nhất ba đối tượng khác nhau, và mỗi đối tượng có bộ tiêu chuẩn riêng:

  1. Bo mạch trần (bare board): do nhà sản xuất bo mạch chịu trách nhiệm.
  2. Mối hàn và quá trình lắp ráp: do nhà máy lắp ráp chịu trách nhiệm.
  3. Phương pháp thử: quy định cách cắt, mài, đánh bóng và đo — không quy định ngưỡng chấp nhận.

Vì vậy, một báo cáo mặt cắt đúng chuẩn thường phải viện dẫn đồng thời: một tiêu chuẩn về phương pháp thử, một tiêu chuẩn về yêu cầu kỹ thuật, và một tiêu chuẩn về tiêu chí chấp nhận.

2. Bảng phân loại tiêu chuẩn thường dùng

Tiêu chuẩn Đối tượng Quy định điều gì Tính chất
IPC-TM-650 Phương pháp 2.1.1 Phương pháp thử Quy trình chuẩn bị mẫu mặt cắt cho bo mạch in Hướng dẫn kỹ thuật
IPC-A-600 Bo mạch trần Tiêu chí chấp nhận quan sát được, bao gồm cả trên mặt cắt Tiêu chí chấp nhận
IPC-6012 Bo mạch cứng Yêu cầu tính năng và kỹ thuật: chiều dày mạ, annular ring, tính liên tục của mạ Yêu cầu kỹ thuật
IPC-6013 Bo mạch mềm Yêu cầu kỹ thuật cho bo mạch mềm và mềm–cứng Yêu cầu kỹ thuật
IPC-6016 Bo mạch HDI Yêu cầu cho bo mạch mật độ cao có microvia Yêu cầu kỹ thuật
J-STD-001 Quá trình lắp ráp Yêu cầu vật liệu và quá trình hàn Yêu cầu quá trình
IPC-A-610 Bo mạch đã lắp ráp Tiêu chí chấp nhận mối hàn theo từng lớp sản phẩm Tiêu chí chấp nhận
IPC-7095 BGA Thiết kế, lắp ráp và đánh giá void cho BGA Hướng dẫn chuyên biệt

Điểm cần nhớ: IPC-TM-650 2.1.1 quy định cách làm, còn IPC-A-600, IPC-6012 và IPC-A-610 quy định thế nào là đạt. Trộn hai nhóm này là nguyên nhân phổ biến khiến báo cáo bị chất vấn.
Bìa hồ sơ mở với các trang trắng bên cạnh mẫu bo mạch đúc trong nhựa trong suốt
Tiêu chuẩn cho biết ngưỡng chấp nhận; kết luận vẫn phải dựa trên phép đo thực tế.

3. Ba loại ngưỡng khác nhau cần phân biệt

Loại ngưỡng Ai đặt Ví dụ nội dung Khi nào thay đổi
Ngưỡng thiết kế Khách hàng hoặc nhà thiết kế Chiều dày mạ mong muốn, đường kính lỗ, số lớp Theo từng dự án
Ngưỡng tiêu chuẩn Tiêu chuẩn ngành Điều kiện tối thiểu để sản phẩm được coi là đạt Theo phiên bản tiêu chuẩn
Ngưỡng nội bộ Nhà máy Mức kiểm soát chặt hơn tiêu chuẩn để tạo vùng an toàn Theo dữ liệu quá trình

Cách làm thực tế: lấy ngưỡng tiêu chuẩn làm mức tối thiểu, đặt ngưỡng nội bộ chặt hơn một khoảng phù hợp với năng lực quá trình, và ghi rõ trong hồ sơ cả hai ngưỡng.

4. Lớp sản phẩm trong IPC-A-610 và ảnh hưởng tới tiêu chí

IPC-A-610 phân sản phẩm thành các lớp theo mức độ yêu cầu độ tin cậy, từ hàng tiêu dùng phổ thông tới sản phẩm đòi hỏi độ tin cậy cao liên tục. Tiêu chí chấp nhận trên mặt cắt vì vậy không giống nhau giữa các lớp: một số đặc điểm được chấp nhận ở lớp thấp nhưng không được chấp nhận ở lớp cao.

Hệ quả thực tế: phải nói rõ sản phẩm thuộc lớp nào trước khi tranh luận đạt hay không đạt. Cùng một ảnh mặt cắt, hai lớp khác nhau có thể cho hai kết luận khác nhau — và cả hai đều đúng.
Ảnh qua thị kính kính hiển vi với thang đo trên mặt cắt bo mạch
Mọi con số trong báo cáo phải gắn với thang đo hiển vi đã được hiệu chuẩn.

5. Cách viện dẫn tiêu chuẩn trong báo cáo

Một cách viện dẫn đủ chặt cần có bốn thành phần:

  1. Số hiệu và tên tiêu chuẩn ở dạng đầy đủ.
  2. Phiên bản và năm ban hành — đây là phần hay bị bỏ sót nhất.
  3. Phần, mục hoặc bảng cụ thể đã áp dụng để đánh giá.
  4. Lớp sản phẩm đối với các tiêu chuẩn phân lớp.

Với những dự án có yêu cầu riêng của khách hàng, nên ghi thêm thứ tự ưu tiên áp dụng: yêu cầu khách hàng trước, tiêu chuẩn ngành sau, hoặc ngược lại — tùy theo thỏa thuận trong hợp đồng.
Bàn thí nghiệm với các bìa hồ sơ đóng, kính lúp và mẫu đúc xếp gọn gàng
Trích dẫn sai phiên bản tiêu chuẩn là lỗi phổ biến và dễ tránh nhất.

6. Bốn sai lầm khi trích dẫn tiêu chuẩn

Sai lầm Hệ quả Cách tránh
Dùng tiêu chuẩn phương pháp thử để kết luận đạt/không đạt Báo cáo không có căn cứ tiêu chí Tách rõ nhóm “cách làm” và nhóm “tiêu chí”
Không ghi phiên bản tiêu chuẩn Không thể tái lập kết luận, dễ tranh chấp Ghi số hiệu kèm năm ban hành
Áp tiêu chí của bo mạch trần cho bo mạch đã lắp ráp Kết luận sai đối tượng Xác định rõ đối tượng trước khi chọn tiêu chuẩn
Bỏ qua lớp sản phẩm Tranh luận vô tận vì hai bên dùng hai mức khác nhau Chốt lớp sản phẩm ngay từ đầu dự án

7. Câu hỏi thường gặp

Có bắt buộc phải theo IPC không?

Không bắt buộc về mặt pháp lý, nhưng trong thực tế đây là bộ tiêu chuẩn được thị trường công nhận. Nếu khách hàng có tiêu chuẩn riêng, tiêu chuẩn đó thường được ưu tiên áp dụng.

Nếu khách hàng không nêu lớp sản phẩm thì làm thế nào?

Hỏi lại bằng văn bản. Cách này vừa tránh tranh chấp sau này, vừa buộc khách hàng xác nhận mức yêu cầu thực tế.

Tiêu chuẩn nào áp dụng cho đầu cosse và dây cáp?

Nhóm này thuộc tiêu chuẩn về đầu nối và mối nối điện, không thuộc bộ tiêu chuẩn bo mạch in. Cần chọn đúng nhóm tiêu chuẩn theo đối tượng.

Báo cáo có cần nêu cả tiêu chuẩn lấy mẫu không?

Nên nêu. Tiêu chí chấp nhận chỉ có nghĩa khi đi kèm cách lấy mẫu và số lượng mẫu đã đánh giá.

Có được áp tiêu chí nội bộ chặt hơn tiêu chuẩn không?

Được, và nhiều nhà máy làm như vậy để tạo vùng an toàn. Điều cần làm là ghi rõ trong hồ sơ đâu là ngưỡng nội bộ và đâu là ngưỡng tiêu chuẩn.

8. Kết luận

Bộ tiêu chuẩn cho cross section chia thành ba nhóm rõ ràng: phương pháp thử (IPC-TM-650 2.1.1), yêu cầu kỹ thuật của bo mạch (IPC-6012, IPC-6013, IPC-6016) và tiêu chí chấp nhận (IPC-A-600, IPC-A-610, cùng J-STD-001 cho quá trình hàn). Với BGA, IPC-7095 là tài liệu chuyên biệt cần tham chiếu riêng.

Ba việc nên làm: tách rõ hai nhóm “cách làm” và “tiêu chí” trong mọi báo cáo; luôn ghi số hiệu kèm năm ban hành; và chốt lớp sản phẩm với khách hàng trước khi đánh giá.

Nguồn tham khảo

  • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
  • IPC-A-600 — Tiêu chí chấp nhận của bo mạch in.
  • IPC-6012 — Yêu cầu kỹ thuật và tính năng cho bo mạch in cứng; IPC-6013 cho bo mạch mềm; IPC-6016 cho bo mạch mật độ cao.
  • J-STD-001 — Yêu cầu đối với mối hàn điện và lắp ráp điện tử.
  • IPC-A-610 — Tiêu chí chấp nhận của lắp ráp điện tử; IPC-7095 — Thiết kế và lắp ráp BGA.

Bài viết liên quan


Trao đổi thêm


    Miễn trừ trách nhiệm

    Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

    Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
    7 tình huống nhà máy buộc phải làm cross section

    0
    Góc kiểm tra chất lượng trong nhà máy với chồng bo mạch, khay linh kiện, đèn lúp và máy cắt mẫu trên bàn — ảnh bìa bài 7 tình huống buộc phải làm cross section

    Trong phần lớn nhà máy, cross section không nằm trong kế hoạch kiểm tra định kỳ. Nó xuất hiện khi đã có sự việc: hàng bị trả về, khách hàng khiếu nại, lô hàng không qua được thử nghiệm độ tin cậy. Việc gọi mặt cắt ở giai đoạn đó vừa đắt, vừa muộn.

    Bài viết này liệt kê bảy tình huống mà gần như chắc chắn phải làm cross section, dấu hiệu nhận biết sớm của từng tình huống, và cách chuyển từ chữa cháy sang kiểm soát.

    1. Vì sao mặt cắt thường xuất hiện muộn?

    Ba lý do phổ biến:

    • Là phương pháp phá hủy: phải hy sinh mẫu, nên chỉ được dùng khi đã có lý do chính đáng.
    • Không nhìn thấy lợi ích ngay: kết quả của một mẫu đạt không tạo ra giá trị rõ ràng như một lô hàng bị chặn.
    • Thiếu câu hỏi cụ thể: gửi mẫu mà không nói rõ cần trả lời điều gì thì phòng thử chỉ có thể trả về ảnh, không trả về kết luận.

    Kết quả: khi sự việc xảy ra, thời gian và chi phí tăng lên, đồng thời áp lực từ khách hàng làm giảm khả năng phân tích bình tĩnh.

    2. Bảy tình huống buộc phải làm cross section

    Tình huống 1: Khách hàng khiếu nại mối hàn nứt sau khi lắp ráp

    Câu hỏi cần trả lời: vết nứt nằm ở lớp liên kim, trong thân mối hàn, hay tại mặt phân cách giữa chân linh kiện và thiếc?

    Cắt ở đâu: cắt dọc qua chính mối hàn bị khiếu nại, kèm một mối hàn lân cận còn nguyên để so sánh.

    Kết luận có thể nhận được: phân biệt lỗi do quá trình hàn (nhiệt độ, thời gian giữ nhiệt) với lỗi do ứng suất cơ học sau hàn.

    Tình huống 2: Lô bo mạch đầu tiên từ nhà cung cấp mới

    Câu hỏi cần trả lời: chiều dày mạ trong lỗ, độ đồng tâm lỗ và chất lượng lớp phủ bề mặt có đúng yêu cầu đặt hàng?

    Cắt ở đâu: chọn nhiều lỗ ở các vị trí khác nhau trên panel (gần mép, giữa panel, lỗ nhỏ nhất) thay vì nhiều lỗ cạnh nhau.

    Kết luận có thể nhận được: phát hiện sai khác giữa chứng từ nhà cung cấp và sản phẩm thực tế trước khi lắp ráp hàng loạt.

    Tình huống 3: Mối hàn nứt sau thử sốc nhiệt hoặc chu trình nhiệt

    Câu hỏi cần trả lời: vết nứt hình thành ở đâu và theo cơ chế nào — giòn lớp liên kim, khác biệt hệ số giãn nở, hay lỗi ban đầu đã có từ trước?

    Cắt ở đâu: cắt đúng mẫu đã thử, đồng thời cắt một mẫu cùng lô chưa qua thử để so sánh.

    Kết luận có thể nhận được: xác định lỗi là do thiết kế, vật liệu hay quá trình hàn.

    Tình huống 4: Bo mạch nhiều lớp nghi bị lệch lớp hoặc sai số lớp

    Câu hỏi cần trả lời: số lớp thực tế, độ lệch giữa các lớp, chiều dày lớp điện môi có nằm trong dung sai thiết kế?

    Cắt ở đâu: cắt ở vùng mép panel và vùng giữa panel để so sánh mức lệch.

    Kết luận có thể nhận được: chứng minh bo mạch làm khác thiết kế, làm căn cứ đối chiếu với nhà cung cấp.

    Tình huống 5: Điện trở lỗ khoan tăng bất thường

    Câu hỏi cần trả lời: thành lỗ mạ mỏng, có vết nứt hoặc tách lớp giữa mạ và thành lỗ?

    Cắt ở đâu: cắt đúng lỗ có điện trở tăng, đồng thời cắt lỗ đối chứng.

    Kết luận có thể nhận được: xác định lỗi mạ, lỗi khoan hay lỗi do quá trình lắp ráp gây ra.

    Tình huống 6: Đầu cosse hoặc mối nối dây bị tuột, điện trở tiếp xúc tăng

    Câu hỏi cần trả lời: dây dẫn có được nén đủ chặt trong thân đầu cosse, có tia dây đứt, có khoảng trống bất thường?

    Cắt ở đâu: cắt dọc thân đầu cosse, giữ nguyên phần dây đã ép.

    Kết luận có thể nhận được: phân biệt lỗi khuôn ép, lỗi kích cỡ đầu cosse với lỗi thao tác của công nhân.

    Tình huống 7: Sản phẩm hỏng sau thử ăn mòn hoặc độ ẩm

    Câu hỏi cần trả lời: đường ăn mòn bắt đầu từ đâu và lan theo hướng nào trong cấu trúc?

    Cắt ở đâu: cắt dọc theo hướng nghi ngờ có đường ăn mòn, thường là vùng gần mép hoặc gần lỗ.

    Kết luận có thể nhận được: xác định nguyên nhân là vật liệu, lớp phủ bảo vệ hay điều kiện thử.

    Vùng mối hàn nứt trên bo mạch được xem dưới đèn lúp trên bàn kiểm tra
    Phần lớn sự việc bắt đầu từ một chi tiết nhỏ bị bỏ qua ở khâu kiểm tra thị giác.

    3. Bảng tổng hợp: dấu hiệu và vị trí cắt

    Tình huống Dấu hiệu sớm Vị trí cắt chính Chỉ tiêu trọng tâm
    Khiếu nại mối hàn nứt Tỷ lệ lỗi tăng ở một mã hàng Đúng mối hàn bị lỗi + mối hàn đối chứng Vị trí và cơ chế nứt
    Nhà cung cấp bo mạch mới Chứng từ đầy đủ nhưng thông số thưa Nhiều vị trí trên panel Chiều dày mạ, độ đồng tâm
    Nứt sau sốc nhiệt Mẫu thử không đạt ở vòng lặp cao Mẫu đã thử + mẫu đối chứng Vị trí khởi phát nứt
    Lệch lớp bo mạch Trở kháng hoặc dung sai cơ khí lệch Mép panel và giữa panel Số lớp, độ lệch lớp
    Điện trở lỗ tăng Lỗ có điện trở cao bất thường Lỗ bị lỗi + lỗ đối chứng Chiều dày và tính liên tục của mạ
    Mối nối dây tuột Điện trở tiếp xúc tăng dần Thân đầu cosse Độ nén, khoảng trống
    Hỏng sau ăn mòn Xuất hiện sản phẩm ăn mòn ở vùng mép Dọc theo hướng nghi có đường ăn mòn Vị trí khởi phát ăn mòn

    4. Bốn dấu hiệu nên cắt trước khi có sự cố

    1. Đổi nguồn cung: nhà cung cấp bo mạch, vật liệu hàn, lớp phủ hoặc nhà gia công mới.
    2. Đổi quy trình: đổi profile nhiệt, đổi thiết bị hàn, đổi tốc độ dây chuyền.
    3. Thay đổi thiết kế: thay đổi đường kính lỗ, số lớp, độ dày bo mạch, kích thước pad.
    4. Chỉ số quá trình trôi: tỷ lệ lỗi tăng nhẹ nhưng đều đặn qua nhiều lô, dù chưa vượt ngưỡng cảnh báo.

    5. Từ xử lý sự cố sang kiểm soát định kỳ

    Thời điểm Phạm vi Mục đích
    Lô đầu của nhà cung cấp mới Nhiều vị trí trên panel Xác nhận năng lực thực tế của nhà cung cấp
    Khi đổi vật liệu, quy trình, thiết kế Theo hạng mục thay đổi Xác nhận thay đổi không gây lỗi cấu trúc
    Định kỳ theo kế hoạch Tối thiểu một panel đại diện Theo dõi xu hướng ổn định hay trôi
    Khi có sự cố Đúng vị trí và đúng đối tượng liên quan Phân tích nguyên nhân gốc

    Chi phí của chương trình định kỳ thường thấp hơn nhiều so với chi phí một lần thu hồi hàng, vì bản chất của nó là phát hiện sớm xu hướng trôi.

    Chồng bo mạch trần bên cạnh máy cắt mẫu có mẫu đang được kẹp
    Cắt kiểm tra lô đầu của nhà cung cấp mới rẻ hơn nhiều so với xử lý hàng đã lắp ráp.
    Mẫu đúc trong khuôn nhựa trong suốt và kính hiển vi quang học trên bàn thí nghiệm
    Chuyển từ xử lý sự cố sang kiểm soát định kỳ là cách giảm chi phí về dài hạn.

    6. Câu hỏi thường gặp

    Nhà máy nhỏ có cần chương trình cross section không?

    Không cần đầu tư thiết bị. Có thể thuê ngoài theo lô đầu và theo lịch định kỳ 3–6 tháng, kèm quy định rõ tiêu chí chấp nhận.

    Nếu chỉ có ngân sách cho một lần cắt, nên chọn thời điểm nào?

    Chọn lô đầu của nhà cung cấp bo mạch mới hoặc khi có thay đổi lớn về vật liệu và quy trình, vì đây là những thời điểm rủi ro cao nhất.

    Cross section có giúp giảm khiếu nại khách hàng không?

    Có, theo hai cách: phát hiện sớm vấn đề trước khi giao hàng, và có bằng chứng định lượng khi cần trao đổi kỹ thuật với khách hàng.

    Có nên gộp cross section vào báo cáo chất lượng định kỳ?

    Nên. Đưa kết quả mặt cắt vào cùng bộ báo cáo với các chỉ tiêu khác giúp nhìn được tương quan giữa cấu trúc và hiệu năng.

    Cần chuẩn bị gì trước khi gửi mẫu?

    Xác định câu hỏi cần trả lời, khoanh vùng vị trí cắt, đánh dấu hướng cắt trên mẫu và gửi kèm thông tin về lô, quy trình và bất thường đã quan sát.

    7. Kết luận

    Bảy tình huống trên đều có một điểm chung: chúng liên quan đến kích thước bên trong hoặc chất lượng liên kết giữa các lớp vật liệu — nhóm câu hỏi mà chỉ cross section trả lời được.

    Ba việc nên làm: lập danh sách các thời điểm bắt buộc cắt mẫu (lô đầu, đổi cung ứng, đổi quy trình); theo dõi các dấu hiệu sớm để cắt trước khi sự việc bùng phát; và luôn gửi mẫu kèm câu hỏi cụ thể thay vì chỉ yêu cầu “kiểm tra giúp”.

    Nguồn tham khảo

    • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
    • IPC-A-600 — Tiêu chí chấp nhận của bo mạch in.
    • IPC-6012 — Yêu cầu kỹ thuật và tính năng cho bo mạch in cứng.
    • IPC-A-610 và J-STD-001 — Tiêu chí chấp nhận và yêu cầu vật liệu hàn.
    • IPC-7095 — Thiết kế và lắp ráp BGA.

    Bài viết liên quan


    Trao đổi thêm


      Miễn trừ trách nhiệm

      Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

      Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
      Cross Section khác gì X-ray, AOI và siêu âm? Khi nào buộc phải phá huỷ mẫu

      0
      Khu vực kiểm tra điện tử với tủ X-ray, kính hiển vi quang học và kính hiển vi siêu âm quét đặt trên các bàn riêng — ảnh bìa bài so sánh cross section với các phương pháp khác

      Bốn phương pháp cùng được dùng để “nhìn vào bên trong” mối hàn và bo mạch, nhưng chúng trả lời những câu hỏi khác nhau. Chọn sai phương pháp thường dẫn tới kết quả đúng nhưng không giải quyết được vấn đề đang gặp.

      Bài viết này so sánh cross section với X-ray, AOI và siêu âm quét theo từng loại câu hỏi, chỉ ra khi nào buộc phải phá hủy mẫu, và bốn sai lầm phổ biến khi chọn phương pháp.

      1. Bốn phương pháp, bốn cách “nhìn” khác nhau

      Phương pháp Cách hoạt động Phá hủy mẫu? Câu hỏi mạnh nhất
      AOI (kiểm tra quang học tự động) Camera và thuật toán đối chiếu bề mặt Không Thiếu linh kiện, lệch, cầu thiếc, sai hướng
      X-ray Tia Xuyên qua vật liệu, tạo ảnh theo mật độ Không Void, thiếu thiếc, mối hàn ẩn dưới BGA
      Siêu âm quét (SAM) Sóng âm phản hồi tại mặt phân cách vật liệu Không Tách lớp, bọt khí bên trong khối vật liệu
      Cross section Cắt, đúc, mài, đánh bóng rồi soi mặt cắt Có Chiều dày, độ ngấm, lớp liên kim, cấu trúc

      Điểm chung của ba phương pháp đầu: chúng quan sát dấu hiệu gián tiếp và không cho con số kích thước đáng tin ở quy mô hiển vi. Cross section làm ngược lại — nó chỉ ra đúng mặt phẳng đã cắt, nhưng ở mặt phẳng đó thì cho thông tin định lượng trực tiếp.

      2. Bảng chọn phương pháp theo câu hỏi

      Câu hỏi cần trả lời Phương pháp phù hợp Ghi chú
      Mối hàn có bị thiếu thiếc không? X-ray (sàng lọc), cross section (xác nhận) X-ray chỉ ra nghi vấn, mặt cắt cho kết luận
      Chiều dày mạ trong lỗ đạt yêu cầu chưa? Cross section Chỉ đo được trên mặt cắt
      Bo mạch có bị tách lớp không? Siêu âm quét, cross section Siêu âm quét được cả tấm, mặt cắt xác nhận vị trí
      Linh kiện có đúng vị trí, đúng hướng không? AOI Kiểm tra thị giác là đủ
      Void trong mối hàn BGA chiếm bao nhiêu phần trăm? X-ray (đo diện tích), cross section (kiểm tra mặt phẳng) Hai phương pháp cho hai góc nhìn khác nhau
      Lớp liên kim dày bao nhiêu micromet? Cross section (kèm phân tích nâng cao nếu cần) Không có phương pháp không phá hủy nào thay thế được
      Lỗi có xuất hiện ở bên trong hay chỉ trên bề mặt? Kết hợp AOI + X-ray trước, cross section sau Thứ tự này giúp khoanh vùng trước khi cắt
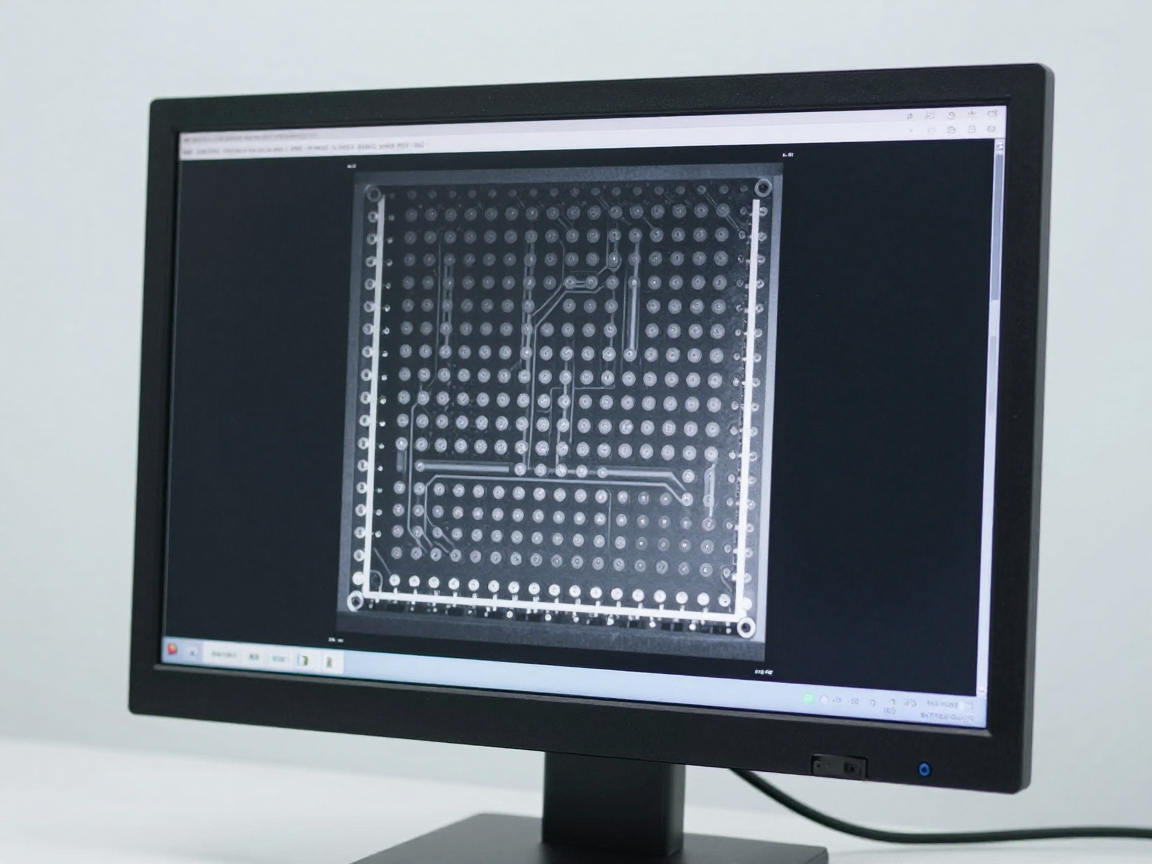
      Màn hình hiển thị ảnh X-ray thang xám của bo mạch với các hàng mối hàn tròn
      X-ray thấy được void và mối hàn ẩn, nhưng không đo được chiều dày và cấu trúc lớp liên kim.

      3. Khi nào buộc phải phá hủy mẫu?

      Có bốn nhóm trường hợp mà các phương pháp không phá hủy không thể thay thế:

      1. Cần con số về chiều dày: lớp mạ, lớp phủ, lớp liên kim, lớp điện môi. Không có phương pháp không phá hủy nào đo được các lớp này ở quy mô hiển vi với độ chính xác tương đương.
      2. Cần xác nhận tình trạng liên kết: mối hàn đã hình thành liên kết kim loại hay chỉ tiếp xúc cơ học. Đây là khác biệt mà X-ray không phân biệt được.
      3. Cần kết luận pháp lý hoặc tranh chấp chất lượng: ảnh mặt cắt có thang đo là bằng chứng định lượng, mạnh hơn ảnh X-ray khi phải giải thích với bên thứ ba.
      4. Cần phân tích nguyên nhân gốc: khi phải trả lời “vì sao”, không chỉ “có hay không”.

      Ngược lại, có ba việc mà cross section không nên làm: kiểm tra 100% sản phẩm, sàng lọc nhanh cả lô, và thay thế cho AOI hay X-ray ở khâu kiểm tra thường ngày.

      4. Bốn sai lầm khi chọn phương pháp

      Sai lầm Hậu quả Cách tránh
      Dùng X-ray để kết luận về chiều dày mạ Kết luận sai vì X-ray chỉ cho tương phản mật độ Đặt câu hỏi đo lường trước, chọn phương pháp sau
      Cắt mẫu trước khi sàng lọc bằng X-ray Tốn mẫu và chi phí, có thể cắt nhầm vị trí Sàng lọc không phá hủy trước, khoanh vùng sau
      Kết luận “không có lỗi” từ một mặt cắt Bỏ qua khuyết tật nằm ngoài mặt phẳng cắt Ghi rõ giới hạn và tăng số mẫu khi rủi ro cao
      Dùng siêu âm cho mẫu không phù hợp Nhiễu kết quả do hình học hoặc vật liệu Kiểm tra khả năng áp dụng trước khi gửi mẫu
      Kính hiển vi kiểm tra quang học đặt phía trên bo mạch trên bàn thí nghiệm
      AOI nhanh và không phá hủy, nhưng chỉ đánh giá được bề mặt hiển thị.

      5. Thứ tự hợp lý: sàng lọc trước, phá hủy sau

      1. Kiểm tra thị giác và AOI: loại bỏ các lỗi bề mặt rõ ràng, không tốn mẫu.
      2. X-ray: khoanh vùng nghi vấn — vị trí nào, loại mối hàn nào, mức độ nào.
      3. Siêu âm quét (nếu liên quan tách lớp): xác định phạm vi khuyết tật trong khối vật liệu.
      4. Cross section tại đúng vị trí đã khoanh vùng: lấy con số và kết luận cuối cùng.
      5. Phân tích nâng cao nếu cần: phân tích thành phần và cấu trúc lớp liên kim.

      Thứ tự này giúp mỗi mẫu bị phá hủy đều trả lời đúng câu hỏi, thay vì cắt tràn lan rồi mới phát hiện không đúng chỗ.

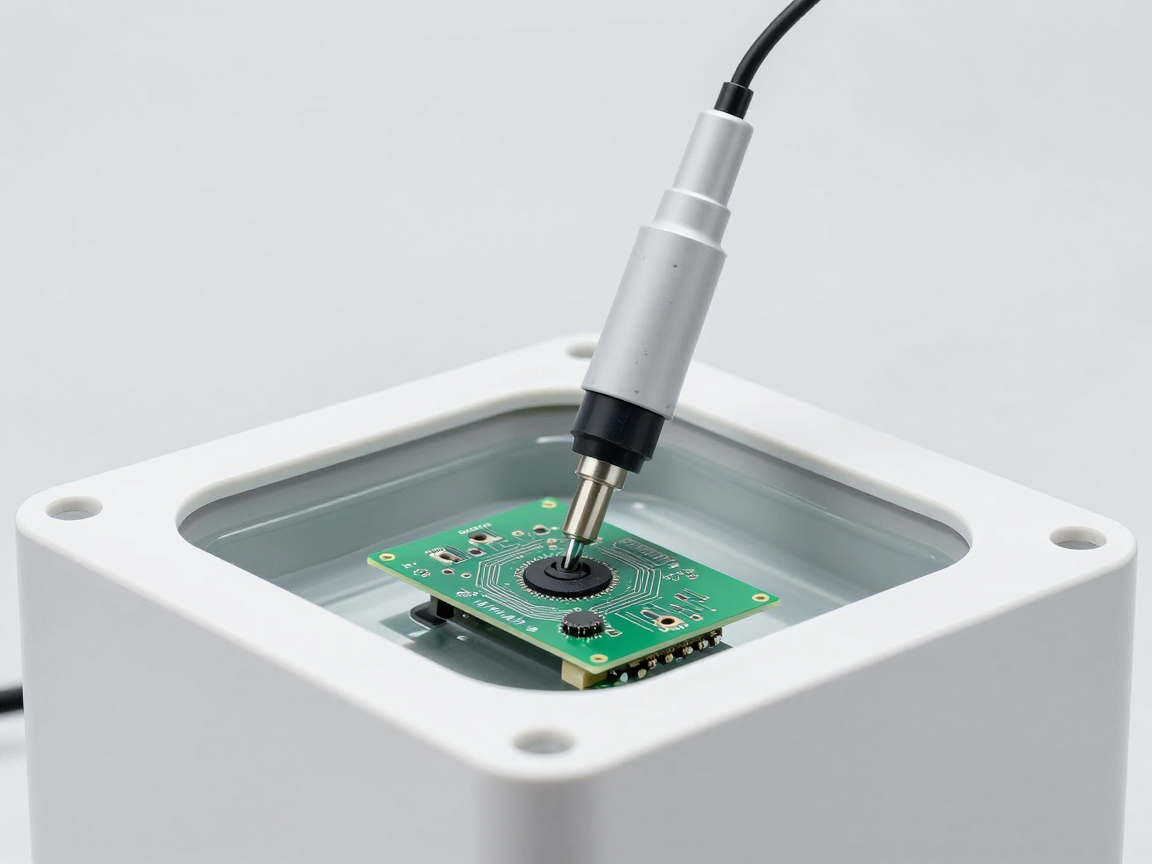
      Bồn quét siêu âm với bo mạch ngập trong nước và đầu dò phía trên
      Siêu âm mạnh ở việc phát hiện tách lớp và bọt khí, nhưng cần nền mẫu và kỹ thuật viên có kinh nghiệm.

      6. Câu hỏi thường gặp

      X-ray có thay được cross section không?

      Không, ở nhóm câu hỏi về kích thước và liên kết kim loại. X-ray mạnh ở việc phát hiện và khoanh vùng; cross section mạnh ở việc đo và kết luận cấu trúc.

      Siêu âm quét có thay được cross section không?

      Không hoàn toàn. Siêu âm quét kiểm tra được cả tấm và phát hiện tách lớp tốt, nhưng không đo được chiều dày lớp mạ hoặc đánh giá hình thái lớp liên kim.

      Vì sao không dùng CT 3D cho tất cả?

      CT 3D cho hình ảnh ba chiều và không phá hủy, nhưng chi phí và thời gian cao hơn nhiều, đồng thời độ phân giải không phải lúc nào cũng đủ cho lớp liên kim. Với các câu hỏi về chiều dày, mặt cắt vẫn là lựa chọn thực tế hơn.

      Có thể kết hợp hai phương pháp trong một báo cáo không?

      Nên làm như vậy với các trường hợp quan trọng: ảnh X-ray để chứng minh vị trí khuyết tật, ảnh mặt cắt tại đúng vị trí đó để chứng minh cấu trúc bên trong.

      Phương pháp nào nhanh nhất?

      AOI nhanh nhất ở khâu sản xuất; X-ray nhanh hơn cross section nhưng chậm hơn AOI. Cross section luôn chậm nhất vì phải qua khâu chuẩn bị mẫu.

      7. Kết luận

      Cross section, X-ray, AOI và siêu âm quét không cạnh tranh nhau mà chia nhau thị trường câu hỏi. AOI cho biết bề mặt có đúng không. X-ray cho biết bên trong có khuyết tật hay không. Siêu âm cho biết vật liệu có bị tách lớp hay không. Cross section cho biết cấu trúc bên trong đúng đến từng micromet hay không.

      Ba việc nên làm: viết câu hỏi cần trả lời trước khi chọn phương pháp; luôn sàng lọc không phá hủy trước khi cắt mẫu; và trong báo cáo, nêu rõ phương pháp nào đã dùng cho kết luận nào.

      Nguồn tham khảo

      • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning.
      • IPC-A-600 và IPC-6012 — Tiêu chí chấp nhận và yêu cầu kỹ thuật bo mạch in.
      • IPC-7095 — Thiết kế và lắp ráp BGA, phần đánh giá void.
      • IPC-A-610 và J-STD-001 — Tiêu chí chấp nhận mối hàn.
      • Tiêu chuẩn về kiểm tra siêu âm quét cho vật liệu và mối liên kết điện tử.

      Bài viết liên quan


      Trao đổi thêm


        Miễn trừ trách nhiệm

        Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

        Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
        Cross Section là gì? Vì sao phải cắt mẫu mới đánh giá được mối hàn và bo mạch?

        0
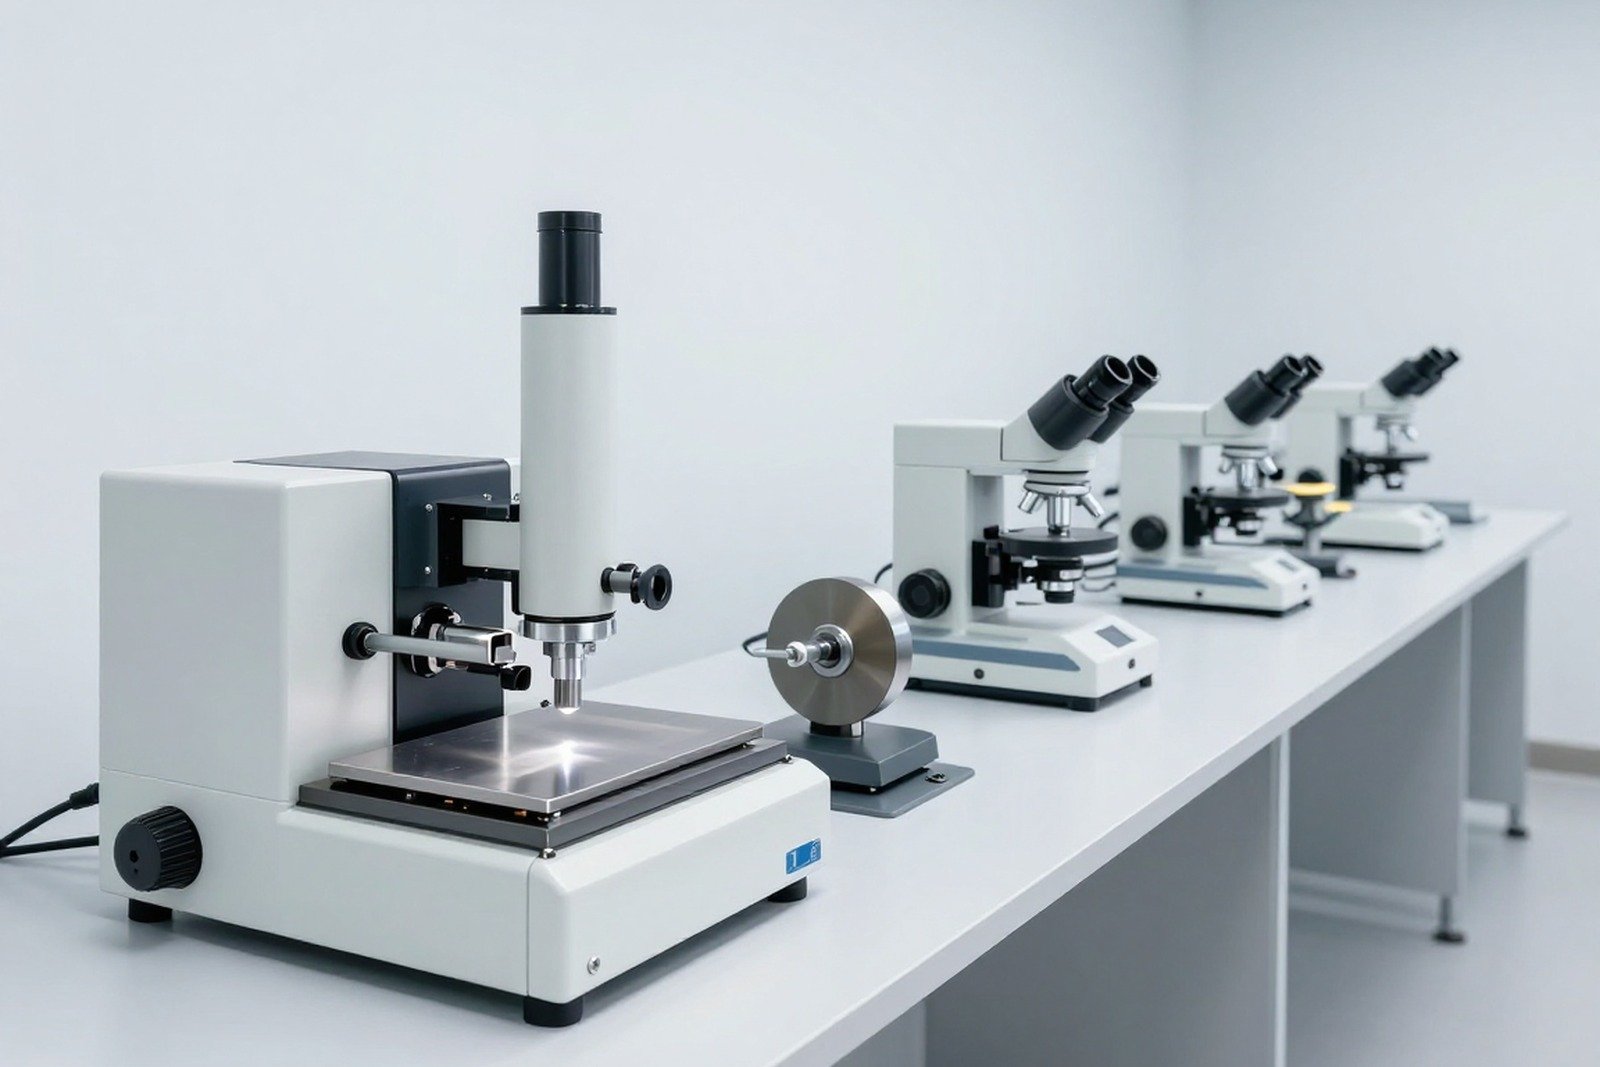
        Phòng thí nghiệm mặt cắt với máy cắt mẫu chính xác, máy đúc nóng, bàn mài đánh bóng và kính hiển vi quang học xếp thành hàng — ảnh bìa bài Cross Section là gì

        Mọi linh kiện điện tử đều có một phần cấu trúc mà không camera, không X-ray và không mắt người nhìn thấy được: chiều dày lớp mạ bên trong thành lỗ, độ ngấm của thiếc lên chân linh kiện, lớp liên kim hình thành giữa thiếc và đồng. Muốn biết những thứ đó, phải cắt mẫu ra.

        Bài viết này giải thích cross section là gì, tại sao nó là phương pháp duy nhất trả lời được một nhóm câu hỏi cụ thể, quy trình chuẩn bị mẫu gồm những bước nào, và bốn giới hạn cần biết trước khi dùng kết quả để kết luận.

        1. Cross section là gì?

        Cross section (còn gọi là mặt cắt, microsection) là phương pháp cắt một mẫu — bo mạch, mối hàn, đầu cosse, dây cáp — qua đúng vị trí cần khảo sát, đúc mẫu vào khuôn nhựa, mài và đánh bóng mặt cắt đến độ phẳng và độ bóng cần thiết, rồi quan sát dưới kính hiển vi quang học hoặc kính hiển vi điện tử.

        Nguyên tắc cốt lõi: mặt cắt tạo ra một “lát cắt” hai chiều của cấu trúc ba chiều. Mọi thứ nằm trên mặt phẳng cắt đều được nhìn thấy; mọi thứ lệch khỏi mặt phẳng đó đều bị bỏ qua. Đây vừa là sức mạnh, vừa là giới hạn lớn nhất của phương pháp.

        2. Vì sao phải cắt mẫu? Những gì bên ngoài không thể cho biết

        Câu hỏi Kiểm tra thị giác / AOI X-ray Cross section
        Chiều dày lớp mạ trong lỗ Không thấy Không đo được Đo trực tiếp
        Độ ngấm thiếc lên chân linh kiện Chỉ thấy phần lộ ra Chỉ thấy hình dạng tổng thể Thấy toàn bộ mặt cắt mối hàn
        Lớp liên kim giữa thiếc và đồng Không thấy Không thấy Thấy và đo được
        Vết nứt bên trong thành lỗ Không thấy Có thể thấy nhưng khó định lượng Thấy rõ vị trí và chiều dài
        Tách lớp giữa các lớp vật liệu Không thấy Hạn chế Thấy rõ
        Độ đồng tâm lỗ và annular ring Chỉ thấy mặt trên Không đo được chính xác Đo được

        Nói ngắn gọn: cross section trả lời các câu hỏi về kích thước bên trong và chất lượng liên kết giữa các lớp vật liệu. Đó là nhóm câu hỏi mà các phương pháp không phá hủy chỉ có thể gợi ý, không thể khẳng định.

        Mẫu bo mạch được đúc trong khuôn nhựa trong suốt trên bàn thí nghiệm
        Mẫu sau khi đúc nằm trong khối nhựa trong suốt, sẵn sàng cho bước mài và đánh bóng.

        3. Sáu chỉ tiêu chỉ đo được bằng mặt cắt

        1. Chiều dày mạ đồng trong lỗ (hole plating): quyết định khả năng dẫn điện và độ bền cơ học của lỗ khoan.
        2. Chiều dày lớp phủ bề mặt: lớp mạ hoá học hoặc mạ điện trên pad, ảnh hưởng trực tiếp tới khả năng hàn.
        3. Độ ngấm thiếc (fillet) và góc thấm ướt: cho biết mối hàn có hình thành liên kết thật hay chỉ dính bề mặt.
        4. Chiều dày lớp liên kim: quá mỏng thì liên kết yếu, quá dày thì giòn — đây là yếu tố độ tin cậy dài hạn.
        5. Void và tách lớp: xác định vị trí, kích thước và mật độ của khuyết tật bên trong.
        6. Độ lệch lớp và số lớp: kiểm tra bo mạch nhiều lớp có đúng thiết kế hay bị lệch trong quá trình ép.

        4. Quy trình chuẩn bị mẫu: năm bước quyết định chất lượng ảnh

        Bước Mục đích Lỗi thường gặp
        Cắt mẫu Tạo mặt cắt sơ bộ qua đúng vị trí cần khảo sát Chọn sai vị trí; nhiệt sinh ra làm biến dạng mẫu
        Đúc mẫu Giữ cố định mẫu và bảo vệ mép cắt Đúc không kín, nhựa chảy vào khe hở làm sai mép mẫu
        Mài thô Làm phẳng mặt cắt, đưa mẫu về đúng mặt phẳng cần soi Mài quá tay làm mất phần cần khảo sát
        Đánh bóng Loại bỏ vết xước và lớp biến dạng bề mặt Bỏ qua cấp hạt, để lại lớp biến dạng che cấu trúc
        Ăn mòn (nếu cần) Tăng tương phản giữa các pha và lớp vật liệu Ăn mòn quá mạnh làm mất chi tiết nhỏ

        Điểm cần nhấn: trong thực tế, phần lớn ảnh mặt cắt không đạt yêu cầu có nguyên nhân ở khâu chuẩn bị mẫu chứ không phải ở kính hiển vi. Một kính hiển vi bình thường với mẫu chuẩn bị tốt cho ảnh tốt hơn nhiều so với kính hiển vi cao cấp với mẫu bị xước hoặc bị vát mép.

        5. Đọc ảnh mặt cắt: bốn nhóm đặc điểm cần nhìn

        1. Chiều dày: các lớp mạ, lớp điện môi, lớp phủ — đo và so với yêu cầu thiết kế.
        2. Hình dạng mặt phân cách: mối hàn có thấm ướt đều hay không, có góc lõm, có khoảng trống giữa thiếc và chân linh kiện hay không.
        3. Khuyết tật: void, nứt, tách lớp, tạp chất, lệch lớp — ghi nhận vị trí và kích thước.
        4. Cấu trúc tinh thể: kích thước hạt, hình thái lớp liên kim, dấu hiệu quá nhiệt hoặc nguội quá nhanh.
        Mặt cắt cạnh bo mạch dưới kính hiển vi với các lớp đồng và cách điện xen kẽ
        Mặt cắt cho thấy cấu trúc thật bên trong: số lớp, chiều dày mạ, lỗ khoan và mối hàn.

        6. Khi nào phải làm cross section, khi nào không cần?

        Tình huống Có cần cross section? Lý do
        Xác nhận lô bo mạch của nhà cung cấp mới Có, ở lô đầu Đo được chiều dày mạ và chất lượng lỗ khoan
        Sàng lọc nhanh sự hiện diện của chất bị hạn chế Không Dùng phương pháp sàng lọc nguyên tố phù hợp hơn
        Mối hàn bị nứt sau thử sốc nhiệt Có Cần xác định vị trí và cơ chế nứt
        Kiểm tra 100% sản phẩm trên dây chuyền Không Phương pháp phá hủy, không dùng cho toàn bộ lô
        Khiếu nại của khách hàng về mối hàn biến dạng Có Chứng minh được cấu trúc bên trong bằng ảnh
        Đánh giá mẫu thiết kế mới trước khi sản xuất loạt Nên có Phát hiện lỗi thiết kế trước khi tốn kém

        7. Bốn giới hạn của phương pháp

        1. Phá hủy mẫu: mẫu đã cắt không thể quay lại dây chuyền. Chi phí vì vậy gồm cả giá trị mẫu.
        2. Chỉ thấy một mặt phẳng: khuyết tật nằm ngoài mặt cắt sẽ không xuất hiện trong ảnh. Kết luận “không thấy lỗi” chỉ đúng cho mặt phẳng đã cắt.
        3. Phụ thuộc người thao tác: cùng một mẫu, hai kỹ thuật viên có thể cho ảnh và số đo khác nhau nếu quy trình và định nghĩa điểm đo khác nhau.
        4. Số mẫu có hạn: không thể cắt cả lô, nên kết quả luôn là kết luận trên mẫu, cần đặt trong bối cảnh lấy mẫu.
        Bàn thí nghiệm với bàn mài đánh bóng, các tờ giấy mài và nhiều khuôn nhựa trong suốt đã đúc mẫu
        Chất lượng mặt cắt phụ thuộc chủ yếu vào khâu chuẩn bị mẫu, không phải vào kính hiển vi.

        8. Câu hỏi thường gặp

        Cross section và microsection có khác nhau không?

        Trong thực tế sử dụng, hai từ thường được dùng thay thế cho nhau. “Microsection” nhấn mạnh việc quan sát ở độ phóng đại hiển vi, còn “cross section” nhấn mạnh việc cắt qua cấu trúc. Nên thống nhất một cách gọi trong hồ sơ để tránh hiểu nhầm.

        Có thể làm cross section mà không phá mẫu không?

        Không. Bản chất của phương pháp là cắt mẫu. Tuy nhiên có thể giảm thiệt hại bằng cách chọn vị trí cắt ở vùng cho phép (ví dụ vùng coupon hoặc vùng cạnh không mang chức năng) nếu thiết kế có tính đến việc này.

        Cần bao nhiêu mẫu cho một lần đánh giá?

        Phụ thuộc mục tiêu và mức rủi ro. Với lô mới của nhà cung cấp mới, nên lấy mẫu ở nhiều vị trí khác nhau trên panel thay vì nhiều mẫu ở cùng một vị trí.

        Một mặt cắt có thể dùng để kết luận cho cả lô không?

        Chỉ khi việc lấy mẫu và số mẫu cho phép. Một mặt cắt đại diện cho một điểm; kết luận cho cả lô cần bộ mẫu và lập luận thống kê tương ứng.

        Cross section có cần thiết cho mọi loại sản phẩm không?

        Không. Với sản phẩm không có mối hàn hoặc không có cấu trúc nhiều lớp, giá trị của phương pháp sẽ thấp. Nó có giá trị nhất với bo mạch nhiều lớp, mối hàn ẩn và các liên kết kim loại.

        9. Kết luận

        Cross section là phương pháp duy nhất nhìn trực tiếp vào cấu trúc bên trong của mối hàn và bo mạch: chiều dày mạ, độ ngấm thiếc, lớp liên kim, void và tách lớp. Nó không thay thế các phương pháp không phá hủy mà bổ trợ cho chúng ở nhóm câu hỏi về kích thước và liên kết vật liệu.

        Ba việc nên làm: xác định câu hỏi cần trả lời trước khi chọn vị trí cắt; đầu tư vào khâu chuẩn bị mẫu vì đó là yếu tố quyết định chất lượng ảnh; và ghi rõ trong báo cáo rằng kết luận gắn với mặt phẳng cắt và bộ mẫu cụ thể.

        Nguồn tham khảo

        • IPC-TM-650 Phương pháp 2.1.1 — Microsectioning, quy trình chuẩn bị mẫu mặt cắt cho bo mạch in.
        • IPC-A-600 — Tiêu chí chấp nhận của bo mạch in, phần đánh giá trên mặt cắt.
        • IPC-6012 — Yêu cầu kỹ thuật và tính năng cho bo mạch in cứng.
        • IPC-A-610 và J-STD-001 — Tiêu chí chấp nhận mối hàn và yêu cầu vật liệu hàn.
        • ASTM E3 — Hướng dẫn chuẩn bị mẫu kim tương; ASTM E407 — Ăn mòn hiện tổ chức kim loại.

        Bài viết liên quan


        Trao đổi thêm


          Miễn trừ trách nhiệm

          Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

          Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
          Pin và RoHS: vì sao quy định pin của EU mới là khung áp dụng chính?

          0
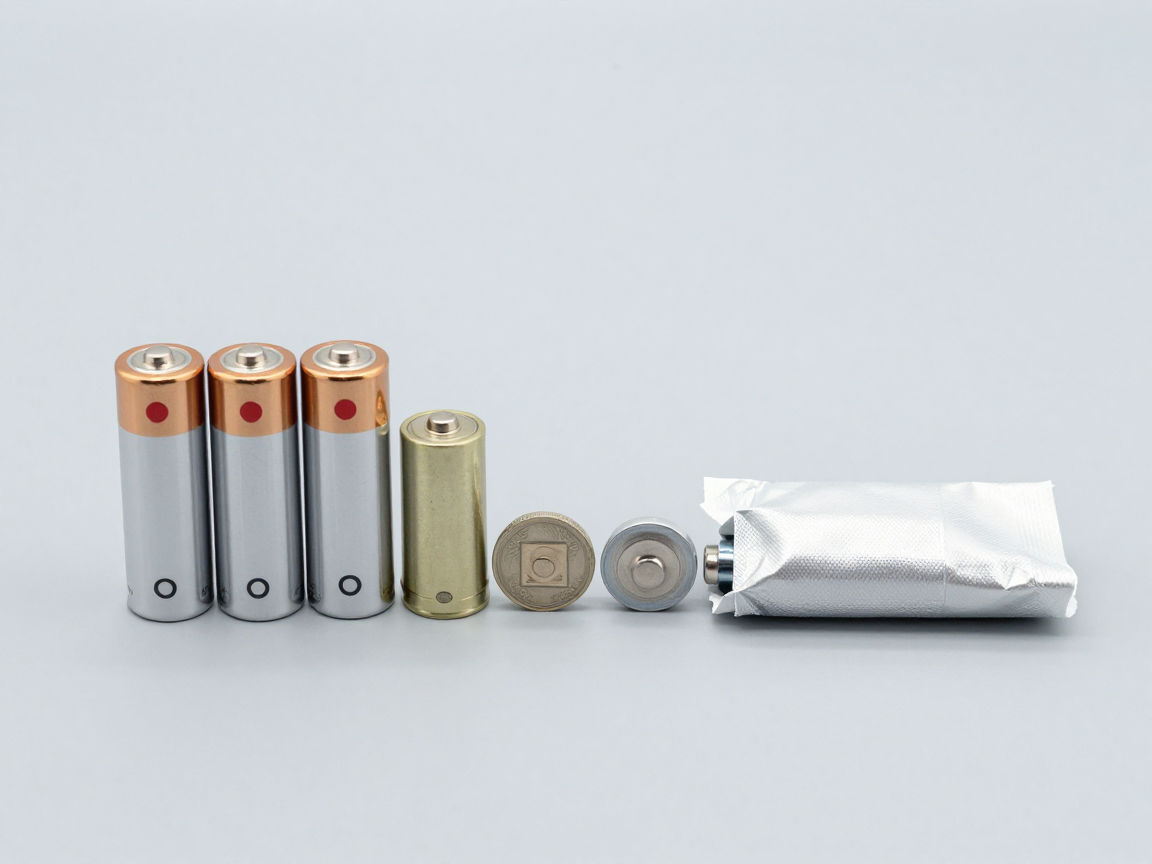
          Bàn kiểm tra pin với pin trụ, pin đồng xu, túi pin và thước kẹp trên nền xám sáng — ảnh bìa bài pin và quy định pin EU

          Pin là một trong những trường hợp dễ gây nhầm lẫn nhất khi làm hồ sơ hợp quy: cùng một viên pin vừa nằm trong thiết bị điện – điện tử, vừa là đối tượng của một bộ quy định riêng với ngưỡng chặt hơn nhiều.

          Hệ quả thực tế: một viên pin có thể đạt ngưỡng theo RoHS nhưng vẫn không đạt yêu cầu của quy định về pin — và ngược lại, một số yêu cầu về pin không hề xuất hiện trong hồ sơ RoHS.

          1. Vì sao pin có bộ quy định riêng?

          Pin có cấu tạo hoá học đặc thù, chứa kim loại nặng ở dạng hợp chất và có rủi ro cao khi thải bỏ. Châu Âu đã xây dựng một khung quy định riêng cho pin, thay thế chỉ thị cũ về pin và bao phủ toàn bộ vòng đời: từ giới hạn chất, nhãn, thông tin, hàm lượng tái chế đến trách nhiệm thu hồi và tái chế.

          Vì vậy trong hồ sơ của một thiết bị có pin, doanh nghiệp cần tách hai phần:

          • Phần thiết bị điện – điện tử: chịu khung RoHS.
          • Phần pin: chịu quy định riêng về pin, kèm nghĩa vụ nhãn, thông tin và tái chế riêng.

          2. Ngưỡng chất: điểm khác biệt lớn nhất

          Chất RoHS Quy định về pin Điểm cần lưu ý
          Thuỷ ngân Ngưỡng theo vật liệu đồng nhất Ngưỡng rất chặt tính theo khối lượng pin Pin và thiết bị có cách tính khác nhau hoàn toàn
          Cadimi Ngưỡng chặt hơn các chất khác, tính theo vật liệu đồng nhất Ngưỡng chặt hơn nữa tính theo khối lượng pin Đây là chất dễ vượt ngưỡng nhất trong thực tế
          Chì Ngưỡng tiêu chuẩn theo vật liệu đồng nhất Có ngưỡng riêng theo khối lượng pin, áp dụng theo mốc thời gian xác định Cần kiểm tra mốc áp dụng cho loại pin cụ thể
          10 chất còn lại trong danh sách RoHS Bị hạn chế Không thuộc phạm vi giới hạn chất của quy định pin Vẫn phải kiểm soát theo RoHS nếu là phần của thiết bị

          Điểm mấu chốt: cách tính ngưỡng khác nhau. RoHS tính theo vật liệu đồng nhất; quy định về pin tính theo khối lượng của pin. Vì vậy doanh nghiệp không thể suy ra kết quả của bộ này từ kết quả của bộ kia.

          Pin và thiết bị điện tử được đối chiếu theo hai khung quy định khác nhau
          Pin và phần thiết bị chịu hai khung quy định với cách tính ngưỡng khác nhau.

          3. Những yêu cầu khác của quy định về pin

          Nhóm yêu cầu Nội dung Ảnh hưởng tới doanh nghiệp thiết bị
          Nhãn và ký hiệu Ký hiệu thu gom riêng, thông tin dung lượng và thành phần theo quy định Phải in trên pin hoặc trên bao bì theo yêu cầu cụ thể
          Thông tin số Thông tin sản phẩm gắn với mã hoặc phương tiện tra cứu Cần dữ liệu pin và dữ liệu thiết bị ở dạng có cấu trúc
          Khai báo dấu chân carbon Áp dụng cho một số loại pin theo lộ trình Doanh nghiệp mua pin cần yêu cầu nhà cung cấp cung cấp dữ liệu
          Hàm lượng tái chế Yêu cầu tỷ lệ vật liệu tái chế trong pin theo lộ trình Ảnh hưởng tới lựa chọn nhà cung cấp pin
          Khả năng tháo và thay thế Yêu cầu về thiết kế cho phép thay pin trong một số nhóm thiết bị Ảnh hưởng trực tiếp tới thiết kế và lắp ráp
          Trách nhiệm mở rộng Đăng ký, báo cáo, trách nhiệm thu hồi và tái chế pin Nghĩa vụ hành chính song song với nghĩa vụ của thiết bị

          4. Năm việc doanh nghiệp thiết bị cần làm

          1. Tách hồ sơ pin và hồ sơ thiết bị: hai bộ tài liệu, hai bộ ngưỡng, hai bộ chứng từ.
          2. Yêu cầu nhà cung cấp pin cung cấp dữ liệu riêng: nồng độ theo khối lượng pin, không chỉ theo vật liệu.
          3. Kiểm tra mốc áp dụng theo loại pin: các yêu cầu mới có lộ trình khác nhau giữa nhóm pin.
          4. Rà thiết kế về khả năng thay pin nếu sản phẩm thuộc nhóm phải bảo đảm thay thế được.
          5. Ghi nhãn đúng cho cả hai phần: nhãn của thiết bị và nhãn, ký hiệu của pin.
          Nhãn và ký hiệu thu gom riêng trên pin và thiết bị điện tử
          Nhãn và ký hiệu của pin là nghĩa vụ riêng, không nằm trong yêu cầu của RoHS.

          5. Năm điểm hay bị bỏ sót

          Điểm bị bỏ sót Hệ quả Cách xử lý
          Dùng báo cáo vật liệu của pin để kết luận cho thiết bị Thiếu dữ liệu cho phần vỏ, mạch, cáp Bóc tách đầy đủ vật liệu của thiết bị
          Dùng báo cáo thiết bị để kết luận cho pin Không đúng cách tính ngưỡng theo khối lượng pin Yêu cầu dữ liệu riêng theo khối lượng pin
          Quên nghĩa vụ nhãn pin Hàng bị giữ do thiếu ký hiệu theo quy định Đưa kiểm tra nhãn vào danh mục kiểm tra xuất hàng
          Không tính đến yêu cầu thay pin trong thiết kế mới Phải sửa thiết kế sau khi đã sản xuất Rà yêu cầu ngay ở giai đoạn thiết kế
          Không theo dõi lộ trình áp dụng Bị động khi mốc mới có hiệu lực Đưa lộ trình vào lịch rà soát hợp quy hằng năm
          Lộ trình yêu cầu của quy định về pin được đưa vào lịch rà soát hợp quy
          Lộ trình áp dụng cho pin nên được theo dõi cùng lúc với lịch rà soát hồ sơ RoHS.

          6. Câu hỏi thường gặp

          Pin có thuộc phạm vi RoHS không?

          Pin có bộ quy định riêng về giới hạn chất. Phần thiết bị điện – điện tử chứa pin vẫn phải đáp ứng RoHS cho các chi tiết của thiết bị. Doanh nghiệp nên xác nhận cách áp dụng cho từng loại pin cụ thể với phòng thử và đối chiếu văn bản hiện hành.

          Đạt RoHS thì có nghĩa là đạt yêu cầu về pin không?

          Không. Ngưỡng của quy định về pin được tính theo khối lượng pin và chặt hơn với một số chất, đặc biệt là cadimi. Cần bộ dữ liệu riêng.

          Pin thay thế bán rời có phải làm hồ sơ riêng không?

          Có thể có, tuỳ loại pin và thị trường. Đây là nhóm thường bị bỏ sót vì không đi kèm thiết bị.

          Có cần thử theo cả hai bộ không?

          Thông thường cần dữ liệu cho cả hai khung, nhưng có thể tận dụng: cùng một mẫu vật liệu có thể phân tích theo yêu cầu của RoHS, đồng thời tính toán kết quả theo khối lượng pin nếu có dữ liệu khối lượng và thành phần.

          Yêu cầu về khả năng thay pin áp dụng cho mọi thiết bị không?

          Không. Yêu cầu này áp dụng theo nhóm thiết bị và theo lộ trình. Doanh nghiệp cần kiểm tra nhóm sản phẩm của mình thuộc diện nào.

          7. Kết luận

          Pin và thiết bị chứa pin chịu hai khung quy định song song với cách tính ngưỡng khác nhau: RoHS theo vật liệu đồng nhất, quy định về pin theo khối lượng pin. Vì vậy dữ liệu của khung này không thay thế được khung kia.

          Ba việc nên làm: tách hồ sơ pin khỏi hồ sơ thiết bị; yêu cầu dữ liệu nồng độ theo khối lượng pin từ nhà cung cấp; và đưa các yêu cầu về nhãn, thay pin và lộ trình áp dụng vào cùng lịch rà soát với hồ sơ RoHS.

          Nguồn tham khảo

          • Quy định (EU) 2023/1542 về pin và pin thải, thay thế Chỉ thị 2006/66/EC.
          • Chỉ thị 2011/65/EU và các văn bản sửa đổi (RoHS).
          • Chỉ thị 2012/19/EU (WEEE) về trách nhiệm thu hồi thiết bị điện – điện tử.

          Bài viết liên quan


          Trao đổi thêm


            Miễn trừ trách nhiệm

            Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

            Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
            RoHS và WEEE: một bên hạn chế chất, một bên trách nhiệm thu hồi

            0
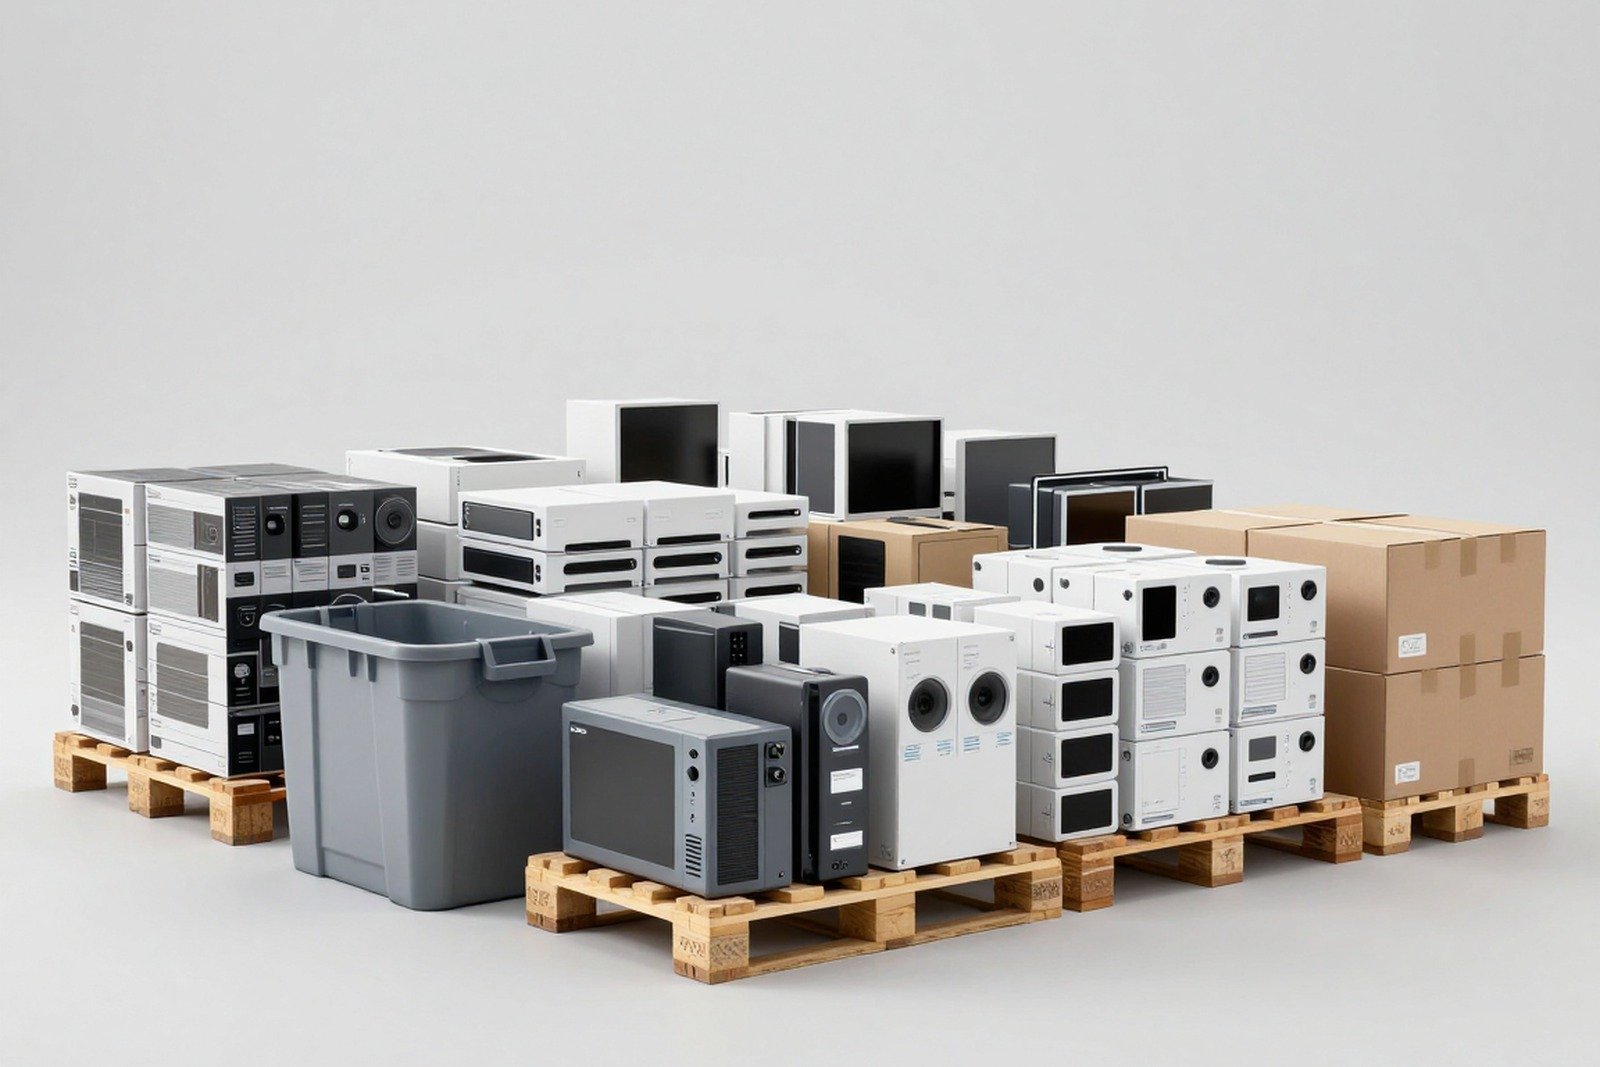
            Khu thu gom trong kho với pallet thiết bị điện tử các loại, thùng thu gom nhựa và các thùng carton xếp chồng — ảnh bìa bài RoHS và WEEE khác nhau thế nào

            RoHS và WEEE thường được nhắc cùng nhau vì cùng xuất phát từ chính sách của EU về thiết bị điện – điện tử, cùng dùng chung khái niệm “nhà sản xuất” và cùng hướng tới mục tiêu giảm tác động môi trường. Nhưng hai bộ quy định giải quyết hai vấn đề hoàn toàn khác nhau: một bên hạn chế chất trong sản phẩm, một bên quản lý sản phẩm khi hết vòng đời.

            Hiểu rõ sự khác biệt giúp doanh nghiệp tránh hai sai lầm tốn kém: tưởng rằng đã đạt RoHS là xong nghĩa vụ môi trường, hoặc tưởng rằng nghĩa vụ thu hồi có thể xử lý giống nghĩa vụ hạn chế chất.

            1. Hai bộ quy định, hai bài toán

            Tiêu chí RoHS WEEE
            Câu hỏi trung tâm Sản phẩm có chứa chất bị hạn chế vượt ngưỡng không? Sản phẩm thải ra được thu gom và xử lý thế nào?
            Thời điểm áp dụng Trước khi đưa sản phẩm ra thị trường Sau khi sản phẩm hết vòng đời sử dụng
            Nghĩa vụ điển hình Đánh giá hợp quy, dấu CE, tuyên bố hợp quy, hồ sơ kỹ thuật Đăng ký nhà sản xuất, báo cáo lượng đưa ra thị trường, tổ chức hoặc tài trợ thu gom tái chế
            Đối tượng chịu trách nhiệm Nhà sản xuất và nhà nhập khẩu Nhà sản xuất, nhà nhập khẩu, nhà phân phối, tuỳ nghĩa vụ cụ thể
            Bằng chứng thường dùng Báo cáo thử, khai báo vật liệu, hồ sơ kỹ thuật Giấy đăng ký, hợp đồng với tổ chức thu gom, báo cáo số liệu
            Phạm vi thực thi Theo từng sản phẩm, kiểm tra mẫu Theo từng quốc gia thành viên, thường gắn với cơ quan môi trường

            Điểm dễ nhầm: WEEE không yêu cầu báo cáo thử cho từng sản phẩm. Nghĩa vụ của WEEE mang tính hành chính và tài chính, gắn với lượng hàng đưa ra thị trường và hạ tầng thu gom của từng nước.

            2. Nghĩa vụ WEEE mà doanh nghiệp xuất khẩu hay bỏ sót

            1. Đăng ký tại từng quốc gia thành viên. Đây là nghĩa vụ riêng theo nước, không có đăng ký chung cho toàn EU.
            2. Báo cáo khối lượng đưa ra thị trường theo chủng loại thiết bị và theo kỳ báo cáo.
            3. Trách nhiệm tài chính cho việc thu gom và xử lý. Thường được thực hiện qua tổ chức thu gom uỷ quyền hoặc thoả thuận tương ứng.
            4. Ghi nhãn theo quy định: ký hiệu thùng rác có gạch chéo và các thông tin nhận diện nhà sản xuất để phục vụ truy xuất khi thiết bị thành rác thải.
            5. Cung cấp thông tin cho cơ sở xử lý về các chi tiết và vật liệu cần tháo dỡ, xử lý riêng.
            Thiết bị điện tử đã qua sử dụng được phân loại tại khu thu gom
            RoHS kiểm soát chất trong sản phẩm; WEEE kiểm soát dòng vật chất sau khi sản phẩm thành rác thải.

            3. Điểm giao nhau giữa hai bộ quy định

            Hoạt động Phục vụ RoHS Phục vụ WEEE
            Thiết kế dễ tháo dỡ, dễ tách vật liệu Giúp xác định vật liệu đồng nhất, hỗ trợ bóc tách mẫu Giúp tăng tỷ lệ thu hồi và giảm chi phí xử lý
            Loại bỏ chất bị hạn chế Đáp ứng ngưỡng Giảm lượng chất nguy hại đi vào dòng rác thải
            Hồ sơ vật liệu theo mã hàng Chứng minh hợp quy Cung cấp thông tin cho cơ sở xử lý
            Nhãn sản phẩm Dấu CE kèm hồ sơ tương ứng Ký hiệu riêng cho thiết bị thải và thông tin nhận diện
            Chứng từ với nhà cung cấp Khai báo vật liệu Yêu cầu vật liệu và cấu trúc phục vụ tháo dỡ
            Thiết bị điện tử có ký hiệu phân loại rác thải điện tử trên nhãn
            Nhãn và thông tin thiết kế phục vụ cả hai bộ nghĩa vụ, nhưng với mục đích khác nhau.

            4. Bốn hiểu nhầm phổ biến

            Hiểu nhầm Thực tế Hệ quả
            “Đạt RoHS là xong nghĩa vụ môi trường” WEEE là bộ nghĩa vụ riêng, thường gắn với từng quốc gia thành viên Không được phép bán hàng, hoặc bị truy thu phí tại nước nhập khẩu
            “WEEE chỉ áp dụng cho nhà sản xuất ở EU” Doanh nghiệp ngoài EU vẫn chịu nghĩa vụ khi đưa hàng vào thị trường, thường thông qua đại diện uỷ quyền Không đăng ký đúng, hàng bị giữ tại hải quan
            “WEEE cần báo cáo thử nghiệm” WEEE chủ yếu là nghĩa vụ đăng ký, báo cáo số liệu và tài chính Chuẩn bị sai loại tài liệu
            “Có thể dùng một đăng ký cho cả EU” Đăng ký theo từng quốc gia thành viên Bỏ sót thị trường nhỏ nhưng vẫn bị kiểm tra

            5. Cách quản lý chung trong một hồ sơ sản phẩm

            1. Tách hai sổ theo dõi: một sổ cho hồ sơ kỹ thuật RoHS theo mã hàng, một sổ cho nghĩa vụ WEEE theo quốc gia xuất khẩu.
            2. Gắn mốc thời gian: ngày đưa sản phẩm ra thị trường cho cả hai, vì WEEE cũng có mốc báo cáo định kỳ.
            3. Xác định đại diện uỷ quyền: nếu doanh nghiệp ngoài EU, cần đại diện chịu trách nhiệm thực hiện nghĩa vụ tại từng nước.
            4. Dùng chung dữ liệu vật liệu: hồ sơ bóc tách vật liệu phục vụ cả việc đánh giá RoHS và thông tin cho cơ sở xử lý theo WEEE.
            5. Rà soát định kỳ: danh mục chất bị hạn chế có thể bổ sung; quy định WEEE theo quốc gia cũng thay đổi theo thời gian.
            Trao đổi hai bộ hồ sơ hợp quy và trách nhiệm tái chế trong doanh nghiệp
            Hai nhóm nghĩa vụ nên được quản lý song song nhưng bằng hai bộ tiêu chí khác nhau.

            6. Câu hỏi thường gặp

            WEEE có áp dụng cho linh kiện bán rời không?

            Thông thường WEEE áp dụng cho thiết bị hoàn chỉnh, không áp dụng cho linh kiện rời. Tuy nhiên cần kiểm tra định nghĩa thiết bị của từng quốc gia thành viên và từng trường hợp cụ thể.

            Doanh nghiệp ở Việt Nam có nghĩa vụ WEEE trực tiếp không?

            Doanh nghiệp ngoài EU không thể đăng ký trực tiếp ở nhiều nước; nghĩa vụ thường được thực hiện qua nhà nhập khẩu hoặc đại diện uỷ quyền theo yêu cầu của từng nước. Trong hợp đồng nên ghi rõ bên nào chịu trách nhiệm và chi phí.

            Có bắt buộc có ký hiệu thùng rác gạch chéo không?

            Đây là yêu cầu ghi nhãn phổ biến theo WEEE, dùng để phân biệt thiết bị không được thải bỏ cùng rác sinh hoạt. Nội dung chi tiết và ngoại lệ nên đối chiếu quy định hiện hành của từng nước.

            Hồ sơ RoHS có giúp gì cho nghĩa vụ WEEE không?

            Có, phần bóc tách vật liệu và danh mục chi tiết dùng chung được cho việc cung cấp thông tin cho cơ sở xử lý. Nhưng WEEE vẫn cần bộ tài liệu riêng về đăng ký và báo cáo.

            Chi phí WEEE được tính thế nào?

            Tuỳ cơ chế từng quốc gia: có nơi gắn với tổ chức thu gom uỷ quyền, có nơi yêu cầu bảo lãnh tài chính. Doanh nghiệp nên hỏi nhà nhập khẩu hoặc đại diện uỷ quyền về mức phí áp dụng cho từng nhóm sản phẩm.

            7. Kết luận

            RoHS và WEEE là hai bộ nghĩa vụ song song, không thay thế nhau: RoHS nói về chất trong sản phẩm, WEEE nói về sản phẩm khi thành rác thải. Cả hai đều gắn với khái niệm nhà sản xuất nhưng ở hai thời điểm khác nhau trong vòng đời sản phẩm.

            Ba việc nên làm: tách hai sổ theo dõi nghĩa vụ theo từng mã hàng và từng quốc gia; xác định rõ đại diện uỷ quyền chịu trách nhiệm WEEE; và dùng chung dữ liệu bóc tách vật liệu cho cả hai bộ hồ sơ để tiết kiệm công sức.

            Nguồn tham khảo

            • Chỉ thị 2011/65/EU và các văn bản sửa đổi (RoHS).
            • Chỉ thị 2012/19/EU về thiết bị điện và điện tử thải (WEEE) và các quy định chuyển hoá của từng quốc gia thành viên.
            • Hướng dẫn của Uỷ ban châu Âu về áp dụng WEEE theo từng giai đoạn.

            Bài viết liên quan


            Trao đổi thêm


              Miễn trừ trách nhiệm

              Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

              Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
              RoHS và tái chế nhựa: vì sao nhựa tái chế khó đạt RoHS nhất?

              0
              Bàn kiểm tra nhựa với các bao hạt nhựa tái chế nhiều màu, thìa xúc, khay mẫu và cân — ảnh bìa bài RoHS và tái chế nhựa

              Trong tất cả các nhóm vật liệu, nhựa tái chế là nhóm khó đạt RoHS nhất. Không phải vì nhựa tái chế có bản chất xấu, mà vì nó mang theo lịch sử của những sản phẩm trước đó — bao gồm cả những phụ gia mà ngày nay đã bị hạn chế.

              Bài viết này giải thích bốn nhóm chất thường “di cư” theo nhựa tái chế, vì sao kiểm tra nhựa tái chế khó hơn nhựa nguyên sinh, và sáu bước xây dựng chương trình kiểm soát thực tế.

              1. Vì sao nhựa tái chế là điểm rủi ro cao nhất?

              Đặc điểm Nhựa nguyên sinh Nhựa tái chế
              Nguồn gốc Xác định, do nhà sản xuất công bố Thường không xác định đầy đủ, qua nhiều tầng thu gom
              Thành phần phụ gia Theo công thức đã đăng ký Có thể chứa phụ gia từ sản phẩm cũ
              Tính đồng nhất giữa các lô Cao Thấp, thay đổi theo nguồn đầu vào
              Dấu vết tài liệu Có khai báo vật liệu Thường thiếu hoặc chỉ ở mức cam kết chung
              Rủi ro vượt ngưỡng Thấp Cao

              Điểm mấu chốt: nhựa tái chế từng là sản phẩm của một thời kỳ khác, khi những chất như chất chống cháy brom hữu cơ hoặc một số hoá dẻo còn được dùng phổ biến. Khi nhựa đó quay lại thành nguyên liệu, các chất cũ quay lại theo.

              2. Bốn nhóm “di chứng” trong nhựa tái chế

              Nhóm chất Nguồn gốc thường gặp Mức độ rủi ro
              Chất chống cháy brom hữu cơ (PBB, PBDE) Vỏ thiết bị điện tử cũ, nhựa từ máy móc, thiết bị điện gia dụng Rất cao — đây là lý do phổ biến nhất khiến nhựa tái chế không đạt
              Hoá dẻo nhóm phthalate PVC từ cáp, ống, màng nhựa cũ Cao — đặc biệt với nhựa mềm
              Cadimi và chì trong chất màu, chất ổn định Nhựa màu vàng, cam, đỏ; PVC cũ Cao — cadimi có ngưỡng chặt hơn
              Chất chống cháy halogen khác Nhựa từ thiết bị cũ và vật liệu xây dựng Trung bình với RoHS, cao với yêu cầu halogen-free của khách hàng

              Lưu ý với nhóm cuối: nhiều chất chống cháy brom không thuộc danh sách bị hạn chế của RoHS, nhưng vẫn bị loại trong yêu cầu halogen-free hoặc trong chính sách mua hàng của khách hàng. Vì vậy nhựa tái chế thường vướng cả hai lớp yêu cầu cùng lúc.

              Hạt nhựa tái chế các màu được kiểm tra trên bàn phòng thử
              Nhựa tái chế mang theo phụ gia từ những sản phẩm trước đó, gồm cả chất đã bị hạn chế.

              3. Vì sao kiểm tra nhựa tái chế khó hơn nhựa nguyên sinh?

              1. Không đồng nhất: thành phần thay đổi giữa các hạt, giữa các bao và giữa các lô. Một mẫu nhỏ có thể không đại diện cho cả lô.
              2. Phân tán vật lý: chất chống cháy có thể tập trung ở một số mảnh nhựa trong khi phần còn lại sạch.
              3. Ảnh hưởng của nền mẫu: nhựa có chất độn, sợi gia cường hoặc màu đậm làm cho kết quả sàng lọc kém ổn định hơn.
              4. Thiếu dữ liệu nguồn: không biết nhựa đến từ dòng sản phẩm nào thì không thể đánh giá rủi ro theo nhóm chất.

              Hệ quả thực tế: với nhựa tái chế, việc lấy mẫu và số lượng mẫu quan trọng không kém phương pháp phân tích. Lấy một mẫu nhỏ từ một bao hàng không thể kết luận cho cả lô.

              Chuẩn bị nhiều mẫu nhựa tái chế từ các bao khác nhau để kiểm tra
              Với nhựa tái chế, việc lấy mẫu đại diện quan trọng không kém phương pháp phân tích.

              4. Sáu bước kiểm soát nhựa tái chế

              # Bước Yêu cầu cụ thể
              1 Chọn nguồn nhựa tái chế có kiểm soát Ưu tiên nguồn từ dòng sản phẩm xác định thay vì nhựa phổ thông hỗn hợp
              2 Yêu cầu hồ sơ theo lô Nguồn gốc, dòng sản phẩm, ngày nhập, mã lô
              3 Sàng lọc mỗi lô nguyên liệu Chỉ số sàng lọc thấp hơn ngưỡng để tạo vùng an toàn
              4 Thử định kỳ theo phương pháp phân tích Nhóm brom hữu cơ, nhóm hoá dẻo, kim loại nặng
              5 Tách dòng vật liệu tại nhà máy Không trộn nhựa tái chế đã xác nhận với nhựa chưa xác nhận
              6 Ghi vào hợp đồng cung ứng Điều khoản thông báo thay đổi nguồn và trách nhiệm khi vượt ngưỡng

              5. Không có miễn trừ cho nhựa tái chế

              Đây là điểm cần nói rõ: RoHS không có miễn trừ cho vật liệu tái chế. Sản phẩm làm từ nhựa tái chế vẫn phải đáp ứng ngưỡng như sản phẩm làm từ nhựa nguyên sinh. Việc dùng vật liệu tái chế là lựa chọn về môi trường, không phải căn cứ để nới ngưỡng.

              Đồng thời, áp lực tăng hàm lượng tái chế trong sản phẩm ngày càng lớn. Doanh nghiệp vì vậy phải giải hai bài toán cùng lúc: tăng tỷ lệ vật liệu tái chế và giữ được bằng chứng hợp quy cho vật liệu đó.

              Khu vực lưu trữ nhựa nguyên sinh và nhựa tái chế được tách riêng
              Tách dòng vật liệu đã xác nhận và chưa xác nhận là biện pháp kiểm soát bắt buộc trong nhà máy.

              6. Câu hỏi thường gặp

              Nhựa tái chế từ vỏ thiết bị điện tử cũ có dùng được không?

              Có thể, nhưng đây là nhóm rủi ro cao nhất vì khả năng chứa chất chống cháy brom hữu cơ lớn nhất. Cần kiểm soát theo từng lô và thử theo phương pháp phân tích phù hợp.

              Có cách sàng lọc nhanh chất chống cháy brom tại nhà máy không?

              Có thể dùng thiết bị sàng lọc đo brom tổng, nhưng kết quả chỉ mang tính chỉ báo. Kết luận phải dựa trên phương pháp phân tích xác định hợp chất.

              Nếu nhựa tái chế chỉ chiếm tỷ lệ nhỏ trong sản phẩm thì có phải kiểm tra không?

              Có. Ngưỡng áp dụng cho từng vật liệu đồng nhất, không phụ thuộc tỷ lệ trong sản phẩm.

              Nhà cung cấp nhựa tái chế có thể cấp chứng nhận “đạt RoHS” không?

              Có thể, nhưng nên yêu cầu báo cáo thử kèm dữ liệu theo lô và mô tả nguồn nhựa. Một xác nhận chung không cho biết lô cụ thể có đạt hay không.

              Có nên tránh hoàn toàn nhựa tái chế?

              Không nhất thiết. Với nhựa tái chế từ dòng sản phẩm xác định và có kiểm soát theo lô, rủi ro có thể quản lý được. Điều cần tránh là dùng nhựa tái chế hỗn hợp không rõ nguồn mà không có chương trình kiểm soát.

              7. Kết luận

              Nhựa tái chế khó đạt RoHS nhất vì nó mang theo phụ gia từ vòng đời trước, thành phần không đồng nhất và dấu vết tài liệu thường thiếu. Không có miễn trừ nào cho vật liệu tái chế trong RoHS.

              Ba việc nên làm: chọn nguồn nhựa tái chế từ dòng sản phẩm xác định; kiểm soát theo từng lô nguyên liệu thay vì kiểm tra một lần; và tách dòng vật liệu đã xác nhận khỏi vật liệu chưa xác nhận trong nhà máy.

              Nguồn tham khảo

              • Chỉ thị 2011/65/EU và các văn bản sửa đổi (RoHS) — ngưỡng áp dụng theo vật liệu đồng nhất, không có miễn trừ cho vật liệu tái chế.
              • IEC 62321-3-2 — sàng lọc Flo, Clo, Brom tổng trong sản phẩm điện – điện tử.
              • IEC 62321-8 — xác định nhóm phthalate trong vật liệu polymer.
              • Các yêu cầu về hàm lượng tái chế trong quy định về thiết kế sinh thái cho sản phẩm bền vững của EU.

              Bài viết liên quan


              Trao đổi thêm


                Miễn trừ trách nhiệm

                Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

                Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
                RoHS cho hàng dệt may, da giày và đồ chơi: khi nào RoHS KHÔNG áp dụng?

                0
                Bàn vật liệu với vải gấp, miếng da, khối đồ chơi gỗ và đồ chơi điện tử nhỏ trên nền xám sáng — ảnh bìa bài RoHS cho dệt may, da giày, đồ chơi

                “Lô hàng dệt may này có phải làm RoHS không?” — câu hỏi nghe đơn giản nhưng lại là nguyên nhân khiến nhiều doanh nghiệp làm sai hồ sơ theo cả hai hướng: hoặc làm thừa (tốn chi phí cho yêu cầu không áp dụng), hoặc làm thiếu (bỏ sót khung quy định thực sự áp dụng).

                Bài viết này nêu nguyên tắc xác định phạm vi, so sánh khung áp dụng cho từng nhóm hàng và chỉ ra những trường hợp “có điện nhưng không thuộc RoHS”.

                1. Nguyên tắc gốc: RoHS chỉ áp dụng cho thiết bị điện – điện tử

                RoHS áp dụng cho thiết bị cần dòng điện hoặc trường điện từ để hoạt động. Ba câu hỏi quyết định:

                1. Sản phẩm có cần điện hoặc trường điện từ để hoạt động không?
                2. Nếu có, phần tạo ra chức năng đó là một thiết bị riêng hay chỉ là phụ kiện?
                3. Sản phẩm cuối cùng có thuộc nhóm được quy định là thiết bị điện – điện tử riêng hay chỉ là một bộ phận của sản phẩm khác?

                Nếu câu trả lời đầu tiên là “không”, RoHS không áp dụng — bất kể sản phẩm có gắn mác kỹ thuật hay không.

                2. Khung áp dụng theo từng nhóm hàng

                Nhóm hàng RoHS có áp dụng? Khung chính thay thế
                Dệt may không có chức năng điện Không Quy định hoá chất của EU về hạn chế chất trong sản phẩm dệt, yêu cầu an toàn sản phẩm, yêu cầu riêng của nhãn hàng
                Da giày Không Quy định hạn chế chất của EU, trong đó có giới hạn crôm hoá trị sáu trong sản phẩm da; yêu cầu an toàn sản phẩm
                Đồ chơi không có chức năng điện Không An toàn đồ chơi tại EU, quy định của thị trường đích, yêu cầu hoá chất cho đồ chơi
                Đồ chơi có chức năng điện – điện tử Có, cho phần điện Đồng thời phải đáp ứng yêu cầu an toàn đồ chơi
                Quần áo có đèn LED hoặc cảm biến Có, cho cụm điện Kết hợp yêu cầu dệt may và yêu cầu thiết bị điện
                Giày có đèn hoặc mô-đun điện tử Có, cho cụm điện Kết hợp yêu cầu hoá chất cho da và yêu cầu thiết bị điện
                Túi xách có khoá điện tử, túi sạc Có, cho mô-đun điện Kết hợp yêu cầu chung và yêu cầu thiết bị điện

                Điểm đáng chú ý: với da giày, yêu cầu crôm hoá trị sáu — chất thường được gắn với RoHS — lại đến từ khung hạn chế chất của EU dành cho sản phẩm da, không phải RoHS. Đây là nguồn nhầm lẫn phổ biến khi doanh nghiệp làm cả hàng da và hàng điện tử.

                Mẫu vải, da và linh kiện điện tử nhỏ được đối chiếu theo các khung quy định khác nhau
                Cùng là hàng tiêu dùng, nhưng khung áp dụng khác nhau tuỳ vật liệu và chức năng.

                3. Ba trường hợp “có điện nhưng không thuộc RoHS”

                Trường hợp Vì sao không thuộc phạm vi Vẫn phải làm gì
                Vật trang trí có pin chỉ để phát sáng Phần lớn trường hợp được xem là phụ kiện của sản phẩm chính, không phải thiết bị riêng Kiểm tra yêu cầu an toàn sản phẩm và yêu cầu pin; xác nhận lại nếu bán rời
                Phụ kiện điện đi kèm thiết bị không thuộc phạm vi Có thể thuộc phạm vi nếu bán rời hoặc có chức năng riêng Làm rõ cách bán và chức năng thực tế của phụ kiện
                Bộ phận điện tử lắp trong xe, máy móc, thiết bị y tế Có khung riêng cho sản phẩm cuối Áp dụng khung của sản phẩm cuối và yêu cầu của khách hàng

                Nguyên tắc thực dụng: nếu không chắc, hãy hỏi khách hàng bằng văn bản về khung áp dụng cho sản phẩm cuối, thay vì tự suy đoán từ tên hàng hoá.

                4. Vì sao khách hàng vẫn hỏi về RoHS với hàng dệt may?

                • Yêu cầu mua hàng chung: nhiều tập đoàn dùng một biểu mẫu yêu cầu cho mọi nhóm hàng, trong đó có mục RoHS.
                • Cách hiểu rộng: “RoHS” được dùng như tên gọi chung cho nhóm yêu cầu hạn chế chất.
                • Có phần điện trong sản phẩm: nhiều mặt hàng dệt may hiện đại có mô-đun điện tử nhỏ.
                • Tránh rủi ro: khách hàng muốn chắc chắn nhà cung cấp hiểu đúng phạm vi trước khi ký hợp đồng.

                Cách trả lời phù hợp không phải là “không phải làm” mà là: xác nhận sản phẩm có phần điện – điện tử hay không, nêu khung nào thực sự áp dụng, và đề xuất bộ chứng từ tương ứng.

                Trao đổi với khách hàng để xác định khung quy định áp dụng cho sản phẩm
                Xác nhận bằng văn bản về khung áp dụng rẻ hơn nhiều so với làm lại hồ sơ.

                5. Năm câu hỏi nên gửi khách hàng

                1. Sản phẩm có chức năng điện – điện tử không, và phần đó có bán rời không?
                2. Thị trường đích chính là EU, Hoa Kỳ, Nhật Bản hay nhiều thị trường?
                3. Khách hàng đã có biểu mẫu yêu cầu chất riêng chưa?
                4. Sản phẩm có tiếp xúc trực tiếp với da người dùng không?
                5. Khách hàng có yêu cầu tiêu chuẩn riêng ngoài quy định pháp luật không?
                Rà soát phạm vi áp dụng và danh mục chứng từ theo từng nhóm hàng
                Làm rõ phạm vi trước khi viết hồ sơ giúp tránh cả việc làm thừa và làm thiếu.

                6. Câu hỏi thường gặp

                Vậy hàng dệt may cần chứng từ gì?

                Thường là báo cáo thử theo yêu cầu của khách hàng cho các nhóm chất hạn chế áp dụng cho vật liệu dệt, kèm tuyên bố của nhà sản xuất. Nội dung cụ thể phụ thuộc thị trường và khách hàng.

                Nếu khách hàng vẫn yêu cầu báo cáo RoHS thì làm thế nào?

                Có thể trao đổi để thống nhất dùng tiêu chuẩn phù hợp với vật liệu. Nếu khách hàng giữ yêu cầu, có thể thử theo danh mục chất bị hạn chế cho các vật liệu rủi ro và ghi rõ trong báo cáo phạm vi áp dụng.

                Da giày có thử crôm hoá trị sáu không?

                Có, nhưng theo khung hạn chế chất dành cho sản phẩm da chứ không theo RoHS. Giới hạn áp dụng và phương pháp thử cũng khác.

                Túi xách có mô-đun sạc không dây thì sao?

                Mô-đun sạc có chức năng điện riêng nên phần đó thuộc phạm vi thiết bị điện – điện tử. Cần hồ sơ cho phần điện, đồng thời hồ sơ cho vật liệu da hoặc vải.

                Làm sao biết một phụ kiện điện là thiết bị riêng hay phụ kiện?

                Căn cứ vào chức năng thực tế và cách đưa ra thị trường: nếu phụ kiện có thể hoạt động độc lập và được bán rời, khả năng cao được xem là thiết bị riêng.

                7. Kết luận

                RoHS chỉ áp dụng cho thiết bị điện – điện tử. Hàng dệt may, da giày và đồ chơi không có chức năng điện nằm ngoài phạm vi RoHS, nhưng vẫn phải đáp ứng các khung hạn chế chất khác của thị trường đích.

                Ba việc nên làm: xác định rõ sản phẩm có phần điện – điện tử hay không; ghi khung áp dụng cho từng mã hàng trong hồ sơ; và xác nhận bằng văn bản với khách hàng trước khi bắt đầu thử nghiệm.

                Nguồn tham khảo

                • Chỉ thị 2011/65/EU và các văn bản sửa đổi (RoHS) — định nghĩa thiết bị điện – điện tử và phạm vi áp dụng.
                • Quy định (EC) 1907/2006 (REACH) — các hạn chế chất liên quan đến sản phẩm dệt may, da và sản phẩm tiêu dùng.
                • Chỉ thị 2009/48/EC về an toàn đồ chơi và chuỗi tiêu chuẩn EN 71.
                • Quy định chung về an toàn sản phẩm của EU đối với hàng tiêu dùng.

                Bài viết liên quan


                Trao đổi thêm


                  Miễn trừ trách nhiệm

                  Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

                  Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
                  Dấu CE cho hàng điện tử: RoHS, EMC, LVD — và vì sao WEEE là chuyện khác

                  0
                  Bàn hồ sơ với ba bìa tài liệu dày xếp thành hàng, thiết bị điện tử nhỏ, kính lúp và bút — ảnh bìa bài dấu CE cho hàng điện tử

                  Dấu CE xuất hiện trên gần như mọi thiết bị điện tử bán ở châu Âu, nhưng rất ít doanh nghiệp trả lời được chính xác dấu đó được dán dựa trên cơ sở pháp lý nào. Và đó chính là điểm khiến hàng bị giữ lại.

                  Bài viết này giải thích dấu CE thực chất là gì, những chỉ thị nào thường áp dụng cho hàng điện tử, vì sao WEEE không nằm trong nhóm chỉ thị dán dấu CE, và năm sai lầm phổ biến.

                  1. Dấu CE không phải một chứng nhận

                  Dấu CE là kết quả của quá trình nhà sản xuất (hoặc đại diện uỷ quyền) tự đánh giá và tuyên bố sản phẩm đáp ứng mọi chỉ thị áp dụng. Đây không phải giấy chứng nhận do bên thứ ba cấp cho phần lớn sản phẩm điện tử thông thường.

                  Ba hệ quả quan trọng:

                  • Dấu CE chỉ đúng khi hồ sơ đúng: không có hồ sơ tương ứng thì dấu CE không có giá trị.
                  • Dấu CE phủ nhiều chỉ thị cùng lúc: thiếu một chỉ thị áp dụng nghĩa là dấu CE không hợp lệ cho toàn bộ sản phẩm.
                  • Trách nhiệm thuộc về người dán dấu: thường là nhà sản xuất, hoặc nhà nhập khẩu khi sản phẩm đến từ ngoài EU.

                  2. Những chỉ thị thường áp dụng cho hàng điện tử

                  Chỉ thị / quy định Nội dung Khi nào áp dụng
                  Tương thích điện từ (EMC) Thiết bị không gây nhiễu quá mức và chịu được nhiễu Gần như mọi thiết bị có mạch điện tử
                  An toàn điện áp thấp (LVD) An toàn cho thiết bị hoạt động trong dải điện áp xác định Thiết bị trong dải điện áp xoay chiều khoảng 50 V đến 1.000 V hoặc dải một chiều tương ứng
                  Thiết bị vô tuyến (RED) Yêu cầu cho thiết bị có chức năng phát hoặc thu vô tuyến Thiết bị có Wi-Fi, Bluetooth, sóng di động
                  RoHS Hạn chế chất trong thiết bị điện – điện tử Thiết bị thuộc phạm vi Chỉ thị
                  Thiết kế sinh thái / sản phẩm bền vững Yêu cầu theo nhóm sản phẩm Khi sản phẩm thuộc nhóm được điều chỉnh
                  An toàn sản phẩm nói chung Yêu cầu an toàn cho sản phẩm tiêu dùng Áp dụng rộng, kể cả sản phẩm dưới dải điện áp của LVD

                  Điểm cần lưu ý: nhiều sản phẩm điện tử công suất nhỏ hoặc dùng nguồn một chiều thấp không thuộc phạm vi LVD. Khi đó vẫn cần đáp ứng yêu cầu an toàn, nhưng cơ sở đánh giá nằm ở quy định an toàn sản phẩm chung chứ không phải LVD.

                  Bốn nhóm hồ sơ kỹ thuật tương ứng các chỉ thị khác nhau cho hàng điện tử
                  Dấu CE là kết quả của nhiều chỉ thị cùng lúc, không phải của một bộ hồ sơ duy nhất.

                  3. Vì sao WEEE là chuyện khác?

                  Tiêu chí Chỉ thị thuộc nhóm dán dấu CE WEEE
                  Cơ sở dán dấu CE Có Không
                  Bản chất nghĩa vụ An toàn, tương thích điện từ, hạn chế chất Đăng ký, báo cáo khối lượng, trách nhiệm thu hồi và tái chế
                  Cơ quan quản lý Cơ quan giám sát thị trường Cơ quan môi trường của từng quốc gia thành viên
                  Yêu cầu ghi nhãn Dấu CE và thông tin nhận diện Ký hiệu thu gom riêng và thông tin nhận diện nhà sản xuất
                  Nơi thực hiện Theo hồ sơ kỹ thuật của nhà sản xuất Theo đăng ký tại từng quốc gia

                  Nói cách khác: WEEE là nghĩa vụ song song nhưng không phải một “chân” của dấu CE. Doanh nghiệp vẫn phải đáp ứng cả hai, nhưng đừng dùng hồ sơ WEEE để chứng minh dấu CE và ngược lại.

                  4. Năm sai lầm phổ biến

                  Sai lầm Thực tế Hệ quả
                  Dán dấu CE khi chỉ có báo cáo thử RoHS Còn thiếu EMC, an toàn điện và các chỉ thị khác Dấu CE không hợp lệ trên toàn bộ sản phẩm
                  Áp dụng LVD cho mọi sản phẩm điện tử LVD chỉ áp dụng trong một dải điện áp xác định Làm sai hồ sơ, tốn chi phí không cần thiết
                  Bỏ EMC với thiết bị có mạch số Mạch số gần như luôn liên quan tới yêu cầu tương thích điện từ Thiếu một chỉ thị, hàng bị giữ
                  Coi WEEE là phần của dấu CE WEEE là nghĩa vụ riêng, không thuộc hồ sơ dán dấu Không đăng ký tại quốc gia nơi bán hàng
                  Không cập nhật hồ sơ khi thay đổi thiết kế Thay đổi linh kiện, nguồn, ăng-ten đều có thể ảnh hưởng kết quả Dấu CE dựa trên hồ sơ không còn đúng
                  Hồ sơ kỹ thuật theo từng chỉ thị được tập hợp trong cùng một bộ
                  Mỗi chỉ thị có tài liệu riêng, nhưng tất cả được tập hợp trong một bộ hồ sơ kỹ thuật.

                  5. Cách xác định đủ “chân” trước khi dán dấu

                  1. Xác định bản chất sản phẩm: có mạch điện tử không, có chức năng vô tuyến không, điện áp hoạt động bao nhiêu.
                  2. Liệt kê chỉ thị áp dụng theo từng đặc tính đó, ghi vào hồ sơ theo mã hàng.
                  3. Chuẩn bị tài liệu riêng cho từng chỉ thị: báo cáo thử, đánh giá, tài liệu thiết kế.
                  4. Kiểm tra nghĩa vụ ngoài dấu CE: WEEE, đăng ký theo quốc gia, yêu cầu nhãn riêng.
                  5. Ký tuyên bố hợp quy hợp nhất nêu rõ các chỉ thị đã áp dụng.
                  Rà soát danh mục chỉ thị áp dụng cho mã hàng trước khi dán dấu CE
                  Danh mục chỉ thị theo mã hàng là bước đầu tiên và cũng là bước hay bị bỏ qua nhất.

                  6. Câu hỏi thường gặp

                  Có cần chứng nhận của bên thứ ba để dán dấu CE không?

                  Với phần lớn sản phẩm điện tử thông thường, không. Nhà sản xuất tự đánh giá và chịu trách nhiệm. Một số nhóm sản phẩm có yêu cầu riêng về sự tham gia của tổ chức được chỉ định.

                  Sản phẩm dùng pin 5V có phải làm LVD không?

                  Thông thường không thuộc phạm vi LVD nếu hoạt động ngoài dải điện áp áp dụng. Tuy nhiên vẫn phải đáp ứng yêu cầu an toàn sản phẩm chung, EMC và RoHS.

                  WEEE có cần để bán hàng trên sàn thương mại điện tử không?

                  Có. Sàn thương mại điện tử ở EU thường yêu cầu bằng chứng đăng ký WEEE và người chịu trách nhiệm tại EU, bên cạnh hồ sơ CE.

                  Nếu chỉ bán hàng cho doanh nghiệp thì có phải dán CE không?

                  Vẫn áp dụng nếu sản phẩm thuộc phạm vi các chỉ thị, bất kể bán cho doanh nghiệp hay người tiêu dùng. Yêu cầu dán dấu CE gắn với sản phẩm, không gắn với kênh bán.

                  Hồ sơ CE lưu bao lâu?

                  Theo thời hạn mà từng chỉ thị quy định; với RoHS là mười năm kể từ khi đưa sản phẩm ra thị trường. Nên áp dụng thời hạn dài nhất trong các chỉ thị áp dụng.

                  7. Kết luận

                  Dấu CE cho hàng điện tử là kết quả của nhiều chỉ thị cùng lúc: tương thích điện từ, an toàn điện (nếu thuộc dải điện áp áp dụng), thiết bị vô tuyến (nếu có), RoHS và các yêu cầu thiết kế sinh thái khi áp dụng. WEEE là nghĩa vụ song song nhưng không nằm trong nhóm chỉ thị dán dấu CE.

                  Ba việc nên làm: lập danh mục chỉ thị áp dụng theo từng mã hàng; chuẩn bị tài liệu riêng cho từng chỉ thị trong cùng một bộ hồ sơ; và kiểm tra cả nghĩa vụ ngoài dấu CE trước khi giao lô đầu tiên.

                  Nguồn tham khảo

                  • Chỉ thị 2014/30/EU (tương thích điện từ) và Chỉ thị 2014/35/EU (an toàn điện áp thấp).
                  • Chỉ thị 2014/53/EU về thiết bị vô tuyến (RED).
                  • Chỉ thị 2011/65/EU và các văn bản sửa đổi (RoHS).
                  • Chỉ thị 2012/19/EU (WEEE) về thiết bị điện và điện tử thải.

                  Bài viết liên quan


                  Trao đổi thêm


                    Miễn trừ trách nhiệm

                    Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

                    Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.
                    Sai ở khâu nào? Phân tích 5 tình huống hàng bị thu hồi vì RoHS

                    0
                    Bàn họp chất lượng với các trang tài liệu trắng, sản phẩm điện tử nhỏ, khay linh kiện và bìa hồ sơ — ảnh bìa bài phân tích 5 tình huống thu hồi vì RoHS

                    Thu hồi vì RoHS hiếm khi bắt đầu từ phòng thử. Nó thường bắt đầu từ một email của khách hàng, một yêu cầu của cơ quan giám sát thị trường, hoặc một lô hàng bị giữ ở cửa khẩu — sau đó doanh nghiệp mới đi tìm nguyên nhân.
                    Bài viết này phân tích năm tình huống điển hình theo cùng một khung: chuyện gì đã xảy ra, dấu hiệu nào cho thấy sớm, sai ở khâu nào và cách phòng.

                    1. Năm tình huống điển hình

                    Tình huống 1: Đổi nhà cung cấp vật liệu không thông báo

                    Nội dung Chi tiết
                    Diễn biến Nhà cung cấp chi tiết kim loại đổi nguồn hợp kim để giảm chi phí, không thông báo cho khách hàng
                    Dấu hiệu sớm Màu bề mặt chi tiết thay đổi nhẹ, hoặc kết quả sàng lọc đầu vào khác mẫu chuẩn
                    Sai ở khâu nào Hợp đồng thiếu điều khoản thông báo thay đổi; không kiểm tra lại lô đầu khi có dấu hiệu khác biệt
                    Hậu quả Cadimi hoặc chì trong hợp kim vượt ngưỡng, ảnh hưởng nhiều lô đã giao

                    Tình huống 2: Dùng chung hồ sơ cho nhiều mã hàng

                    Nội dung Chi tiết
                    Diễn biến Mã hàng mới được phát triển từ mã cũ, thêm một chi tiết mới nhưng vẫn dùng hồ sơ hợp quy của mã cũ
                    Dấu hiệu sớm Bản bóc tách vật liệu của mã mới có vật liệu không xuất hiện trong báo cáo thử
                    Sai ở khâu nào Quy trình phê duyệt mã hàng mới không yêu cầu cập nhật hồ sơ hợp quy
                    Hậu quả Chi tiết mới vượt ngưỡng ở nhóm chất chưa từng thử

                    Tình huống 3: Linh kiện tồn kho cũ lẫn vào lô mới

                    Nội dung Chi tiết
                    Diễn biến Kho còn tồn linh kiện sản xuất trước thời điểm chuyển đổi, được dùng bù cho lô mới khi thiếu hàng
                    Dấu hiệu sớm Phiếu xuất kho ghi nhà cung cấp hoặc mã lô khác với danh sách vật tư đã xác nhận
                    Sai ở khâu nào Không cách ly và dán nhãn vật tư tồn kho chưa xác nhận
                    Hậu quả Một phần lô hàng chứa chì hoặc chất bị hạn chế từ vật tư cũ

                    Tình huống 4: Nhựa tái chế đầu vào chứa chất chống cháy cũ

                    Nội dung Chi tiết
                    Diễn biến Nhựa tái chế mua từ nguồn phổ thông có lẫn chất chống cháy brom từ thiết bị điện tử cũ
                    Dấu hiệu sớm Kết quả sàng lọc brom tăng bất thường ở một số lô nguyên liệu
                    Sai ở khâu nào Không kiểm soát từng lô nguyên liệu tái chế theo diện rủi ro cao
                    Hậu quả PBB hoặc PBDE vượt ngưỡng trong nhựa, khó xử lý vì đã vào sản phẩm

                    Tình huống 5: Lớp mạ từ nhà cung cấp gia công

                    Nội dung Chi tiết
                    Diễn biến Đơn vị xi mạ chuyển về lớp thụ động crôm hoá trị sáu để đạt yêu cầu chống ăn mòn
                    Dấu hiệu sớm Màu lớp phủ chuyển sang ánh vàng, hoặc kết quả crôm tổng tăng trên sàng lọc
                    Sai ở khâu nào Không yêu cầu cam kết quy trình và không thử xác nhận lô đầu
                    Hậu quả Cr(VI) trong lớp mạ vượt ngưỡng trên nhiều chi tiết đã lắp
                    Rà soát hồ sơ và mẫu linh kiện để xác định phạm vi ảnh hưởng
                    Điểm chung của cả năm tình huống: rủi ro đến từ thay đổi không được kiểm soát.

                    2. Bảng tổng hợp: sai ở khâu nào?

                    Tình huống Khâu bị hỏng Biện pháp phòng hiệu quả nhất
                    Đổi nhà cung cấp không báo Hợp đồng và kiểm tra đầu vào Điều khoản thông báo thay đổi, sàng lọc lô đầu
                    Dùng chung hồ sơ Phê duyệt mã hàng mới Bắt buộc rà hồ sơ hợp quy khi có chi tiết mới
                    Vật tư tồn kho Quản lý kho Cách ly, dán nhãn trạng thái vật tư
                    Nhựa tái chế Kiểm soát nguyên liệu Sàng lọc mỗi lô nguyên liệu rủi ro cao
                    Lớp mạ gia công Nhà cung cấp phụ Cam kết quy trình và thử xác nhận lô đầu

                    3. Quy trình năm bước khi phát hiện vượt ngưỡng

                    1. Khoanh vùng ngay: xác định lô, mã hàng, khoảng thời gian và số lượng đã giao.
                    2. Đánh giá phạm vi ảnh hưởng: truy xuất vật tư theo lô và nhà cung cấp để biết còn lô nào bị ảnh hưởng.
                    3. Tìm nguyên nhân gốc: phân biệt lỗi ngẫu nhiên và lỗi hệ thống; kiểm tra dấu vết thay đổi vật liệu.
                    4. Hành động khắc phục: thay vật liệu, thử lại, cập nhật hồ sơ kỹ thuật và tuyên bố hợp quy.
                    5. Thông báo: thông báo cho khách hàng và, khi cần, cho cơ quan có thẩm quyền theo mức độ ảnh hưởng.
                    Họp xử lý sự cố chất lượng với hồ sơ và mẫu linh kiện trên bàn
                    Khoanh vùng nhanh và đánh giá đúng phạm vi giúp giảm chi phí xử lý.

                    4. Sáu điểm ngăn ngừa

                    # Điểm ngăn ngừa Cách thực hiện
                    1 Không dùng chung hồ sơ cho mã hàng khác nhau Rà bóc tách vật liệu mỗi khi có chi tiết mới hoặc nhà cung cấp mới
                    2 Kiểm soát thay đổi có văn bản Điều khoản hợp đồng và biểu mẫu xác nhận thay đổi
                    3 Quản lý vật tư tồn kho Dán nhãn trạng thái xác nhận, cách ly vật tư chưa xác nhận
                    4 Kiểm soát nhựa tái chế theo lô Sàng lọc mỗi lô, lưu dữ liệu nguồn vật liệu
                    5 Kiểm soát nhà cung cấp phụ như xi mạ, in, ép nhựa Đưa vào danh mục nhà cung cấp rủi ro, thử lô đầu
                    6 Lưu dấu vết truy xuất theo lô sản xuất Liên kết mã hàng, lô vật tư và lô thành phẩm
                    Lưu dấu vết truy xuất theo lô sản xuất trên hồ sơ nhà máy
                    Dấu vết truy xuất tốt là yếu tố quyết định tốc độ và chi phí khi phải xử lý sự cố.

                    5. Câu hỏi thường gặp

                    Khi phát hiện vượt ngưỡng có phải dừng toàn bộ sản xuất không?

                    Không nhất thiết. Cần khoanh vùng trước: dừng phần bị ảnh hưởng, tiếp tục phần không liên quan nếu đã có bằng chứng. Quyết định dựa trên phạm vi truy xuất.

                    Có phải thử lại toàn bộ vật liệu khi phát hiện một vật liệu vượt ngưỡng không?

                    Không. Cần thử lại vật liệu liên quan và kiểm tra xem vật liệu đó có mặt ở những mã hàng nào khác.

                    Khách hàng yêu cầu bồi thường thì xử lý thế nào?

                    Dựa trên điều khoản hợp đồng và trách nhiệm của nhà cung cấp phụ. Đây là lý do các điều khoản về thông báo thay đổi và trách nhiệm khi vượt ngưỡng cần được đàm phán trước, không phải sau sự cố.

                    Bao lâu cần hoàn tất điều tra?

                    Tuỳ độ phức tạp truy xuất, nhưng nên có mốc nội bộ ngay khi phát hiện: khoanh vùng trong vài ngày, xác định phạm vi và nguyên nhân trong một tới hai tuần.

                    Có cách nào phát hiện sớm vượt ngưỡng mà không cần thử liên tục không?

                    Có: kiểm soát theo mức rủi ro vật liệu, sàng lọc đầu vào theo lô, so sánh với mẫu chuẩn, và theo dõi dấu vết thay đổi nguồn cung. Phần lớn sự cố đều có dấu hiệu trước đó.

                    6. Kết luận

                    Năm tình huống trên khác nhau về bề ngoài nhưng cùng một nguyên nhân gốc: thay đổi không được kiểm soát — thay đổi vật liệu, thay đổi mã hàng, thay đổi tồn kho, thay đổi nguồn nhựa, thay đổi quy trình gia công.

                    Ba việc nên làm: đưa điều khoản thông báo thay đổi vào mọi hợp đồng cung ứng; rà soát hồ sơ hợp quy mỗi khi có chi tiết hoặc nhà cung cấp mới; và xây dựng dấu vết truy xuất theo lô sản xuất để khi có sự cố thì khoanh vùng trong ngày, không phải trong tháng.

                    Nguồn tham khảo

                    • Chỉ thị 2011/65/EU và các văn bản sửa đổi (RoHS) — nghĩa vụ của nhà sản xuất và biện pháp khắc phục.
                    • Tiêu chuẩn EN IEC 63000 về tài liệu đánh giá hợp quy cho thiết bị điện – điện tử.
                    • Kinh nghiệm kiểm tra thị trường và thu hồi sản phẩm trong ngành thiết bị điện – điện tử.

                    Bài viết liên quan


                    Trao đổi thêm


                      Miễn trừ trách nhiệm

                      Bài viết này là nội dung diễn giải do chúng tôi tự biên soạn; không phải tư vấn pháp lý. Doanh nghiệp cần đối chiếu nguyên văn văn bản/tiêu chuẩn liên quan trước khi áp dụng cho sản phẩm cụ thể.

                      Xem thêm: Chính sách bản quyền & Miễn trừ trách nhiệm của ticforall.com.